
パイプ曲げ機 CNC
完全にプログラムされた部品、送り/回転要件、コントローラーのタイプから DW CNC 曲げを指定します。出力を繰り返す前に、ツーリングと完成したジオメトリを承認してください。
- ソースモデル
- 14行
- モーション機能
- 送る・回す・曲げる
- 最大角度基準
- 190°
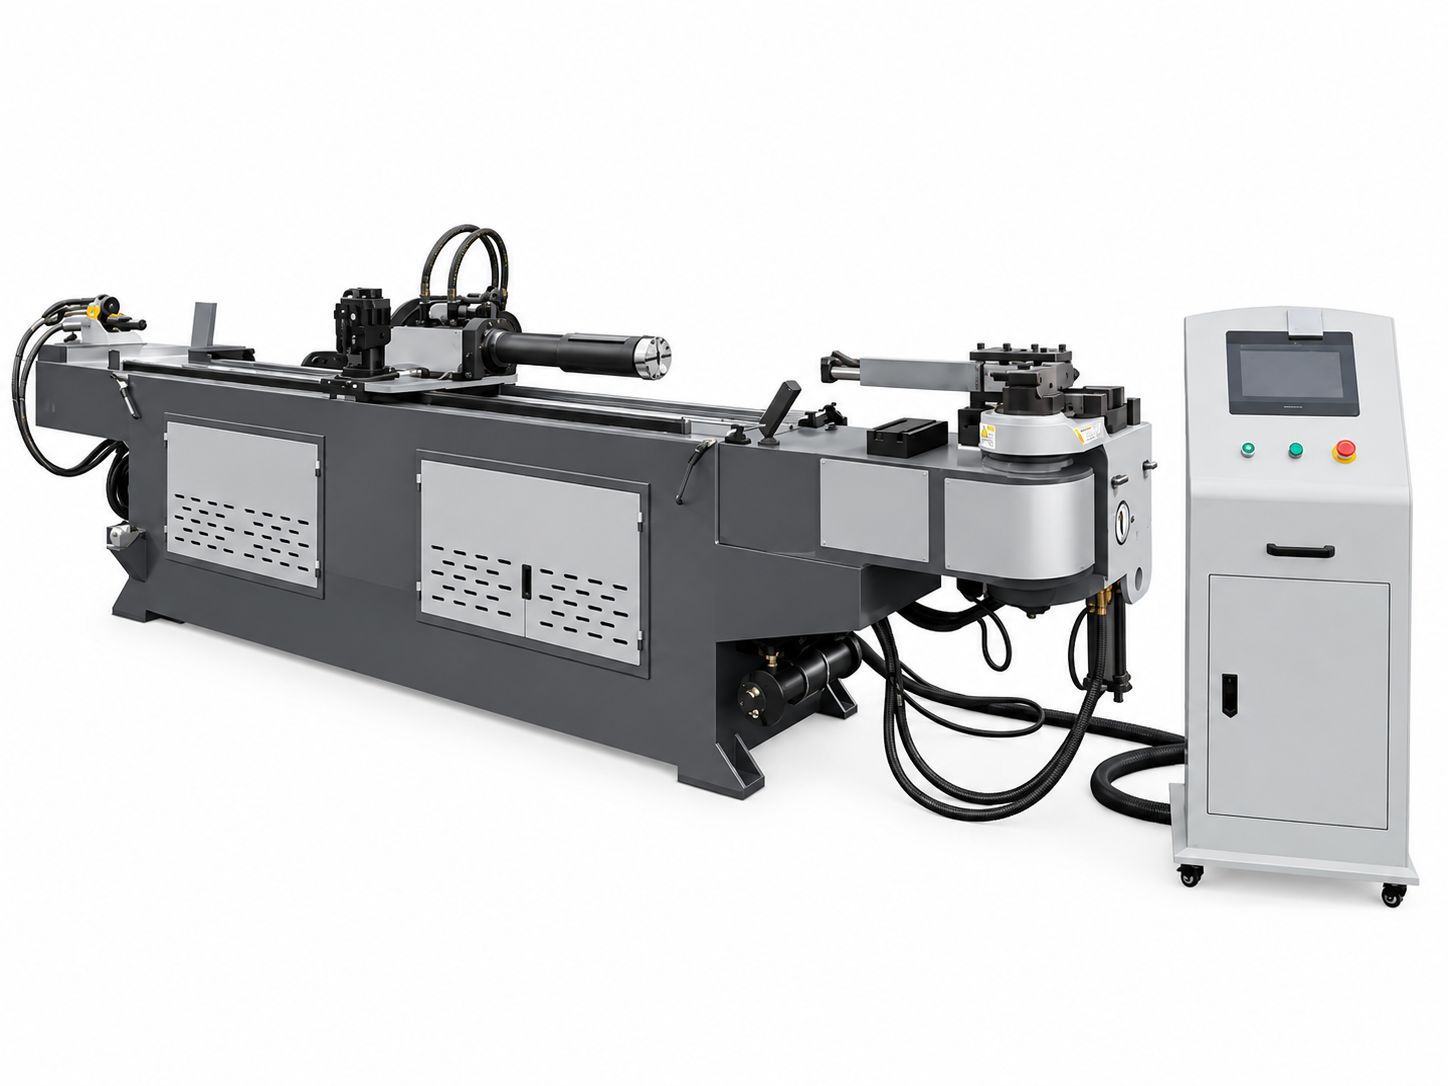
プログラミングの議論を具体化する 3 つの動き
送り、回転、曲げ
DW CNC ソースは、サーボ制御されたチューブの回転と送りによるプログラム可能な曲げを記述します。選択したモデルの完全なモーション パッケージとシーケンスを確認します。
複数平面のワークピースには、曲げ角度リスト以上のものが必要です。直線の長さ、回転平面、およびクランプやサポートが難しい位置を含む完全な完成形状を送信します。
データとコントローラーのルートを選択する
| 関数 | PLCの種類 | 産業用コンピュータタイプ |
|---|---|---|
| 曲がりの数 | 16個 | 33個 |
| ストアドパートプログラム | 1000セット | 50,000セット |
| データ入力 | X/Y/Z または Y/B/C ソース モード | 提供された入力とプログラミングのワークフローを確認する |
これらはコントローラー タイプのリファレンスであり、すべての注文に含まれる機能ではありません。見積書にあるコントローラのタイプ、バージョン、言語、プログラム エントリ、およびオフライン ソフトウェアを確認します。
カタログの 2 行は明示的に確認する必要があります
実際の複数曲げ受け入れシーケンスを構築する
- 01
完全な図面を提供する
実際の材質、チューブサイズ、寸法基準を指定します。
- 02
ツールとフィードモードに同意する
直接/間接送り、クランプ、サポートを確認してください。
- 03
プログラムとトライアル
回転、短い直線セクション、連続する曲がりが含まれます。
- 04
部品全体を検査する
角度、終点の寸法、変形を確認します。
- 05
バッチを繰り返す
セットアップの変更、ロード、および受け入れ可能な完成部品を記録します。
14 の DW CNC モデルのリファレンス
提供されている完全なモデル テーブルを開く
| 型式 | 最大。曲げ径・肉厚 | 最大。曲げ半径(mm) | 最大。曲げ角度(°) | 最大。送り長さ(mm) | 材料送りモード | パイプ曲げ速度 (°/s) | パイプ回転速度 (°/s) | 送り速度(mm/s) | パイプ曲げ精度(°) | パイプ旋削精度(°) | 送り精度(mm) | パイプ旋削サーボモーター (kW) | 送りサーボモータ(kW) | 油圧モーター出力 (kW) | 最大。システム圧力(MPa) | 機械重量(kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | 直接または間接的な供給 | 最大180 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | 直接または間接的な供給 | 最大150 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | 直接または間接的な供給 | 最大150 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | 直接または間接的な供給 | 最大150 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | 直接または間接的な供給 | 最大85 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | 直接または間接的な供給 | 最大85 | 最大200 | 最大1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | 直接または間接的な供給 | 最大40 | 最大160 | 最大800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | 直接または間接的な供給 | 最大30 | 最大160 | 最大800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | 直接または間接的な供給 | 最大30 | 最大160 | 最大800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | 直接または間接的な供給 | 最大30 | 最大160 | 最大800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | 直接または間接的な供給 | 最大30 | 最大160 | 最大800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | 直接または間接的な供給 | 最大30 | 最大80 | 最大600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | 直接または間接的な供給 | 最大25 | 最大80 | 最大500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | 直接または間接的な供給 | 最大20 | 最大60 | 最大500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
ソースには、ほとんどの列で曲げ精度 ±0.1°、DW-219CNC、DW-273CNC、および DW-325CNC で ±0.2° と記載されています。これらおよび送り/回転の数値は、無条件の部品全体の許容誤差を確立するものではありません。テスト条件と実際の完成部品の受け入れに同意します。
共通の構成リファレンスを保持する
情報源では、適用可能な構成でのサーボ曲げと、より大きな構成での油圧曲げについて説明しています。 CNC 制御だけでは、完全電動曲げ、特定の軸数、または供給リストにあるすべてのツールを証明することはできません。
送りの長さ、半径、速度は個別の制限となります
使用可能なフィード配置
チューブの取り付け、クランプ、および選択した直接または間接送りモードで、リストに記載されている送り長さを確認してください。ワークへの完全な到達を確認します。
半径とツーリング
記載されている最大半径は、最小曲げ半径を定義するものではありません。実際の金型とサポートツールを入手してレビューします。
完成品サイクル
表には、最大送り速度、回転速度、曲げ速度が個別に示されています。これらを組み合わせて、保証された時間当たりの部品数を計算しないでください。
注文前に解決すべき質問
33 ベンドと 50,000 プログラムは標準ですか?
これらは産業用コンピュータタイプのリファレンスです。コントローラーのパッケージを確認します。 PLC のリファレンスが異なります。
DW-58CNC と DW-50CNC のサイズラベルは一致していますか?
ソース OD エントリが名前と一致しないように見えます。黙ってテーブルを変更するのではなく、モデル固有の確認を取得します。
すべての CNC マシンは完全に電気式ですか?
いいえ。この情報源には、サーボと油圧による曲げ構成の両方が記載されています。
±0.1°はすべての完成品寸法を保証しますか?
いいえ。部品全体の受け入れは、実際の在庫、工具、セットアップ、順序によって異なります。
CNC 生産トライアルには何が必要ですか?
完全な形状、材質規格、外径、壁、半径、回転順序、限界寸法、バッチ混合。
CNC チューブの曲げ要件を教えてください
チューブの材質、外径、肉厚、曲げ半径、送り長さ、ワークの図面をお送りいただき、適切なCNCモデルとツーリングを確認します。