
Mesin Pembengkok Paip CNC
Tentukan lenturan DW CNC daripada bahagian terprogram yang lengkap, keperluan suapan/putaran dan jenis pengawal. Luluskan perkakas dan geometri siap sebelum mengulangi output.
- Model sumber
- 14 baris
- Fungsi gerakan
- Suapan / pusing / bengkok
- Rujukan sudut maks
- 190°
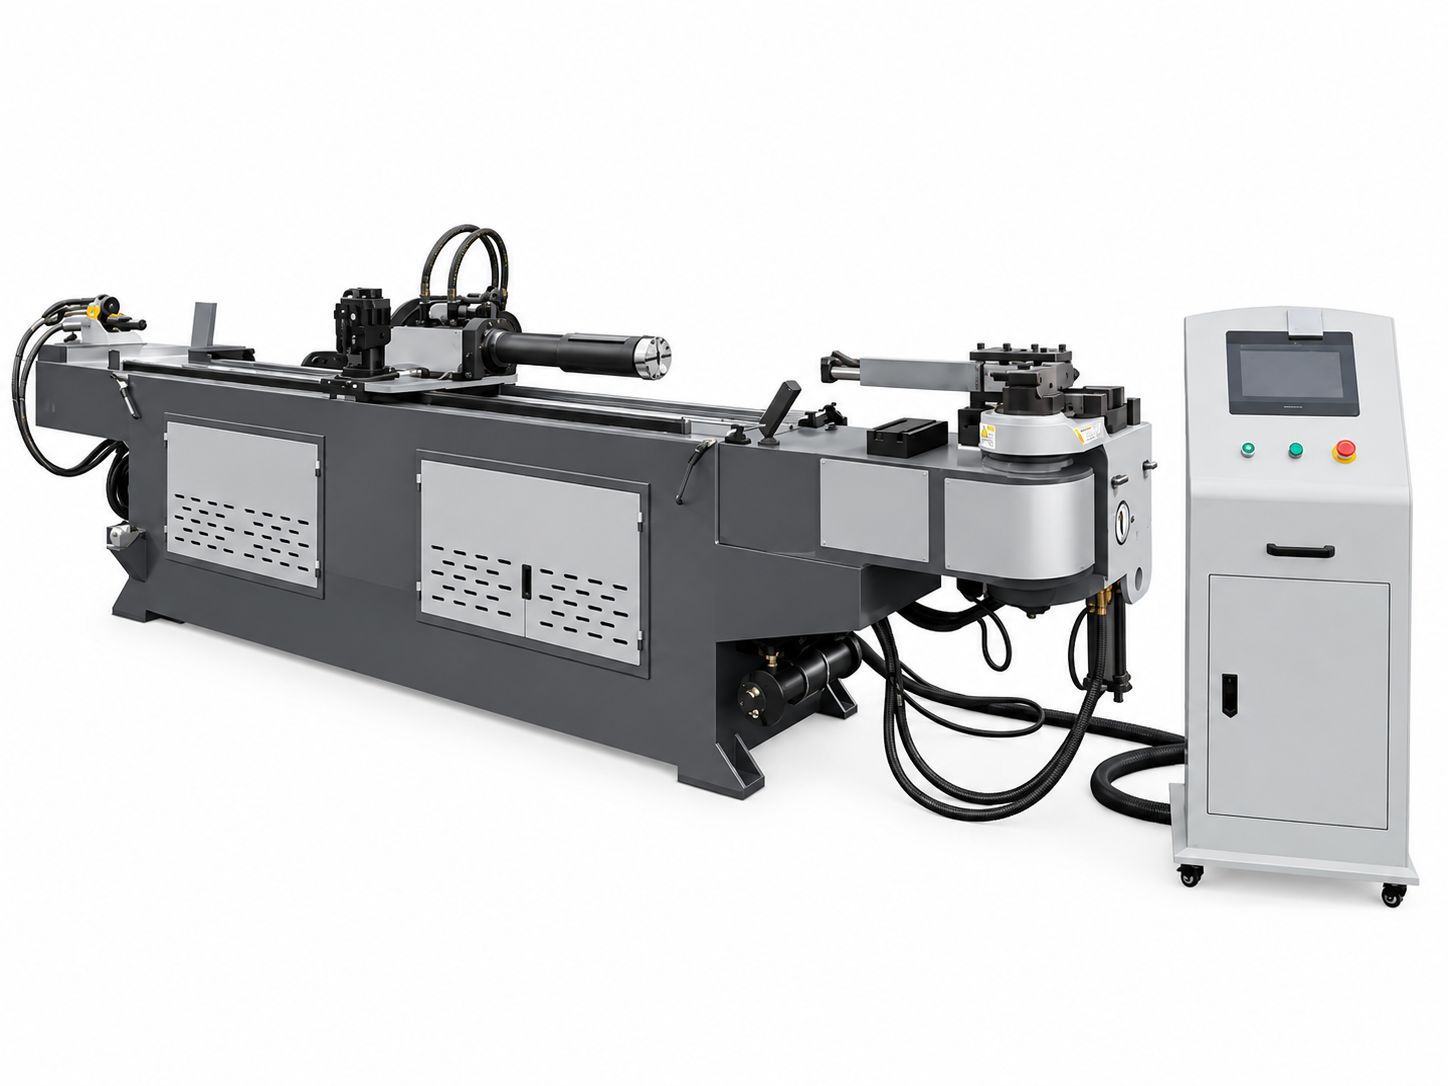
Tiga pergerakan menjadikan perbincangan pengaturcaraan konkrit
Suap, pusing dan bengkok
Sumber DW CNC menerangkan lenturan boleh atur cara dengan pemusingan dan penyuapan tiub terkawal servo. Sahkan pakej dan urutan gerakan lengkap model yang dipilih.
Bahan kerja berbilang satah memerlukan lebih daripada senarai sudut bengkok. Hantar panjang lurus, satah putaran dan geometri siap lengkap, termasuk kedudukan yang sukar untuk diapit atau disokong.
Pilih laluan data dan pengawal
| Fungsi | jenis PLC | Jenis komputer industri |
|---|---|---|
| Bilangan selekoh | 16 pcs | 33 pcs |
| Program bahagian yang disimpan | 1000 set | 50,000 set |
| Kemasukan data | Mod sumber X/Y/Z atau Y/B/C | Sahkan aliran kerja input dan pengaturcaraan yang dibekalkan |
Ini adalah rujukan jenis pengawal, tidak termasuk ciri setiap pesanan. Sahkan jenis pengawal, versi, bahasa, kemasukan program dan sebarang perisian luar talian dalam petikan.
Dua baris katalog layak mendapat pengesahan yang jelas
Bina urutan penerimaan berbilang lentur yang sebenar
- 01
Sediakan lukisan yang lengkap
Nyatakan bahan sebenar, saiz tiub dan kriteria dimensi.
- 02
Setuju alat dan mod suapan
Semak suapan langsung/tidak langsung, pengapit dan sokongan.
- 03
Program dan percubaan
Sertakan putaran, bahagian lurus pendek dan selekoh berturut-turut.
- 04
Periksa keseluruhan bahagian
Periksa sudut, dimensi titik akhir dan ubah bentuk.
- 05
Ulang batch
Rekod perubahan persediaan, memuatkan dan bahagian siap yang boleh diterima.
Empat belas Rujukan Model CNC DW
Buka jadual model lengkap yang dibekalkan
| Model | Maks. Diameter Lentur / Ketebalan Dinding | Maks. Jejari Lentur (mm) | Maks. Sudut Lentur (°) | Maks. Panjang Makanan (mm) | Mod Suapan | Kelajuan Lenturan Paip (°/s) | Kelajuan Pusing Paip (°/s) | Kelajuan Penyuapan (mm/s) | Ketepatan Lenturan Paip (°) | Ketepatan Pusingan Paip (°) | Ketepatan Suapan (mm) | Motor Servo Pusing Paip (kW) | Motor Servo Suapan (kW) | Kuasa Motor Hidraulik (kW) | Maks. Tekanan Sistem (MPa) | Berat Mesin (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Suapan Langsung atau Tidak Langsung | Maks 180 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Suapan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Suapan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 85 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 85 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 40 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Suapan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Suapan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Suapan Langsung atau Tidak Langsung | Maks 30 | Maks 80 | Maks 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Suapan Langsung atau Tidak Langsung | Maks 25 | Maks 80 | Maks 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Suapan Langsung atau Tidak Langsung | Maks 20 | Maks 60 | Maks 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Sumber menyenaraikan ketepatan lenturan ±0.1° untuk kebanyakan baris dan ±0.2° untuk DW-219CNC, DW-273CNC dan DW-325CNC. Angka ini dan suapan/giliran tidak mewujudkan toleransi seluruh bahagian tanpa syarat. Setuju syarat ujian dan penerimaan bahagian siap sebenar.
Simpan rujukan konfigurasi biasa
Sumber menerangkan lenturan servo pada konfigurasi yang berkenaan dan lenturan hidraulik untuk konfigurasi yang lebih besar. Kawalan CNC sahaja tidak membuktikan lenturan semua elektrik, kiraan paksi tertentu atau setiap alat pada senarai bekalan.
Panjang makanan, jejari dan kelajuan adalah had yang berasingan
Susunan suapan yang boleh digunakan
Semak panjang suapan yang disenaraikan dengan pemuatan tiub, pengapit dan mod suapan langsung atau tidak langsung yang dipilih. Sahkan capaian bahan kerja yang lengkap.
Jejari dan perkakas
Jejari maksimum yang disenaraikan tidak menentukan jejari selekoh minimum. Dapatkan semakan die dan alat sokongan sebenar.
Kitaran bahagian lengkap
Jadual memberikan suapan maksimum yang berasingan, kelajuan pusingan dan lenturan. Jangan gabungkan mereka menjadi angka bahagian-sejam yang dijamin.
Soalan untuk diselesaikan sebelum membuat pesanan
Adakah 33 selekoh dan 50,000 program standard?
Ia adalah rujukan jenis komputer industri. Sahkan pakej pengawal; rujukan PLC berbeza.
Adakah label saiz DW-58CNC dan DW-50CNC konsisten?
Entri OD sumber mereka kelihatan tidak sepadan dengan nama mereka. Dapatkan pengesahan khusus model dan bukannya menukar jadual secara senyap.
Adakah setiap mesin CNC semuanya elektrik?
Tidak. Sumber menerangkan konfigurasi lenturan servo dan hidraulik.
Adakah ±0.1° menjamin setiap dimensi bahagian siap?
Tidak. Penerimaan keseluruhan bahagian bergantung pada stok, perkakas, persediaan dan urutan sebenar.
Apakah yang diperlukan untuk percubaan pengeluaran CNC?
Geometri penuh, gred, OD, dinding, jejari, jujukan putaran, dimensi kritikal dan campuran kelompok.
Beritahu Kami Keperluan Lenturan Tiub CNC Anda
Hantar bahan tiub, diameter luar, ketebalan dinding, jejari lentur, panjang suapan dan lukisan bahan kerja supaya kami boleh mengesahkan model dan perkakas CNC yang sesuai.