
Cintreuse de tubes CNC
Spécifiez le pliage CNC DW à partir de la pièce programmée complète, les exigences d'avance/tournage et le type de contrôleur. Approuvez l’outillage et la géométrie finie avant de répéter la sortie.
- Modèles sources
- 14 rangées
- Fonctions de mouvement
- Avancer / tourner / plier
- Référence d'angle maximum
- 190°
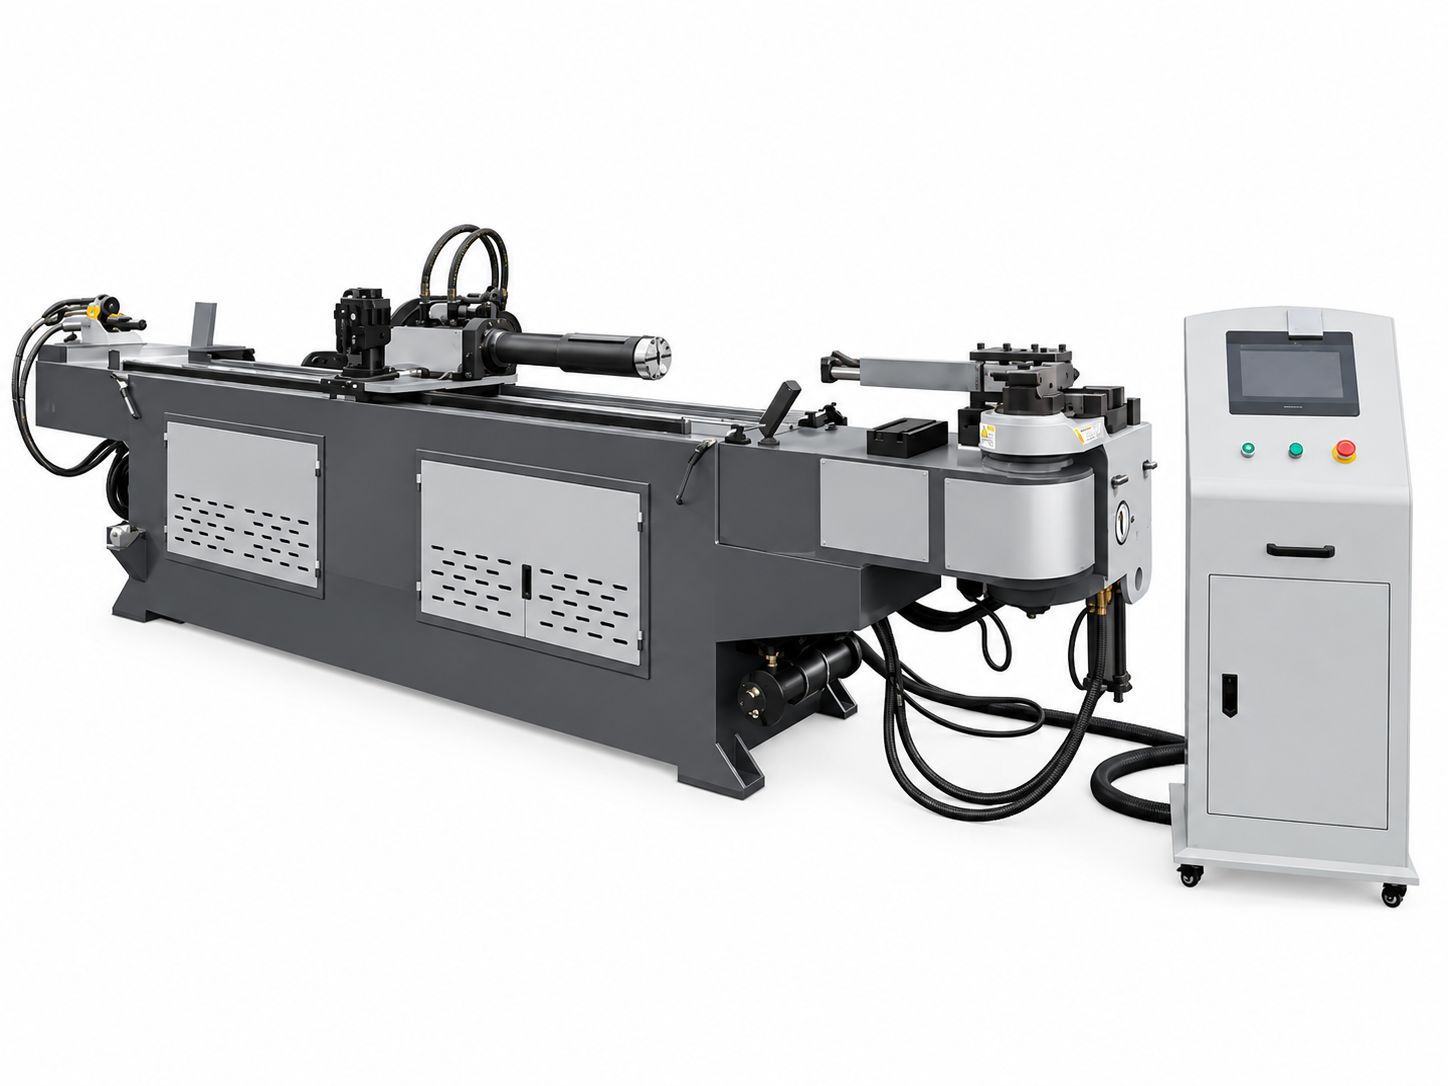
Trois mouvements concrétisent la discussion sur la programmation
Nourrir, tourner et plier
La source CNC DW décrit le cintrage programmable avec rotation et alimentation des tubes asservies. Confirmez le package de mouvement complet et la séquence du modèle sélectionné.
Une pièce à usiner multi-plans nécessite plus qu'une liste d'angles de pliage. Envoyez les longueurs droites, les plans de rotation et la géométrie finie complète, y compris les positions difficiles à serrer ou à maintenir.
Choisissez l’itinéraire des données et du contrôleur
| Fonction | Type d'automate | Type d'ordinateur industriel |
|---|---|---|
| Nombre de virages | 16 pièces | 33 pièces |
| Programmes pièce mémorisés | 1000 ensembles | 50 000 ensembles |
| Saisie de données | Modes sources X/Y/Z ou Y/B/C | Confirmer le flux de travail de saisie et de programmation fourni |
Ce sont des références de type contrôleur, les fonctionnalités ne sont pas incluses dans chaque commande. Confirmez le type de contrôleur, la version, la langue, l'entrée du programme et tout logiciel hors ligne dans le devis.
Deux lignes du catalogue méritent une confirmation explicite
Construire une véritable séquence d'acceptation multi-plis
- 01
Fournir le dessin complet
Spécifiez le matériau réel, la taille du tube et les critères dimensionnels.
- 02
Accepter les outils et le mode de flux
Examinez l’alimentation directe/indirecte, le serrage et le support.
- 03
Programme et essai
Incluez des rotations, de courtes sections droites et des virages successifs.
- 04
Inspecter toute la pièce
Vérifiez les angles, les dimensions des points finaux et la déformation.
- 05
Répétez le lot
Enregistrez les modifications de configuration, le chargement et les pièces finies acceptables.
Quatorze références de modèles CNC DW
Ouvrez la table modèle complète fournie
| Modèle | Max. Diamètre de courbure/épaisseur de paroi | Max. Rayon de courbure (mm) | Max. Angle de courbure (°) | Max. Longueur d'alimentation (mm) | Mode d'alimentation | Vitesse de pliage des tuyaux (°/s) | Vitesse de rotation du tuyau (°/s) | Vitesse d'alimentation (mm/s) | Précision de cintrage de tuyaux (°) | Précision de tournage de tuyaux (°) | Précision d'alimentation (mm) | Servomoteur de tournage de tuyaux (kW) | Servomoteur d'alimentation (kW) | Puissance du moteur hydraulique (kW) | Max. Pression du système (MPa) | Poids de la machine (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Alimentation directe ou indirecte | Maximum 180 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Alimentation directe ou indirecte | Maximum 150 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Alimentation directe ou indirecte | Maximum 150 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 150 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 85 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 85 | Maximum 200 | Maximum 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 40 | Maximum 160 | Maximum 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 30 | Maximum 160 | Maximum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 30 | Maximum 160 | Maximum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Alimentation directe ou indirecte | Maximum 30 | Maximum 160 | Maximum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Alimentation directe ou indirecte | Maximum 30 | Maximum 160 | Maximum 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Alimentation directe ou indirecte | Maximum 30 | Maximum 80 | Maximum 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Alimentation directe ou indirecte | Maximum 25 | Maximum 80 | Maximum 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Alimentation directe ou indirecte | Maximum 20 | Maximum 60 | Maximum 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
La source indique une précision de pliage de ±0,1° pour la plupart des rangées et de ±0,2° pour les DW-219CNC, DW-273CNC et DW-325CNC. Ces valeurs d'avance et de rotation n'établissent pas une tolérance inconditionnelle sur toute la pièce. Convenir des conditions de test et de l'acceptation réelle de la pièce finie.
Conserver la référence de configuration commune
La source décrit la flexion servo sur les configurations applicables et la flexion hydraulique pour les configurations plus grandes. La commande CNC à elle seule ne prouve pas le pliage entièrement électrique, un nombre d'axes particulier ou tous les outils de la liste de fournitures.
La longueur, le rayon et la vitesse d'alimentation sont des limites distinctes
Disposition des aliments utilisable
Vérifiez la longueur d'alimentation indiquée avec le chargement du tube, le serrage et le mode d'alimentation directe ou indirecte choisi. Confirmez la portée complète de la pièce à usiner.
Rayon et outillage
Un rayon maximum répertorié ne définit pas le rayon de courbure minimum. Obtenez l'examen réel de la matrice et de l'outil de support.
Cycle de pièces terminées
Le tableau indique les vitesses maximales séparées d’avance, de tournage et de pliage. Ne les combinez pas dans un chiffre garanti de pièces par heure.
Questions à régler avant de commander
33 virages et 50 000 programmes sont-ils standard ?
Ce sont des références de type informatique industrielle. Confirmez le package du contrôleur ; les références automates diffèrent.
Les étiquettes de taille DW-58CNC et DW-50CNC sont-elles cohérentes ?
Leurs entrées OD source ne correspondent pas à leurs noms. Obtenez une confirmation spécifique au modèle plutôt que de modifier silencieusement le tableau.
Toutes les machines CNC sont-elles entièrement électriques ?
Non. La source décrit les configurations de pliage servo et hydraulique.
±0,1° garantit-il chaque dimension de pièce finie ?
Non. L’acceptation de la pièce entière dépend du stock réel, de l’outillage, de la configuration et de la séquence.
Que faut-il pour un essai de production CNC ?
Géométrie complète, nuance, diamètre extérieur, paroi, rayon, séquence de rotation, dimensions critiques et mélange de lots.
Dites-nous vos exigences en matière de cintrage de tubes CNC
Envoyez le matériau du tube, le diamètre extérieur, l'épaisseur de paroi, le rayon de courbure, la longueur d'alimentation et le dessin de la pièce afin que nous puissions confirmer le modèle CNC et l'outillage appropriés.