
Máquina dobladora de tubos CNC
Especifique el plegado CNC DW a partir de la pieza programada completa, los requisitos de avance/giro y el tipo de controlador. Apruebe las herramientas y la geometría terminada antes de repetir la salida.
- Modelos fuente
- 14 filas
- Funciones de movimiento
- Alimentar/girar/doblar
- Referencia de ángulo máximo
- 190°
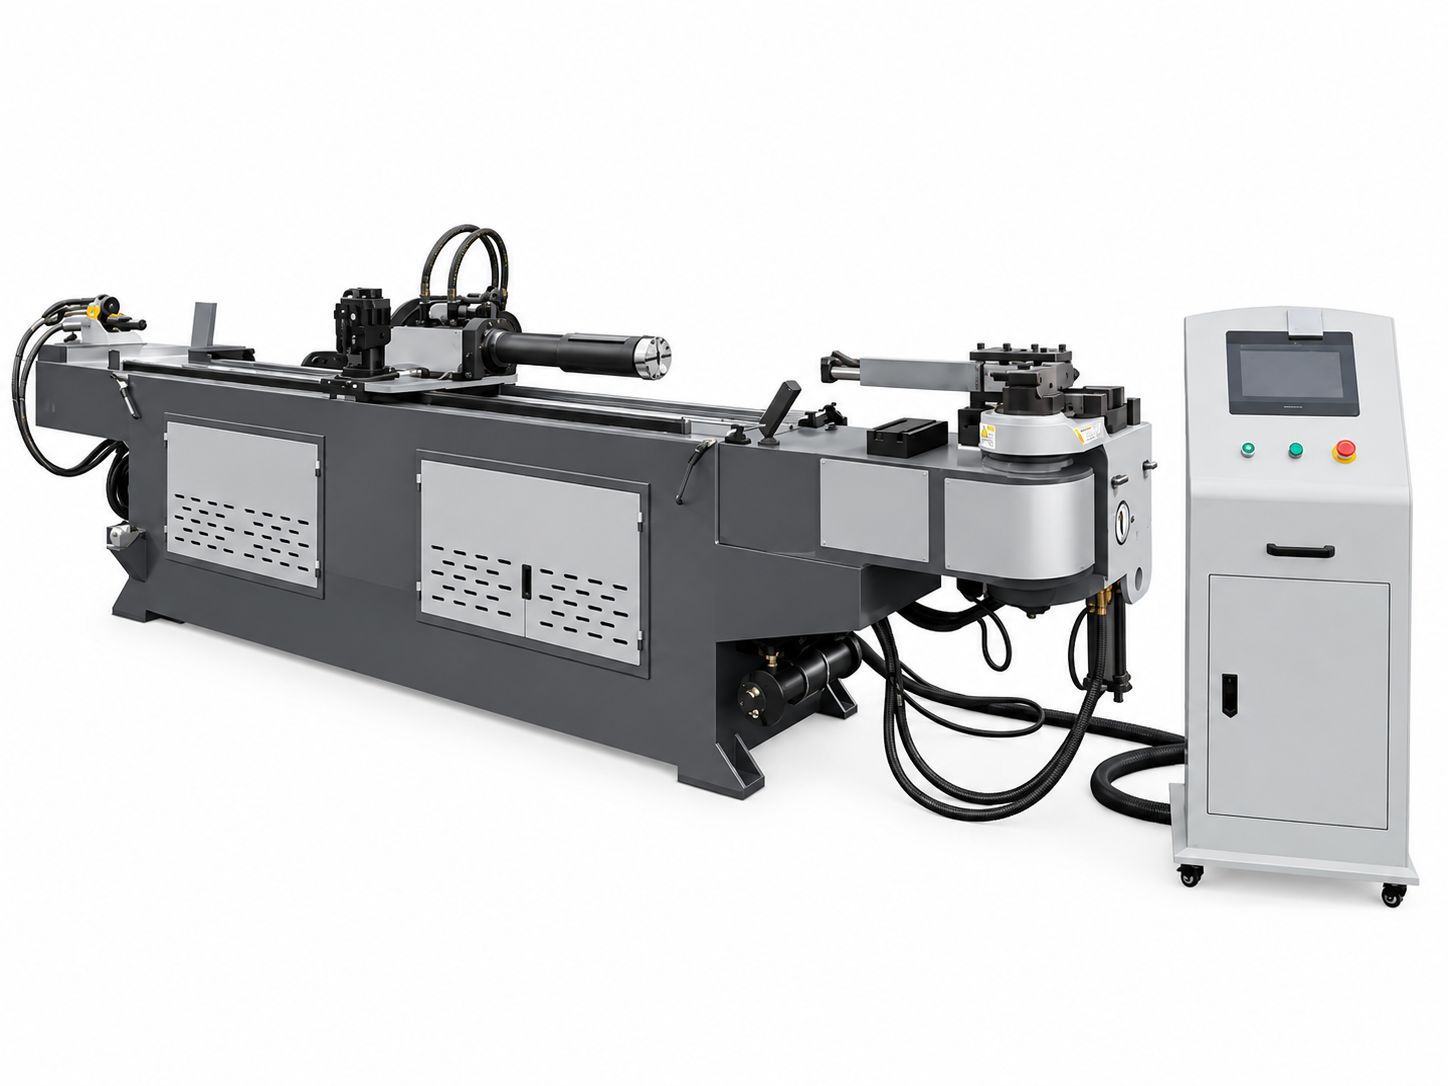
Tres movimientos concretan el debate sobre la programación
Alimentar, girar y doblar
La fuente DW CNC describe el doblado programable con giro y alimentación de tubos servocontrolados. Confirme la secuencia y el paquete de movimiento completo del modelo seleccionado.
Una pieza de trabajo de varios planos necesita más que una lista de ángulos de plegado. Envíe tramos rectos, planos de rotación y la geometría terminada completa, incluidas las posiciones difíciles de sujetar o soportar.
Elija la ruta de datos y responsable del tratamiento
| Función | Tipo de PLC | Tipo de computadora industrial |
|---|---|---|
| Número de curvas | 16 piezas | 33 piezas |
| Programas de pieza almacenados | 1000 juegos | 50.000 juegos |
| Entrada de datos | Modos de fuente X/Y/Z o Y/B/C | Confirmar la entrada suministrada y el flujo de trabajo de programación |
Estas son referencias de tipo controlador, no características incluidas en cada pedido. Confirme el tipo de controlador, la versión, el idioma, la entrada del programa y cualquier software fuera de línea en la cotización.
Dos filas del catálogo merecen una confirmación explícita
Construya una secuencia real de aceptación de múltiples curvas
- 01
Proporcionar el dibujo completo.
Especifique el material real, el tamaño del tubo y los criterios dimensionales.
- 02
Aceptar herramientas y modo de alimentación
Revise la alimentación, sujeción y soporte directo/indirecto.
- 03
Programa y prueba
Incluye rotaciones, tramos rectos cortos y curvas sucesivas.
- 04
Inspeccionar toda la pieza.
Verifique los ángulos, las dimensiones de los puntos finales y la deformación.
- 05
repetir el lote
Registre los cambios de configuración, la carga y las piezas terminadas aceptables.
Catorce referencias de modelos CNC DW
Abra la tabla de modelos completa suministrada
| Modelo | Máx. Diámetro de plegado / Espesor de pared | Máx. Radio de curvatura (mm) | Máx. Ángulo de flexión (°) | Máx. Longitud de alimentación (mm) | Modo de alimentación | Velocidad de Doblado de Tubería (°/s) | Velocidad de giro de tubería (°/s) | Velocidad de alimentación (mm/s) | Precisión de doblado de tuberías (°) | Precisión de giro de tubería (°) | Precisión de alimentación (mm) | Servomotor para giro de tuberías (kW) | Servomotor de alimentación (kW) | Potencia del motor hidráulico (kW) | Máx. Presión del sistema (MPa) | Peso de la máquina (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Alimentación directa o indirecta | Máximo 180 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Alimentación directa o indirecta | Máximo 150 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Alimentación directa o indirecta | Máximo 150 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Alimentación directa o indirecta | Máximo 150 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Alimentación directa o indirecta | Máximo 85 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Alimentación directa o indirecta | Máximo 85 | Máximo 200 | Máximo 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Alimentación directa o indirecta | Máximo 40 | Máximo 160 | Máximo 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Alimentación directa o indirecta | Máximo 30 | Máximo 160 | Máximo 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Alimentación directa o indirecta | Máximo 30 | Máximo 160 | Máximo 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Alimentación directa o indirecta | Máximo 30 | Máximo 160 | Máximo 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Alimentación directa o indirecta | Máximo 30 | Máximo 160 | Máximo 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Alimentación directa o indirecta | Máximo 30 | Máximo 80 | Máximo 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Alimentación directa o indirecta | Máximo 25 | Máximo 80 | Máximo 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Alimentación directa o indirecta | Máximo 20 | Máximo 60 | Máximo 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
La fuente enumera una precisión de plegado de ±0,1° para la mayoría de las filas y ±0,2° para DW-219CNC, DW-273CNC y DW-325CNC. Estas cifras y las de avance/giro no establecen una tolerancia incondicional para piezas enteras. Acordar las condiciones de prueba y la aceptación real de la pieza terminada.
Mantenga la referencia de configuración común
La fuente describe la flexión servo en configuraciones aplicables y la flexión hidráulica para configuraciones más grandes. El control CNC por sí solo no prueba el doblado totalmente eléctrico, un número de ejes particular o todas las herramientas de la lista de suministros.
La longitud, el radio y la velocidad de alimentación son límites separados
Disposición de alimentación utilizable
Revise la longitud de alimentación indicada con la carga del tubo, la sujeción y el modo de alimentación directa o indirecta elegido. Confirme el alcance completo de la pieza de trabajo.
Radio y herramientas
Un radio máximo enumerado no define el radio de curvatura mínimo. Obtenga la revisión real del troquel y la herramienta de soporte.
Ciclo de pieza completa
La tabla proporciona por separado las velocidades máximas de avance, giro y plegado. No los combine en una cifra de piezas por hora garantizada.
Cuestiones que debe confirmar antes del pedido
¿Son estándar 33 curvas y 50.000 programas?
Son referentes de tipo informático industrial. Confirme el paquete del controlador; las referencias del PLC difieren.
¿Son consistentes las etiquetas de tamaño de DW-58CNC y DW-50CNC?
Las entradas de OD de origen no parecen coincidir con sus nombres. Obtenga confirmación específica del modelo en lugar de cambiar la tabla silenciosamente.
¿Todas las máquinas CNC son totalmente eléctricas?
No. La fuente describe configuraciones de flexión hidráulica y servo.
¿Garantiza ±0,1° todas las dimensiones de la pieza terminada?
No. La aceptación de piezas completas depende del stock, las herramientas, la configuración y la secuencia reales.
¿Qué se necesita para una prueba de producción CNC?
Geometría completa, calidad, diámetro exterior, pared, radio, secuencia de rotación, dimensiones críticas y mezcla de lotes.
Cuéntenos sus requisitos para doblar tubos CNC
Envíe el material del tubo, el diámetro exterior, el espesor de la pared, el radio de curvatura, la longitud de alimentación y el dibujo de la pieza de trabajo para que podamos confirmar el modelo y las herramientas CNC adecuados.