
Трубозгинальний верстат CNC
Укажіть згинання DW CNC з повної запрограмованої деталі, вимоги до подачі/повороту та тип контролера. Затвердьте інструменти та готову геометрію перед повторним виведенням.
- Вихідні моделі
- 14 ряд
- Функції руху
- Годувати / повертати / згинати
- Максимальний кут посилання
- 190°
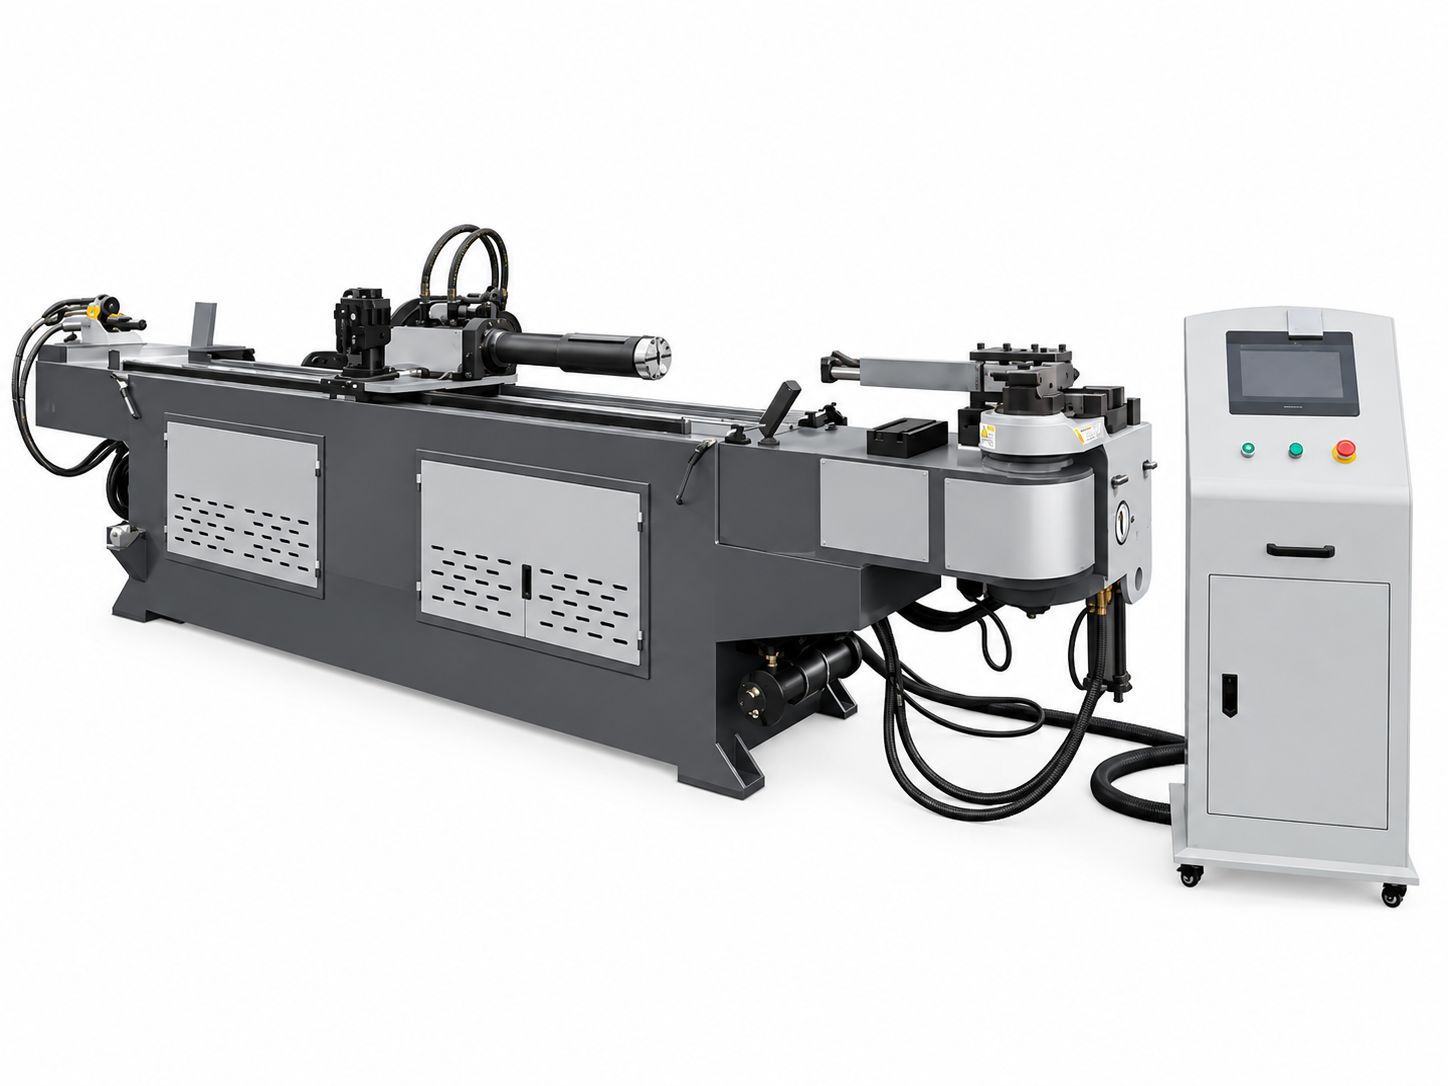
Три рухи роблять обговорення програмування конкретним
Подавати, повертати і згинати
Джерело DW CNC описує програмоване згинання з сервокерованим поворотом і подаванням труби. Підтвердьте повний пакет рухів і послідовність вибраної моделі.
Для багатоплощинної заготовки потрібно більше, ніж список кутів згину. Надішліть прямі довжини, площини обертання та повну готову геометрію, включаючи позиції, які важко затиснути або підтримувати.
Виберіть маршрут даних і контролера
| функція | Тип ПЛК | Промислово-комп'ютерний тип |
|---|---|---|
| Кількість вигинів | 16 шт | 33 шт |
| Збережені програми деталей | 1000 комплектів | 50 000 комплектів |
| Введення даних | Режими джерела X/Y/Z або Y/B/C | Підтвердьте наданий вхід і процес програмування |
Це посилання типу контролера, не включені функції кожного замовлення. Підтвердьте тип контролера, версію, мову, запис програми та будь-яке автономне програмне забезпечення в пропозиції.
Явного підтвердження заслуговують два рядки каталогу
Побудуйте справжню послідовність приймання з кількома згинами
- 01
Надайте повний креслення
Вкажіть фактичний матеріал, розмір труби та розмірні критерії.
- 02
Погодьте інструменти та режим подачі
Перегляньте пряму/непряму подачу, затиск і підтримку.
- 03
Програма та пробна версія
Включіть оберти, короткі прямі ділянки та послідовні вигини.
- 04
Огляньте всю частину
Перевірте кути, розміри кінцевих точок і деформацію.
- 05
Повторити партію
Записуйте зміни налаштування, завантаження та прийнятні готові частини.
Чотирнадцять посилань на моделі DW CNC
Відкрийте повну таблицю моделей
| Модель | Макс. Діаметр вигину / товщина стінки | Макс. Радіус вигину (мм) | Макс. Кут вигину (°) | Макс. Довжина подачі (мм) | Режим подавання | Швидкість згинання труб (°/с) | Швидкість повороту труби (°/с) | Швидкість подачі (мм/с) | Точність згинання труб (°) | Точність повороту труби (°) | Точність подачі (мм) | Серводвигун повороту труб (кВт) | Серводвигун подачі (кВт) | Потужність гідравлічного двигуна (кВт) | Макс. Тиск в системі (МПа) | Вага машини (кг) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Пряме або непряме живлення | Макс 180 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Пряме або непряме живлення | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Пряме або непряме живлення | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Пряме або непряме живлення | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Пряме або непряме живлення | Макс 85 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Пряме або непряме живлення | Макс 85 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Пряме або непряме живлення | Макс 40 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Пряме або непряме живлення | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Пряме або непряме живлення | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Пряме або непряме живлення | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Пряме або непряме живлення | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Пряме або непряме живлення | Макс 30 | Макс 80 | Макс 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Пряме або непряме живлення | Макс 25 | Макс 80 | Макс 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Пряме або непряме живлення | Макс 20 | Макс 60 | Макс 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
У джерелі вказано точність згинання ±0,1° для більшості рядків і ±0,2° для DW-219CNC, DW-273CNC і DW-325CNC. Ці та показники подачі/повороту не встановлюють безумовний допуск на цілу частину. Узгодьте умови випробування та фактичне приймання готової частини.
Зберігайте загальне посилання на конфігурацію
Джерело описує сервозгинання для відповідних конфігурацій і гідравлічне згинання для більших конфігурацій. Само по собі керування з ЧПК не підтверджує повністю електричне згинання, кількість конкретних осей або кожен інструмент зі списку поставок.
Довжина подачі, радіус і швидкість є окремими обмеженнями
Зручне розташування кормів
Перегляньте вказану довжину подачі із завантаженням трубки, затисканням і вибраним режимом прямої або непрямої подачі. Підтвердьте повний охоплення заготовки.
Радіус і оснастка
Зазначений максимальний радіус не визначає мінімальний радіус вигину. Отримайте фактичний огляд матриці та опорного інструменту.
Завершений цикл
У таблиці подано окремі максимальні швидкості подачі, повороту та згинання. Не поєднуйте їх у гарантовану кількість частин за годину.
Питання для вирішення перед замовленням
33 повороти і 50 000 програм стандартні?
Це довідники промислового комп’ютерного типу. Підтвердити пакет контролера; посилання на ПЛК відрізняються.
Чи відповідають етикетки розміру DW-58CNC і DW-50CNC?
Їх вихідні записи OD не збігаються з їхніми іменами. Отримайте підтвердження конкретної моделі, а не мовчки змінюйте таблицю.
Чи кожен верстат з ЧПК повністю електричний?
Ні. Джерело описує як серво, так і гідравлічні конфігурації згинання.
Чи гарантує ±0,1° розмір кожного готового елемента?
Ні. Прийняття цілої частини залежить від фактичного запасу, інструментів, налаштування та послідовності.
Що потрібно для випробування виробництва ЧПК?
Повна геометрія, сорт, OD, стінка, радіус, послідовність обертання, критичні розміри та партійна суміш.
Розкажіть нам про свої вимоги до згинання труб з ЧПК
Надішліть матеріал труби, зовнішній діаметр, товщину стінки, радіус вигину, довжину подачі та креслення заготовки, щоб ми могли підтвердити відповідну модель ЧПК та інструменти.