
Трубогибочный станок CNC
Укажите гибку DW с ЧПУ из всей запрограммированной детали, требования к подаче/повороту и тип контроллера. Утвердите инструмент и готовую геометрию перед повторным выводом.
- Исходные модели
- 14 рядов
- Функции движения
- Подача/поворот/изгиб
- Максимальный угол привязки
- 190°
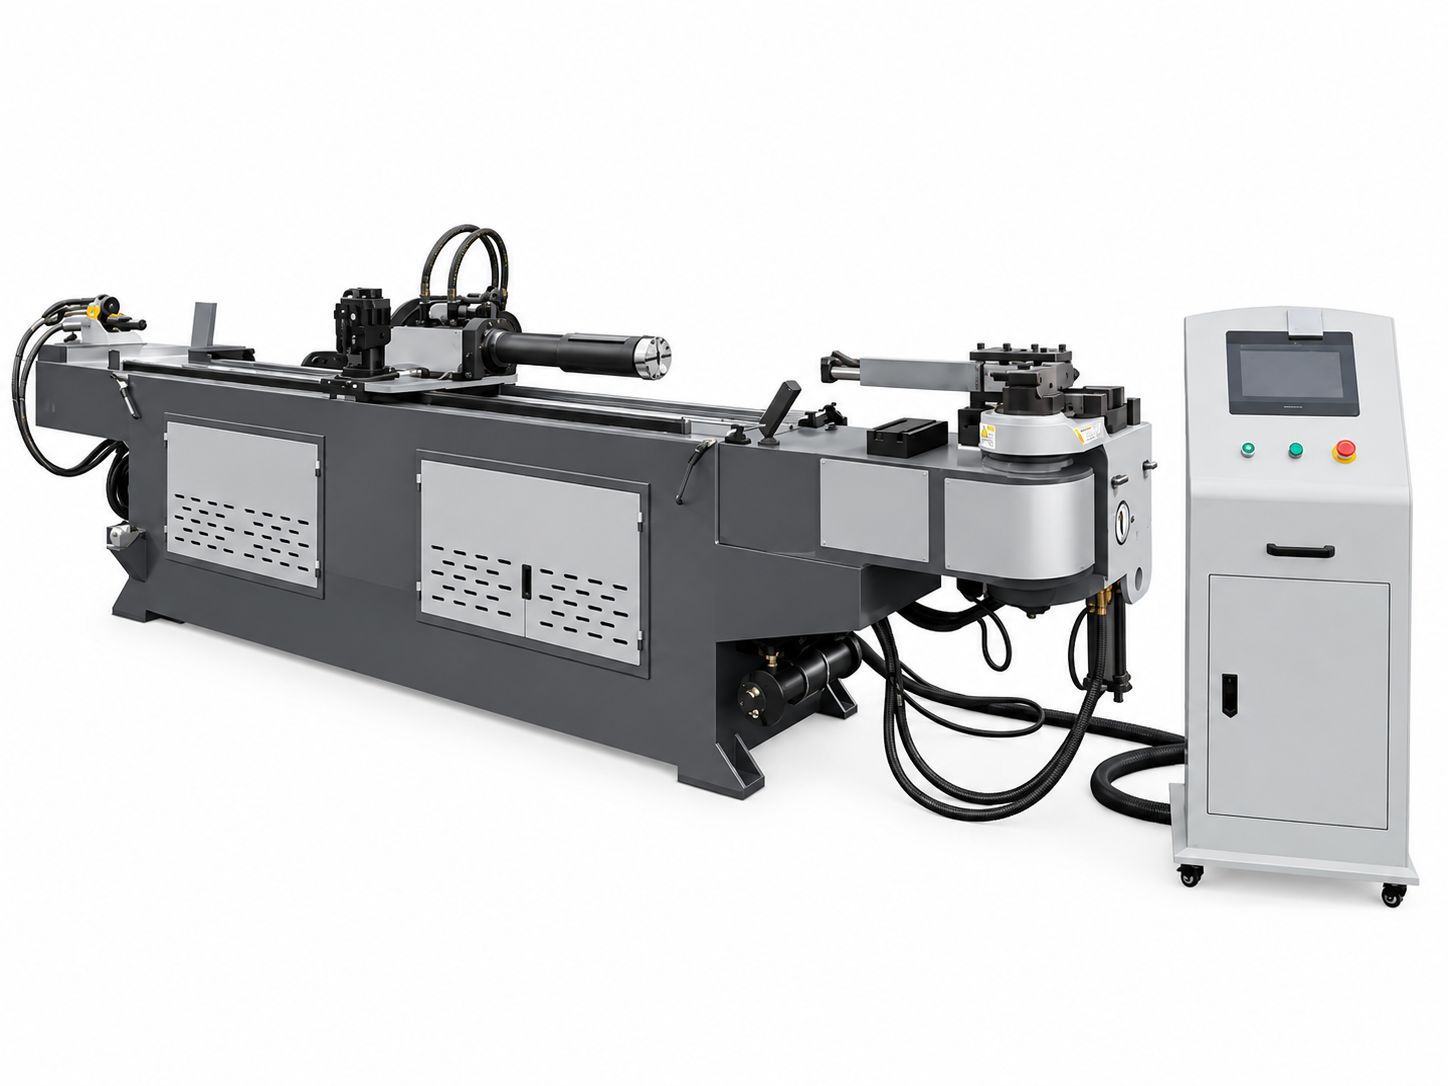
Три движения делают дискуссию по программированию конкретной
Подача, поворот и изгиб
Источник DW CNC описывает программируемую гибку с сервоуправляемым поворотом и подачей труб. Подтвердите полный пакет движений и последовательность выбранной модели.
Многоплоскостная заготовка требует большего, чем просто список углов изгиба. Отправляйте прямые отрезки, плоскости вращения и полную готовую геометрию, включая позиции, которые трудно зафиксировать или поддержать.
Выберите данные и маршрут контроллера
| Функция | Тип ПЛК | Тип промышленного компьютера |
|---|---|---|
| Количество изгибов | 16 шт. | 33 шт. |
| Сохраненные программы обработки детали | 1000 комплектов | 50 000 комплектов |
| Ввод данных | Режимы источника X/Y/Z или Y/B/C | Подтвердите предоставленный ввод и рабочий процесс программирования |
Это ссылки на типы контроллеров, а не функции, включенные в каждый заказ. Подтвердите тип контроллера, версию, язык, запись программы и любое автономное программное обеспечение, указанное в предложении.
Две строки каталога заслуживают явного подтверждения.
Создайте настоящую последовательность приемки нескольких изгибов.
- 01
Предоставьте полный чертеж
Укажите фактический материал, размер трубы и критерии размеров.
- 02
Согласуйте инструменты и режим подачи
Проверьте прямую/непрямую подачу, зажим и поддержку.
- 03
Программа и пробная версия
Включите вращения, короткие прямые участки и последовательные повороты.
- 04
Осмотрите всю деталь
Проверьте углы, размеры конечных точек и деформацию.
- 05
Повторите партию
Записывайте изменения настройки, загрузку и приемку готовых деталей.
Четырнадцать ссылок на модели ЧПУ DW
Откройте полную поставляемую таблицу моделей.
| Модель | Макс. Диаметр изгиба/толщина стенки | Макс. Радиус изгиба (мм) | Макс. Угол изгиба (°) | Макс. Длина подачи (мм) | Режим подачи | Скорость изгиба трубы (°/с) | Скорость поворота трубы (°/с) | Скорость подачи (мм/с) | Точность гибки труб (°) | Точность поворота труб (°) | Точность подачи (мм) | Серводвигатель для поворота труб (кВт) | Питание серводвигателя (кВт) | Мощность гидравлического двигателя (кВт) | Макс. Давление в системе (МПа) | Вес машины (кг) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Прямая или косвенная подача | Макс 180 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Прямая или косвенная подача | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Прямая или косвенная подача | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Прямая или косвенная подача | Макс 150 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Прямая или косвенная подача | Макс 85 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Прямая или косвенная подача | Макс 85 | Макс 200 | Макс 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Прямая или косвенная подача | Макс 40 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Прямая или косвенная подача | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Прямая или косвенная подача | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Прямая или косвенная подача | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Прямая или косвенная подача | Макс 30 | Макс 160 | Макс 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Прямая или косвенная подача | Макс 30 | Макс 80 | Макс 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Прямая или косвенная подача | Макс 25 | Макс 80 | Макс 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Прямая или косвенная подача | Макс 20 | Макс 60 | Макс 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
В источнике указана точность гибки ±0,1° для большинства рядов и ±0,2° для DW-219CNC, DW-273CNC и DW-325CNC. Эти значения, а также показатели подачи/поворота не устанавливают безусловный допуск на целую деталь. Согласовать условия испытаний и фактическую приемку готовой детали.
Сохраните общую ссылку на конфигурацию.
В источнике описывается изгиб сервопривода в применимых конфигурациях и гидравлический изгиб для более крупных конфигураций. Само по себе управление ЧПУ не обеспечивает полностью электрическую гибку, определенное количество осей или каждый инструмент из списка поставки.
Длина, радиус и скорость подачи являются отдельными ограничениями.
Полезное расположение подачи
Просмотрите указанную длину подачи с учетом загрузки трубки, зажима и выбранного режима прямой или непрямой подачи. Подтвердите полный вылет заготовки.
Радиус и инструмент
Указанный максимальный радиус не определяет минимальный радиус изгиба. Получите фактический обзор штампа и поддерживающего инструмента.
Завершенный цикл
В таблице приведены отдельные максимальные скорости подачи, поворота и гибки. Не объединяйте их в гарантированную цифру в частях в час.
Вопросы, которые необходимо решить перед заказом
Стандартно ли 33 изгиба и 50 000 программ?
Это ссылки типа промышленных компьютеров. Подтвердите пакет контроллера; ссылки на ПЛК различаются.
Соответствуют ли этикетки размеров DW-58CNC и DW-50CNC?
Их исходные записи OD не соответствуют их именам. Получите подтверждение для конкретной модели, а не молча меняйте таблицу.
Каждый ли станок с ЧПУ полностью электрический?
Нет. В источнике описаны как сервоприводные, так и гидравлические конфигурации изгиба.
Гарантирует ли ±0,1° размер каждого готового изделия?
Нет. Приемка целой детали зависит от фактического наличия запасов, оснастки, настройки и последовательности.
Что необходимо для испытания производства на станке с ЧПУ?
Полная геометрия, марка, наружный диаметр, стенка, радиус, последовательность вращения, критические размеры и состав партии.
Сообщите нам свои требования к гибке труб с ЧПУ
Укажите материал трубы, наружный диаметр, толщину стенки, радиус гибки и длину подачи. Приложите чертёж детали, чтобы мы могли подтвердить подходящую модель CNC и оснастку.