
Mașină de îndoit țevi CNC
Specificați îndoirea CNC DW din piesa programată completă, cerințele de avans/turnare și tipul de controler. Aprobați sculele și geometria finită înainte de a repeta extragerea.
- Modele sursă
- 14 rânduri
- Funcții de mișcare
- Alimentare / întoarcere / îndoire
- Unghiul de referință maxim
- 190°
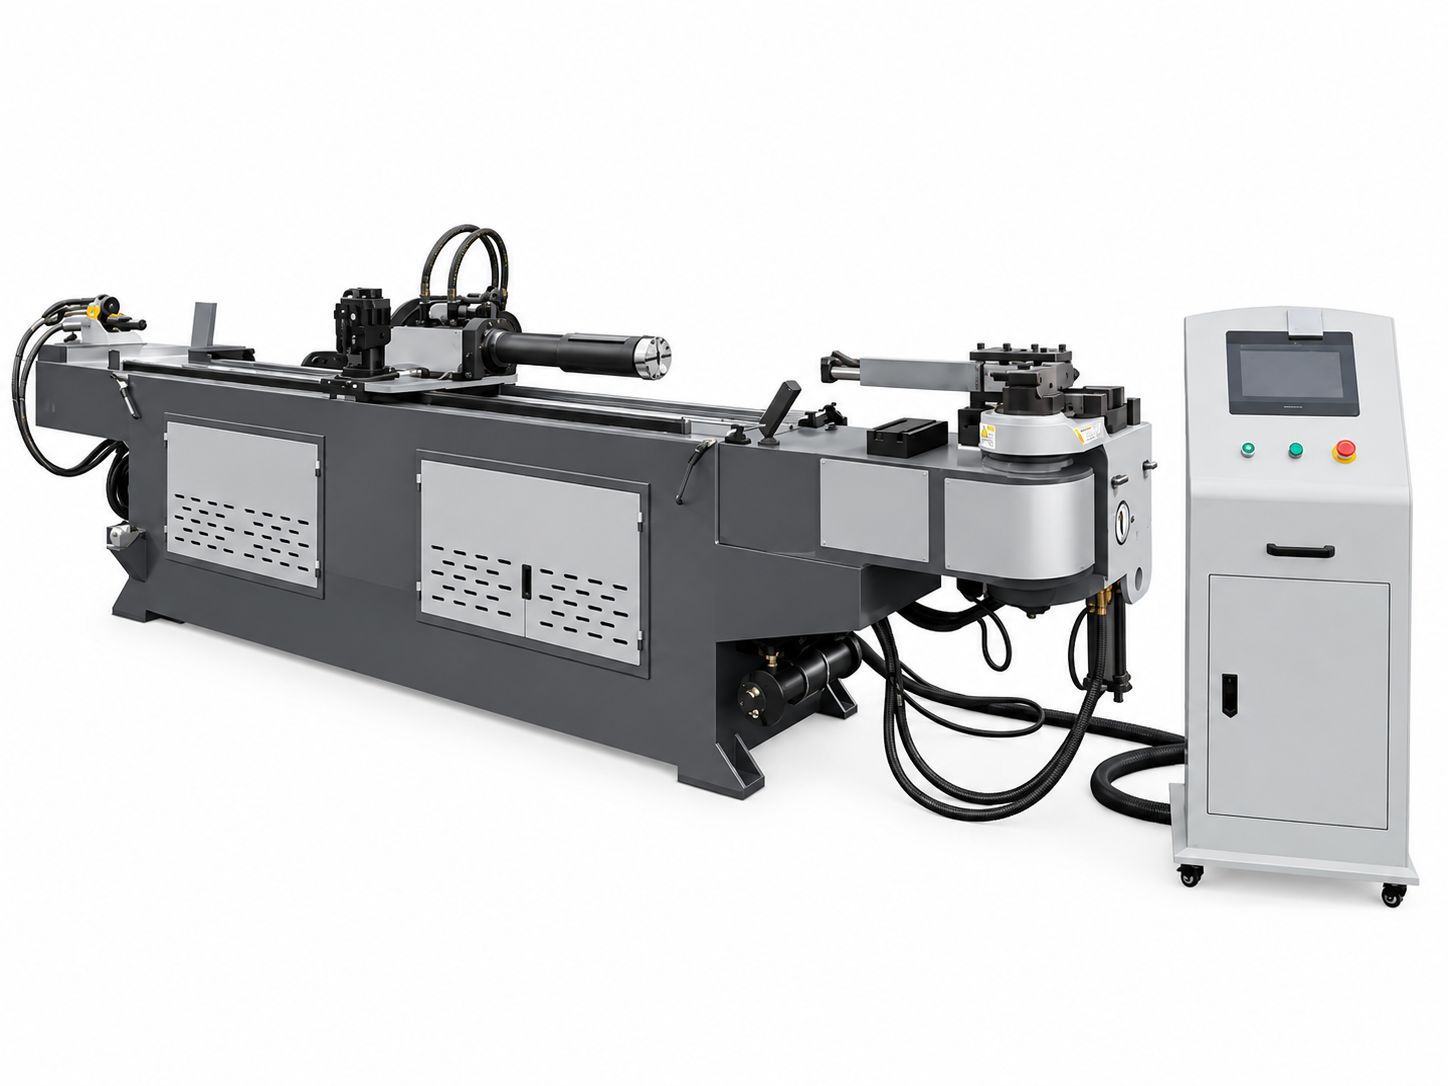
Trei mișcări fac discuția de programare concretă
Hrăniți, întoarceți și îndoiți
Sursa CNC DW descrie îndoirea programabilă cu rotire și alimentare servo-controlate a tubului. Confirmați pachetul complet de mișcare și secvența modelului selectat.
O piesă de prelucrat cu mai multe planuri are nevoie de mai mult decât o listă de unghiuri de îndoire. Trimiteți lungimi drepte, planuri de rotație și geometria completă finită, inclusiv pozițiile care sunt greu de fixat sau susținut.
Alegeți ruta de date și de controler
| Funcţie | tip PLC | Tipul industrial-calculator |
|---|---|---|
| Numărul de coturi | 16 buc | 33 buc |
| Programe piese stocate | 1000 de seturi | 50.000 de seturi |
| Introducerea datelor | Moduri sursă X/Y/Z sau Y/B/C | Confirmați intrarea furnizată și fluxul de lucru de programare |
Acestea sunt referințe de tip controler, care nu sunt incluse caracteristici ale fiecărei comenzi. Confirmați tipul controlerului, versiunea, limba, introducerea programului și orice software offline din oferta.
Două rânduri de catalog merită o confirmare explicită
Construiți o adevărată secvență de acceptare cu mai multe îndoiri
- 01
Furnizați desenul complet
Specificați materialul real, dimensiunea tubului și criteriile dimensionale.
- 02
Acordați instrumentele și modul de alimentare
Revizuiți alimentarea directă/indirectă, prindere și sprijin.
- 03
Program și probă
Includeți rotații, secțiuni scurte drepte și coturi succesive.
- 04
Inspectați întreaga piesă
Verificați unghiurile, dimensiunile punctului final și deformarea.
- 05
Repetați lotul
Înregistrați modificările de configurare, încărcarea și piesele finite acceptabile.
Paisprezece referințe de model CNC DW
Deschideți tabelul complet de modele furnizat
| Model | Max. Diametrul de îndoire / Grosimea peretelui | Max. Raza de îndoire (mm) | Max. Unghi de îndoire (°) | Max. Lungimea de alimentare (mm) | Mod de avans | Viteza de îndoire a țevii (°/s) | Viteza de rotire a conductei (°/s) | Viteza de alimentare (mm/s) | Precizia de îndoire a țevii (°) | Precizia de întoarcere a țevii (°) | Precizia de alimentare (mm) | Servomotor pentru întoarcerea țevilor (kW) | Servomotor de alimentare (kW) | Puterea motorului hidraulic (kW) | Max. Presiunea sistemului (MPa) | Greutatea mașinii (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Feed direct sau indirect | Max 180 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Feed direct sau indirect | Max 150 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Feed direct sau indirect | Max 150 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Feed direct sau indirect | Max 150 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Feed direct sau indirect | Max 85 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Feed direct sau indirect | Max 85 | Max 200 | Max 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Feed direct sau indirect | Max 40 | Max 160 | Max 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Feed direct sau indirect | Max 30 | Max 160 | Max 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Feed direct sau indirect | Max 30 | Max 160 | Max 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Feed direct sau indirect | Max 30 | Max 160 | Max 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Feed direct sau indirect | Max 30 | Max 160 | Max 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Feed direct sau indirect | Max 30 | Max 80 | Max 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Feed direct sau indirect | Max 25 | Max 80 | Max 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Feed direct sau indirect | Max 20 | Max 60 | Max 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Sursa afișează precizia de îndoire ±0,1° pentru majoritatea rândurilor și ±0,2° pentru DW-219CNC, DW-273CNC și DW-325CNC. Acestea și cifrele de avans/turnare nu stabilesc toleranța necondiționată a piesei întregi. Acordați condițiile de testare și acceptarea reală a piesei finite.
Păstrați referința de configurare comună
Sursa descrie îndoirea servo pe configurațiile aplicabile și îndoirea hidraulică pentru configurații mai mari. Controlul CNC singur nu dovedește îndoirea complet electrică, un anumit număr de axe sau fiecare unealtă de pe lista de aprovizionare.
Lungimea de alimentare, raza și viteza sunt limite separate
Aranjament de alimentare utilizabil
Verificați lungimea de alimentare listată cu încărcarea tubului, prindere și modul de alimentare direct sau indirect ales. Confirmați distanța completă a piesei de prelucrat.
Raza și scule
O rază maximă listată nu definește raza minimă de îndoire. Obțineți verificarea reală a matriței și a instrumentului de sprijin.
Ciclu de piese finalizate
Tabelul oferă viteze maxime separate de avans, rotire și îndoire. Nu le combinați într-o cifră garantată de părți pe oră.
Întrebări de rezolvat înainte de a comanda
Sunt 33 de curburi și 50.000 de programe standard?
Sunt referințe de tip industrial-calculator. Confirmați pachetul controlerului; referințele PLC diferă.
Etichetele de dimensiune DW-58CNC și DW-50CNC sunt consecvente?
Intrările lor sursă OD par nepotrivite cu numele lor. Obțineți confirmarea specifică modelului, în loc să schimbați tabelul în tăcere.
Fiecare mașină CNC este complet electrică?
Nu. Sursa descrie atât configurațiile de îndoire servo cât și cele hidraulice.
±0,1° garantează fiecare dimensiune a piesei finite?
Nu. Acceptarea întregii piese depinde de stocul, sculele, configurarea și secvența reală.
Ce este necesar pentru o încercare de producție CNC?
Geometrie completă, grad, OD, perete, rază, secvență de rotație, dimensiuni critice și amestecul lotului.
Spuneți-ne cerințele pentru îndoirea tuburilor CNC
Trimiteți materialul tubului, diametrul exterior, grosimea peretelui, raza de îndoire, lungimea de alimentare și desenul piesei de prelucrat, astfel încât să putem confirma modelul și sculele CNC adecvate.