
دستگاه خمکاری لوله CNC
خمش DW CNC را از قسمت کامل برنامه ریزی شده، نیازهای تغذیه/چرخش و نوع کنترلر مشخص کنید. قبل از تکرار خروجی، ابزارسازی و هندسه تمام شده را تأیید کنید.
- مدل های منبع
- 14 ردیف
- توابع حرکتی
- تغذیه / چرخش / خم شدن
- مرجع حداکثر زاویه
- 190°
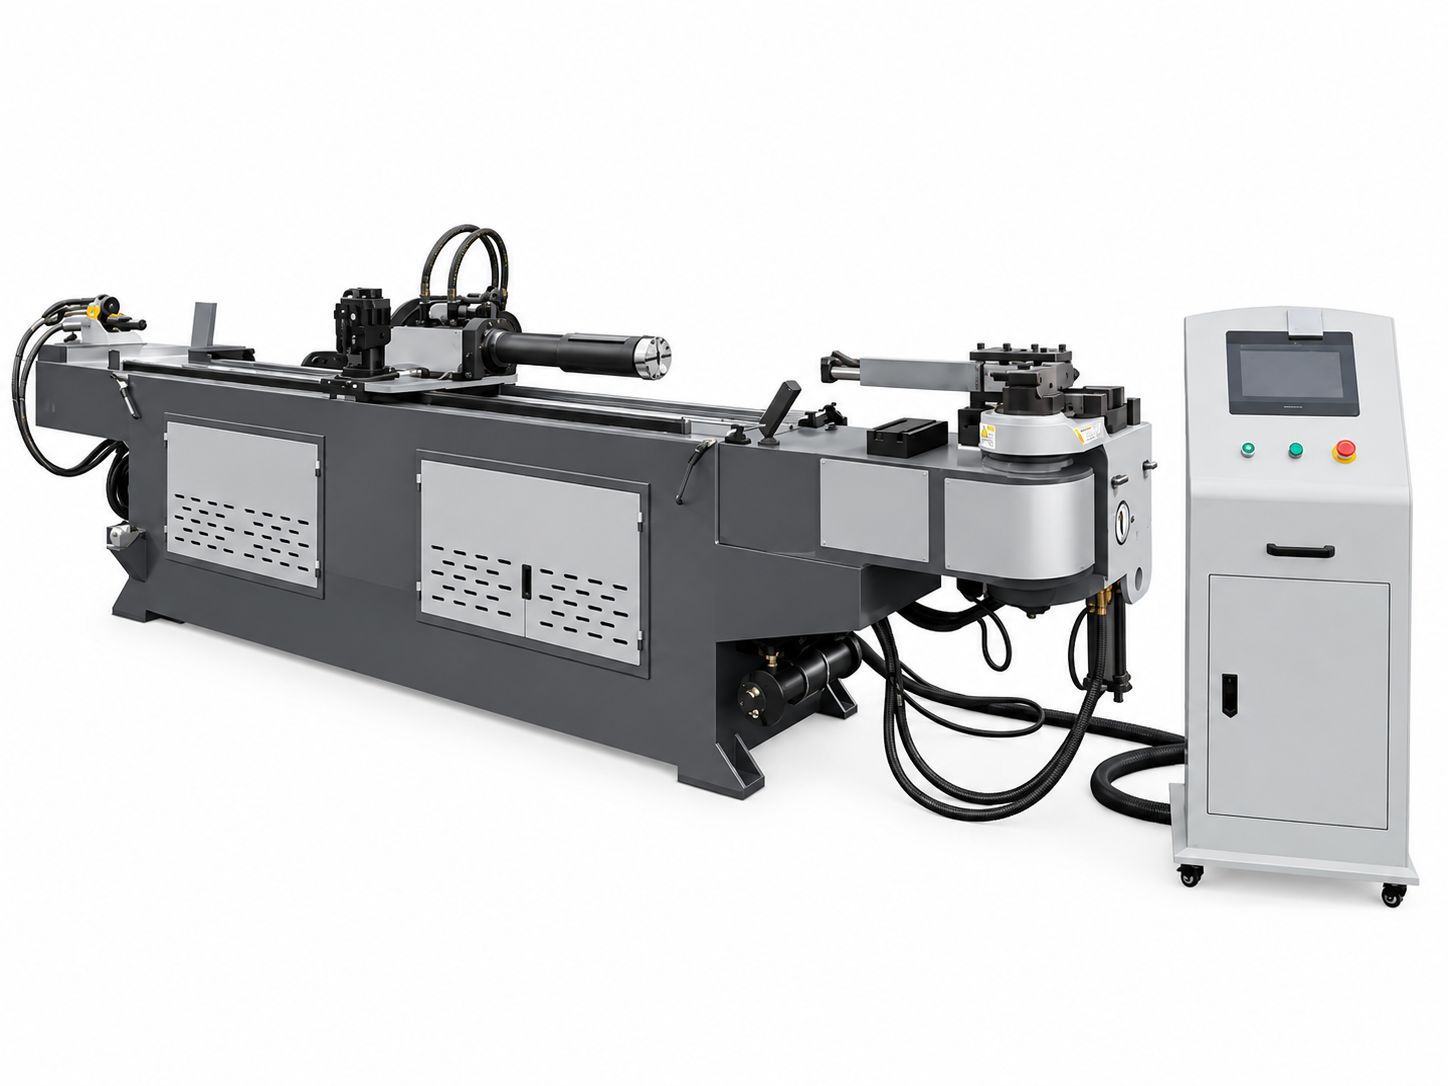
سه حرکت بحث برنامه نویسی را عینی می کند
تغذیه کنید، بچرخانید و خم شوید
منبع DW CNC خم شدن قابل برنامه ریزی را با چرخاندن و تغذیه لوله با کنترل سروو توصیف می کند. بسته حرکتی و دنباله کامل مدل انتخابی را تأیید کنید.
یک قطعه کار چند صفحه ای به چیزی بیش از یک لیست زاویه خم نیاز دارد. طول های مستقیم، صفحات چرخشی و هندسه کامل تمام شده را ارسال کنید، از جمله موقعیت هایی که گیره دادن یا پشتیبانی آنها دشوار است.
مسیر داده و کنترلر را انتخاب کنید
| تابع | نوع PLC | نوع صنعتی – کامپیوتری |
|---|---|---|
| تعداد خم ها | 16 عدد | 33 عدد |
| برنامه های قسمت ذخیره شده | 1000 مجموعه | 50000 مجموعه |
| ورود داده ها | حالت های منبع X/Y/Z یا Y/B/C | ورودی ارائه شده و گردش کار برنامه نویسی را تأیید کنید |
اینها مراجع از نوع کنترلکننده هستند و ویژگیهای هر سفارش را شامل نمیشوند. نوع کنترلر، نسخه، زبان، ورودی برنامه و هر نرم افزار آفلاین را در پیشنهاد قیمت تأیید کنید.
دو ردیف کاتالوگ مستحق تایید صریح هستند
یک توالی پذیرش چند خم واقعی بسازید
- 01
نقشه کامل را ارائه دهید
مواد واقعی، اندازه لوله و معیارهای ابعادی را مشخص کنید.
- 02
ابزارهای موافق و حالت خوراک
تغذیه مستقیم/غیر مستقیم، بستن و پشتیبانی را بررسی کنید.
- 03
برنامه و آزمایشی
شامل چرخش ها، بخش های کوتاه مستقیم و خم های متوالی است.
- 04
کل قسمت را بررسی کنید
زاویه ها، ابعاد نقطه پایانی و تغییر شکل را بررسی کنید.
- 05
دسته را تکرار کنید
تغییرات تنظیمات، بارگیری و قطعات نهایی قابل قبول را ضبط کنید.
چهارده مرجع مدل DW CNC
جدول کامل مدل ارائه شده را باز کنید
| مدل | حداکثر قطر خمش / ضخامت دیوار | حداکثر شعاع خمشی (میلی متر) | حداکثر زاویه خمشی (°) | حداکثر طول تغذیه (میلی متر) | حالت تغذیه | سرعت خمش لوله (°/s) | سرعت چرخش لوله (°/s) | سرعت تغذیه (mm/s) | دقت خمش لوله (°) | دقت چرخش لوله (°) | دقت تغذیه (میلی متر) | سرو موتور چرخاندن لوله (کیلو وات) | سرو موتور تغذیه (کیلو وات) | قدرت موتور هیدرولیک (کیلو وات) | حداکثر فشار سیستم (MPa) | وزن دستگاه (کیلوگرم) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | خوراک مستقیم یا غیر مستقیم | حداکثر 180 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | خوراک مستقیم یا غیر مستقیم | حداکثر 150 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | خوراک مستقیم یا غیر مستقیم | حداکثر 150 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 150 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 85 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 85 | حداکثر 200 | حداکثر 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 40 | حداکثر 160 | حداکثر 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 30 | حداکثر 160 | حداکثر 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 30 | حداکثر 160 | حداکثر 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | خوراک مستقیم یا غیر مستقیم | حداکثر 30 | حداکثر 160 | حداکثر 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | خوراک مستقیم یا غیر مستقیم | حداکثر 30 | حداکثر 160 | حداکثر 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | خوراک مستقیم یا غیر مستقیم | حداکثر 30 | حداکثر 80 | حداکثر 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | خوراک مستقیم یا غیر مستقیم | حداکثر 25 | حداکثر 80 | حداکثر 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | خوراک مستقیم یا غیر مستقیم | حداکثر 20 | حداکثر 60 | حداکثر 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
منبع دقت خمشی ± 0.1 درجه را برای اکثر ردیف ها و ± 0.2 درجه را برای DW-219CNC، DW-273CNC و DW-325CNC فهرست می کند. این ارقام و ارقام خوراک/نوبت، تحمل بی قید و شرط کل قطعه را ایجاد نمی کنند. با شرایط آزمون و پذیرش واقعی بخش تمام شده موافقت کنید.
مرجع پیکربندی مشترک را حفظ کنید
منبع خمش سروو در پیکربندیهای قابل اجرا و خمش هیدرولیک برای پیکربندیهای بزرگتر را توضیح میدهد. کنترل CNC به تنهایی خمش تمام الکتریکی، تعداد محورهای خاص یا هر ابزار موجود در لیست عرضه را ثابت نمی کند.
طول تغذیه، شعاع و سرعت محدودیت های جداگانه ای هستند
چیدمان خوراک قابل استفاده
طول خوراک ذکر شده را با بارگذاری لوله، بستن و حالت تغذیه مستقیم یا غیرمستقیم انتخاب شده بررسی کنید. دسترسی کامل قطعه کار را تأیید کنید.
شعاع و ابزار
حداکثر شعاع فهرست شده، حداقل شعاع خمش را تعریف نمی کند. بررسی قالب واقعی و ابزار پشتیبانی را دریافت کنید.
چرخه قسمت کامل
جدول حداکثر سرعت تغذیه، چرخش و خمش جداگانه را ارائه می دهد. آنها را با یک عدد تضمین شده در ساعت ترکیب نکنید.
سوالاتی که قبل از سفارش باید حل شوند
آیا 33 خم و 50000 برنامه استاندارد هستند؟
آنها مرجع صنعتی-رایانه ای هستند. بسته کنترلر را تأیید کنید. ارجاعات PLC متفاوت است.
آیا برچسب های اندازه DW-58CNC و DW-50CNC سازگار هستند؟
به نظر می رسد ورودی های OD منبع آنها با نام آنها مطابقت ندارد. به جای تغییر بیصدا جدول، تأیید مدل خاص را دریافت کنید.
آیا هر دستگاه CNC تمام الکتریکی است؟
نه. منبع هر دو پیکربندی خمشی سروو و هیدرولیک را توصیف می کند.
آیا ±0.1 درجه هر بعد قطعه تمام شده را تضمین می کند؟
نه. پذیرش کل قطعه به انبار واقعی، ابزار، راه اندازی و ترتیب بستگی دارد.
برای آزمایش تولید CNC چه چیزی لازم است؟
هندسه کامل، درجه، OD، دیوار، شعاع، توالی چرخش، ابعاد بحرانی و ترکیب دسته ای.
الزامات خم شدن لوله CNC خود را به ما بگویید
مواد لوله، قطر خارجی، ضخامت دیوار، شعاع خمش، طول تغذیه و نقشه قطعه کار را ارسال کنید تا بتوانیم مدل CNC و ابزار مناسب را تایید کنیم.