
آلة ثني الأنابيب CNC
حدد ثني DW CNC من الجزء المبرمج بالكامل ومتطلبات التغذية/التحويل ونوع وحدة التحكم. الموافقة على الأدوات والهندسة النهائية قبل تكرار الإخراج.
- نماذج المصدر
- 14 صفًا
- وظائف الحركة
- تغذية / دوران / ثني
- مرجع الزاوية القصوى
- 190°
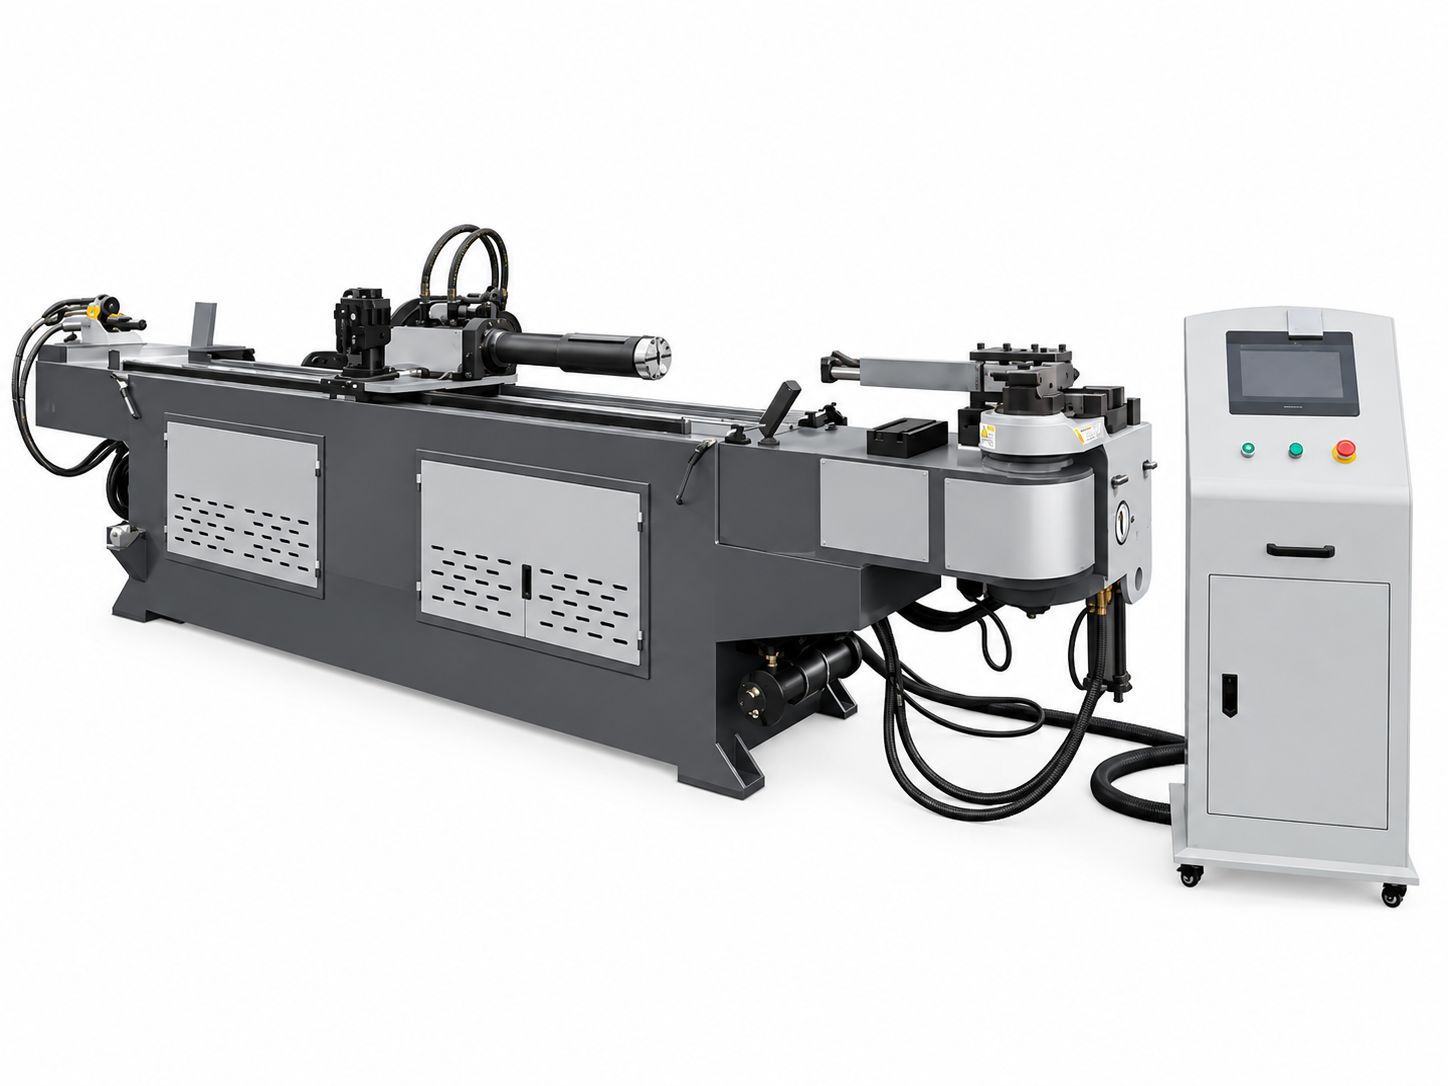
ثلاث حركات تجعل مناقشة البرمجة ملموسة
تغذية، بدوره والانحناء
يصف مصدر DW CNC الانحناء القابل للبرمجة من خلال تدوير وتغذية الأنبوب الذي يتم التحكم فيه مؤازرًا. قم بتأكيد حزمة الحركة الكاملة والتسلسل للنموذج المحدد.
تحتاج قطعة العمل متعددة المستويات إلى أكثر من قائمة زوايا الانحناء. أرسل الأطوال المستقيمة ومستويات الدوران والهندسة النهائية الكاملة، بما في ذلك المواضع التي يصعب تثبيتها أو دعمها.
اختر مسار البيانات ووحدة التحكم
| وظيفة | نوع بلك | نوع الكمبيوتر الصناعي |
|---|---|---|
| عدد الانحناءات | 16 قطعة | 33 قطعة |
| برامج الأجزاء المخزنة | 1000 مجموعة | 50,000 مجموعة |
| إدخال البيانات | أوضاع مصدر X/Y/Z أو Y/B/C | تأكيد المدخلات وسير عمل البرمجة المقدمة |
هذه هي مراجع من نوع وحدة التحكم، وليست ميزات مضمنة لكل طلب. تأكد من نوع وحدة التحكم وإصدارها ولغتها وإدخال البرنامج وأي برنامج غير متصل بالإنترنت في عرض الأسعار.
يستحق صفان من الكتالوج تأكيدًا صريحًا
قم ببناء تسلسل قبول حقيقي متعدد الانحناءات
- 01
توفير الرسم الكامل
حدد المادة الفعلية وحجم الأنبوب ومعايير الأبعاد.
- 02
الموافقة على الأدوات ووضع التغذية
مراجعة التغذية المباشرة/غير المباشرة والتثبيت والدعم.
- 03
البرمجة والتشغيل التجريبي
قم بتضمين الدورات والمقاطع القصيرة المستقيمة والانحناءات المتعاقبة.
- 04
فحص الجزء كله
التحقق من الزوايا وأبعاد نقطة النهاية والتشوه.
- 05
كرر الدفعة
سجل تغييرات الإعداد والتحميل والأجزاء النهائية المقبولة.
أربعة عشر مرجعًا لنموذج DW CNC
افتح جدول النماذج المرفق بالكامل
| الطراز | الأعلى. قطر الانحناء / سمك الجدار | الأعلى. نصف قطر الانحناء (مم) | الأعلى. زاوية الانحناء (°) | الأعلى. طول التغذية (مم) | وضع التغذية | سرعة ثني الأنابيب (°/s) | سرعة دوران الأنبوب (°/s) | سرعة التغذية (مم/ثانية) | دقة ثني الأنابيب (°) | دقة تحول الأنابيب (°) | دقة التغذية (مم) | محرك سيرفو لتحويل الأنابيب (كيلوواط) | تغذية محرك سيرفو (كيلوواط) | قوة المحرك الهيدروليكي (كيلوواط) | الأعلى. ضغط النظام (ميجا باسكال) | وزن الماكينة (كجم) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | تغذية مباشرة أو غير مباشرة | ماكس 180 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | تغذية مباشرة أو غير مباشرة | ماكس 150 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | تغذية مباشرة أو غير مباشرة | ماكس 150 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 150 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 85 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 85 | ماكس 200 | ماكس 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | الحد الأقصى 40 | ماكس 160 | ماكس 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 30 | ماكس 160 | ماكس 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 30 | ماكس 160 | ماكس 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | تغذية مباشرة أو غير مباشرة | ماكس 30 | ماكس 160 | ماكس 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | تغذية مباشرة أو غير مباشرة | ماكس 30 | ماكس 160 | ماكس 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | تغذية مباشرة أو غير مباشرة | ماكس 30 | ماكس 80 | ماكس 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | تغذية مباشرة أو غير مباشرة | الحد الأقصى 25 | ماكس 80 | ماكس 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | تغذية مباشرة أو غير مباشرة | ماكس 20 | ماكس 60 | ماكس 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
يسرد المصدر دقة الانحناء ±0.1° لمعظم الصفوف و±0.2° لـ DW-219CNC وDW-273CNC وDW-325CNC. هذه الأرقام وأرقام التغذية/الدوران لا تنشئ تسامحًا غير مشروط للجزء بالكامل. الموافقة على شروط الاختبار والقبول الفعلي للجزء النهائي.
احتفظ بمرجع التكوين المشترك
يصف المصدر الانحناء المؤازر في التكوينات القابلة للتطبيق والانحناء الهيدروليكي للتكوينات الأكبر. التحكم باستخدام الحاسب الآلي وحده لا يثبت الانحناء الكهربائي بالكامل، أو عدد محاور معين أو كل أداة في قائمة التوريد.
طول التغذية ونصف القطر والسرعة هي حدود منفصلة
ترتيب الأعلاف صالحة للاستعمال
قم بمراجعة طول التغذية المدرج مع تحميل الأنبوب والتثبيت ووضع التغذية المباشر أو غير المباشر المختار. تأكيد الوصول الكامل لقطعة العمل.
نصف القطر والأدوات
لا يحدد نصف القطر الأقصى المدرج الحد الأدنى لنصف قطر الانحناء. احصل على القالب الفعلي ومراجعة أداة الدعم.
دورة الجزء المكتمل
يوفر الجدول أقصى سرعة منفصلة للتغذية والدوران والانحناء. لا تجمعهم في رقم مضمون للأجزاء في الساعة.
أسئلة للتسوية قبل الطلب
هل 33 انحناءًا و50000 برنامجًا قياسيًا؟
وهي مراجع من نوع الكمبيوتر الصناعي. تأكيد حزمة وحدة التحكم؛ تختلف مراجع PLC.
هل ملصقات الحجم DW-58CNC وDW-50CNC متسقة؟
تظهر إدخالات OD المصدرية غير متطابقة مع أسمائهم. احصل على تأكيد خاص بالطراز بدلاً من تغيير الجدول بصمت.
هل كل ماكينة CNC كهربائية بالكامل؟
لا. يصف المصدر تكوينات الانحناء المؤازرة والهيدروليكية.
هل تضمن ±0.1° كل أبعاد الجزء النهائي؟
لا. يعتمد قبول الجزء بالكامل على المخزون الفعلي والأدوات والإعداد والتسلسل.
ما هو المطلوب لتجربة إنتاج CNC؟
الهندسة الكاملة، والدرجة، والقطر الخارجي، والجدار، ونصف القطر، وتسلسل الدوران، والأبعاد الحرجة ومزيج الدُفعات.
أخبرنا بمتطلباتك في مجال ثني الأنابيب باستخدام الحاسب الآلي
أرسل مادة الأنبوب والقطر الخارجي وسمك الجدار ونصف قطر الانحناء وطول التغذية ورسم قطعة العمل حتى نتمكن من تأكيد نموذج CNC والأدوات المناسبة.