
เครื่องดัดท่อ CNC
ระบุการดัดงอ DW CNC จากชิ้นส่วนที่ตั้งโปรแกรมไว้ทั้งหมด ข้อกำหนดในการป้อน/เลี้ยว และประเภทตัวควบคุม อนุมัติเครื่องมือและรูปทรงที่เสร็จแล้วก่อนที่จะทำซ้ำเอาท์พุต
- โมเดลที่มา
- 14 แถว
- ฟังก์ชั่นการเคลื่อนไหว
- ป้อน / หมุน / โค้งงอ
- การอ้างอิงมุมสูงสุด
- 190°
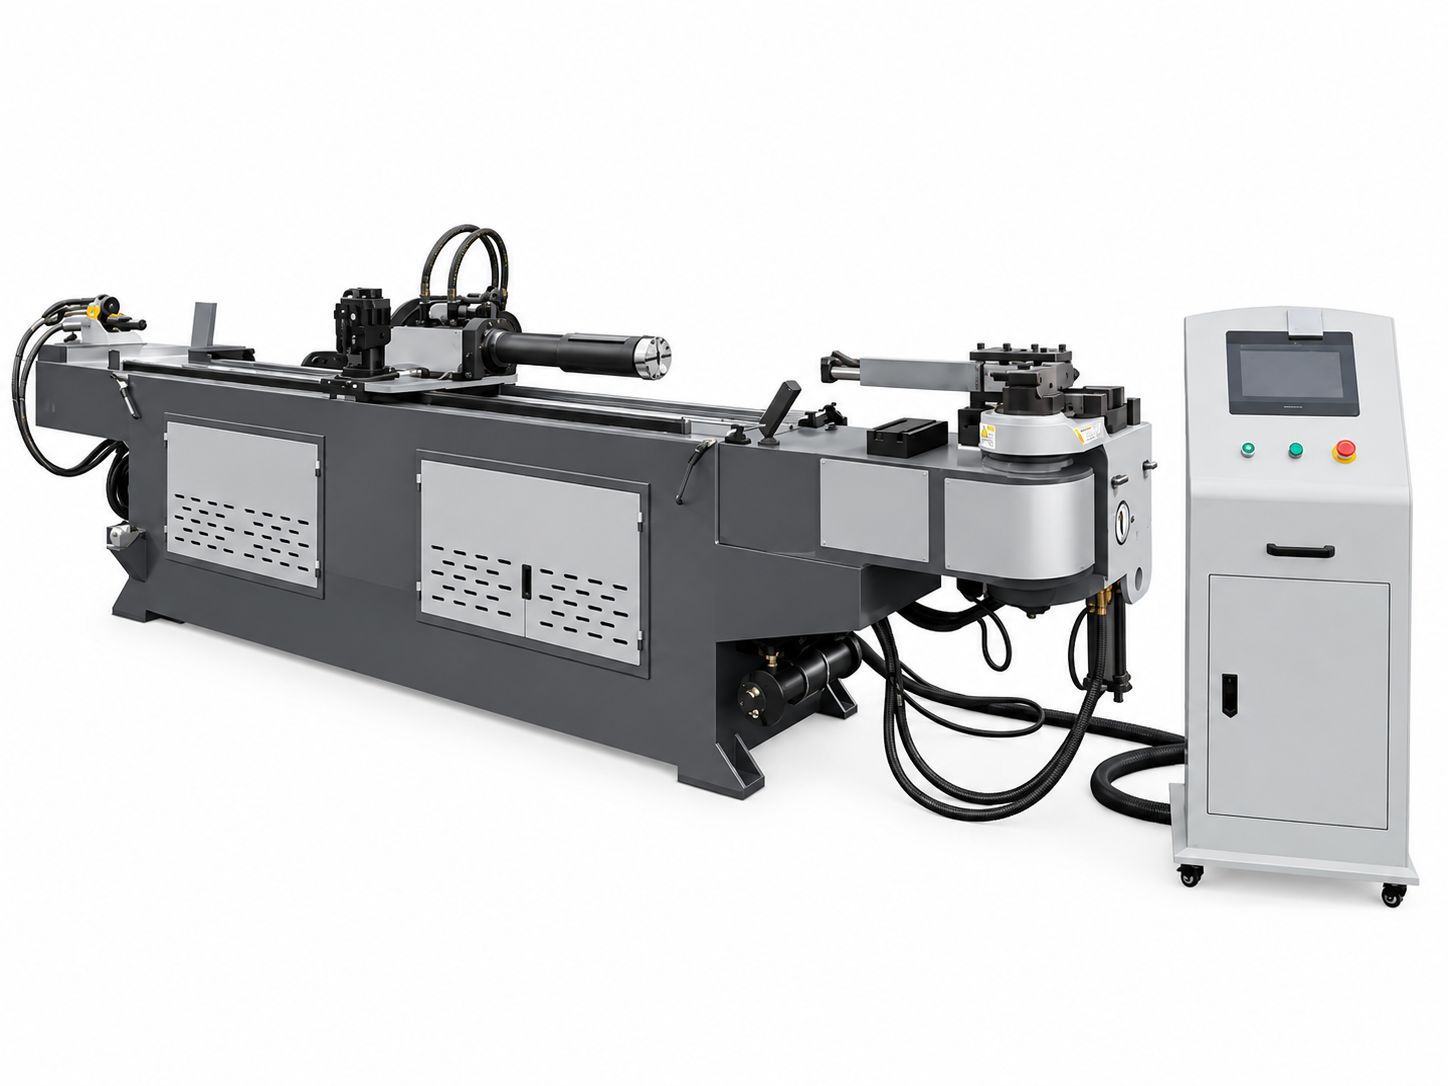
การเคลื่อนไหว 3 อย่างทำให้การอภิปรายเกี่ยวกับการเขียนโปรแกรมเป็นรูปธรรม
ป้อน หมุน และงอ
แหล่งที่มาของ DW CNC อธิบายการดัดแบบตั้งโปรแกรมได้ด้วยการหมุนและการป้อนท่อที่ควบคุมด้วยเซอร์โว ยืนยันแพ็คเกจการเคลื่อนไหวและลำดับที่สมบูรณ์ของรุ่นที่เลือก
ชิ้นงานที่มีหลายระนาบต้องการมากกว่ารายการมุมโค้งงอ ส่งความยาวตรง ระนาบการหมุน และรูปทรงเรขาคณิตที่เสร็จสมบูรณ์ รวมถึงตำแหน่งที่ยากต่อการจับยึดหรือรองรับ
เลือกเส้นทางข้อมูลและตัวควบคุม
| การทำงาน | ประเภทบมจ | ประเภทคอมพิวเตอร์อุตสาหกรรม |
|---|---|---|
| จำนวนโค้ง | 16 ชิ้น | 33 ชิ้น |
| โปรแกรมชิ้นส่วนที่เก็บไว้ | 1,000 ชุด | 50,000 ชุด |
| การป้อนข้อมูล | โหมดแหล่งสัญญาณ X/Y/Z หรือ Y/B/C | ยืนยันขั้นตอนการป้อนข้อมูลและการเขียนโปรแกรมที่ให้มา |
ข้อมูลเหล่านี้เป็นข้อมูลอ้างอิงประเภทคอนโทรลเลอร์ ไม่รวมคุณลักษณะของทุกคำสั่งซื้อ ยืนยันประเภทคอนโทรลเลอร์ เวอร์ชัน ภาษา รายการโปรแกรม และซอฟต์แวร์ออฟไลน์ใดๆ ในใบเสนอราคา
แค็ตตาล็อกสองแถวสมควรได้รับการยืนยันอย่างชัดเจน
สร้างลำดับการยอมรับหลายโค้งที่แท้จริง
- 01
ให้ภาพวาดที่สมบูรณ์
ระบุวัสดุจริง ขนาดท่อ และเกณฑ์มิติ
- 02
ยอมรับเครื่องมือและโหมดฟีด
ตรวจสอบการป้อนโดยตรง/โดยอ้อม การหนีบ และการรองรับ
- 03
โปรแกรมและการทดลองใช้
รวมการหมุน ส่วนตรงสั้น และโค้งต่อเนื่องกัน
- 04
ตรวจสอบทั้งส่วน
ตรวจสอบมุม ขนาดจุดสิ้นสุด และการเสียรูป
- 05
ทำซ้ำชุด
บันทึกการเปลี่ยนแปลงการตั้งค่า การโหลด และชิ้นส่วนที่เสร็จสมบูรณ์ที่ยอมรับได้
การอ้างอิงโมเดล CNC DW สิบสี่แบบ
เปิดตารางโมเดลที่ให้มาทั้งหมด
| รุ่น | สูงสุด เส้นผ่านศูนย์กลางการดัด / ความหนาของผนัง | สูงสุด รัศมีการดัด (มม.) | สูงสุด มุมดัด (°) | สูงสุด ความยาวการป้อน (มม.) | โหมดการป้อนวัสดุ | ความเร็วในการดัดท่อ (°/s) | ความเร็วในการหมุนท่อ (°/s) | ความเร็วในการป้อน (มม./วินาที) | ความแม่นยำในการดัดท่อ (°) | ความแม่นยำในการกลึงท่อ (°) | ความแม่นยำในการป้อน (มม.) | เซอร์โวมอเตอร์กลึงท่อ (kW) | การป้อนเซอร์โวมอเตอร์ (kW) | กำลังมอเตอร์ไฮดรอลิก (kW) | สูงสุด ความดันของระบบ (MPa) | น้ำหนักเครื่อง (กก.) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 180 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 150 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 150 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 150 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 85 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 85 | สูงสุด 200 | สูงสุด 1,000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 40 | สูงสุด 160 | สูงสุด 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 30 | สูงสุด 160 | สูงสุด 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 30 | สูงสุด 160 | สูงสุด 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 30 | สูงสุด 160 | สูงสุด 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 30 | สูงสุด 160 | สูงสุด 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 30 | สูงสุด 80 | สูงสุด 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 25 | สูงสุด 80 | สูงสุด 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | ฟีดโดยตรงหรือโดยอ้อม | สูงสุด 20 | สูงสุด 60 | สูงสุด 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
แหล่งที่มาแสดงรายการความแม่นยำในการดัดงอ ±0.1° สำหรับแถวส่วนใหญ่ และ ±0.2° สำหรับ DW-219CNC, DW-273CNC และ DW-325CNC ตัวเลขเหล่านี้และอัตราป้อน/เลี้ยวไม่ได้กำหนดพิกัดความเผื่อทั้งชิ้นส่วนโดยไม่มีเงื่อนไข ยอมรับเงื่อนไขการทดสอบและการยอมรับชิ้นส่วนสำเร็จรูปจริง
เก็บการอ้างอิงการกำหนดค่าทั่วไปไว้
แหล่งที่มาจะอธิบายการดัดงอแบบเซอร์โวในการกำหนดค่าที่เกี่ยวข้อง และการดัดแบบไฮดรอลิกสำหรับการกำหนดค่าขนาดใหญ่ การควบคุม CNC เพียงอย่างเดียวไม่สามารถพิสูจน์การโค้งงอด้วยไฟฟ้าทั้งหมด จำนวนแกนใดแกนหนึ่ง หรือทุกเครื่องมือในรายการอุปกรณ์ได้
ความยาว รัศมี และความเร็วการป้อนเป็นขีดจำกัดที่แยกจากกัน
การจัดเรียงฟีดที่ใช้งานได้
ตรวจสอบความยาวป้อนที่ระบุไว้พร้อมกับการโหลดท่อ การจับยึด และโหมดป้อนโดยตรงหรือโดยอ้อมที่เลือก ยืนยันระยะเอื้อมของชิ้นงานทั้งหมด
รัศมีและเครื่องมือ
รัศมีสูงสุดที่ระบุไว้ไม่ได้กำหนดรัศมีโค้งงอขั้นต่ำ รับการทดสอบแม่พิมพ์และเครื่องมือสนับสนุนจริง
วงจรส่วนที่เสร็จสมบูรณ์
โต๊ะนี้ให้ความเร็วในการป้อนสูงสุด การหมุนและการดัดงอแยกกัน อย่ารวมเข้าด้วยกันเป็นตัวเลขส่วนต่อชั่วโมงที่รับประกัน
คำถามที่ต้องชำระก่อนสั่งซื้อ
33 โค้งและ 50,000 โปรแกรมเป็นมาตรฐานหรือไม่
เป็นข้อมูลอ้างอิงประเภทคอมพิวเตอร์อุตสาหกรรม ยืนยันแพ็คเกจคอนโทรลเลอร์ การอ้างอิง PLC จะแตกต่างกัน
ป้ายขนาด DW-58CNC และ DW-50CNC สอดคล้องกันหรือไม่
รายการ OD แหล่งที่มาของพวกเขาปรากฏไม่ตรงกับชื่อของพวกเขา ได้รับการยืนยันเฉพาะรุ่น แทนที่จะเปลี่ยนตารางโดยไม่แจ้งให้ทราบ
เครื่อง CNC ทุกเครื่องเป็นไฟฟ้าทั้งหมดหรือไม่?
ไม่ แหล่งที่มาอธิบายถึงการกำหนดค่าการดัดงอทั้งแบบเซอร์โวและไฮดรอลิก
±0.1° รับประกันทุกขนาดของชิ้นส่วนที่เสร็จสมบูรณ์หรือไม่
ไม่ การยอมรับทั้งชิ้นส่วนขึ้นอยู่กับสต็อก เครื่องมือ การตั้งค่า และลำดับที่เกิดขึ้นจริง
สิ่งที่จำเป็นสำหรับการทดลองผลิต CNC คืออะไร?
รูปทรงทั้งหมด เกรด OD ผนัง รัศมี ลำดับการหมุน ขนาดวิกฤต และการผสมเป็นชุด
บอกเราถึงข้อกำหนดการดัดท่อ CNC ของคุณ
ส่งวัสดุท่อ เส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง รัศมีการดัด ความยาวการป้อน และการเขียนแบบชิ้นงาน เพื่อให้เราสามารถยืนยันรุ่น CNC และเครื่องมือที่เหมาะสมได้