
Giętarka do rur CNC
Określ gięcie DW CNC na podstawie całej zaprogramowanej części, wymagania dotyczące posuwu/obrotu i typ sterownika. Zatwierdź oprzyrządowanie i gotową geometrię przed ponownym wydrukiem.
- Modele źródłowe
- 14 rzędów
- Funkcje ruchu
- Posuw / obrót / zgięcie
- Maksymalny kąt odniesienia
- 190°
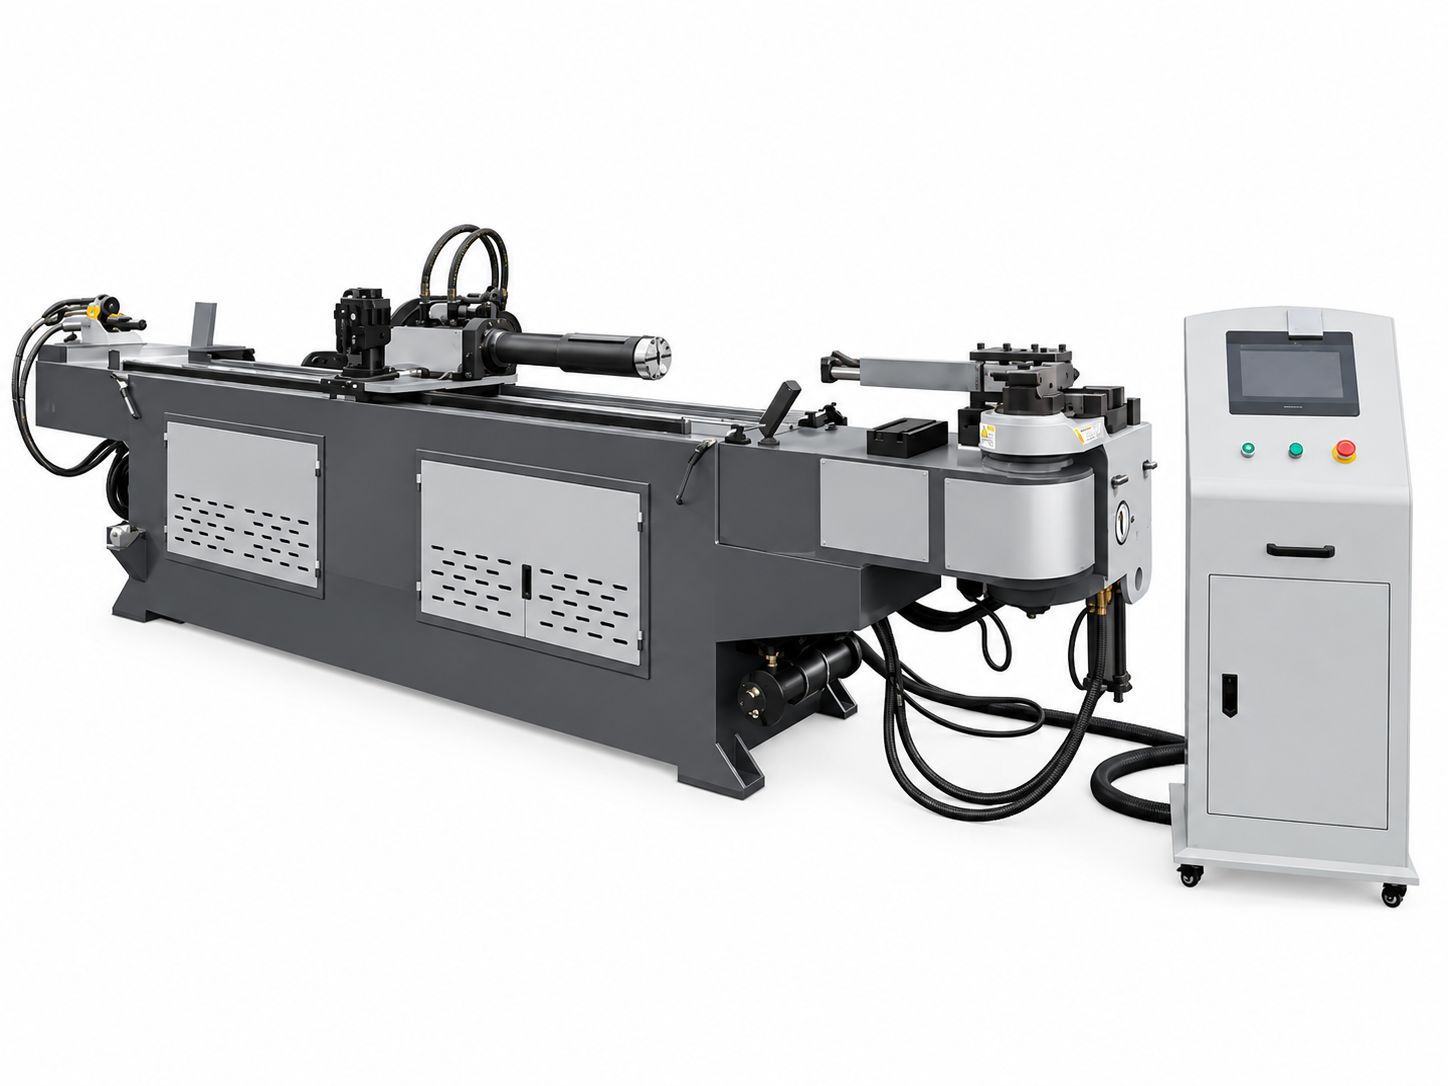
Trzy części sprawiają, że dyskusja o programowaniu staje się konkretna
Podawaj, obracaj i zginaj
Źródło DW CNC opisuje programowalne gięcie ze sterowanym serwo toczeniem i podawaniem rur. Potwierdź kompletny pakiet ruchu i sekwencję wybranego modelu.
Wielopłaszczyznowy przedmiot obrabiany wymaga czegoś więcej niż tylko listy kątów zgięcia. Wysyłaj proste długości, płaszczyzny obrotu i kompletną gotową geometrię, łącznie z pozycjami, które są trudne do zamocowania lub podparcia.
Wybierz trasę danych i kontrolera
| Funkcjonować | Typ sterownika | Typ komputera przemysłowego |
|---|---|---|
| Liczba zakrętów | 16 szt | 33 szt |
| Przechowywane programy części | 1000 zestawów | 50 000 zestawów |
| Wprowadzanie danych | Tryby źródła X/Y/Z lub Y/B/C | Potwierdź dostarczone dane wejściowe i przebieg programowania |
Są to odniesienia do kontrolerów, a nie funkcje każdego zamówienia. Potwierdź w ofercie typ, wersję, język, wpis programu i oprogramowanie offline.
Na jednoznaczne potwierdzenie zasługują dwa wiersze katalogu
Zbuduj prawdziwą sekwencję akceptacji wielu zagięć
- 01
Podaj cały rysunek
Określ rzeczywisty materiał, rozmiar rury i kryteria wymiarowe.
- 02
Zaakceptuj narzędzia i tryb podawania
Sprawdź podawanie bezpośrednie/pośrednie, mocowanie i wsparcie.
- 03
Program i wersja próbna
Uwzględnij obroty, krótkie proste odcinki i kolejne zakręty.
- 04
Sprawdź całą część
Sprawdź kąty, wymiary punktu końcowego i deformację.
- 05
Powtórzyć partię
Rejestruj zmiany konfiguracji, ładowanie i akceptowalne gotowe części.
Czternaście referencji modeli DW CNC
Otwórz kompletną dostarczoną tabelę modeli
| Model | Maks. Średnica gięcia / grubość ścianki | Maks. Promień gięcia (mm) | Maks. Kąt zgięcia (°) | Maks. Długość podawania (mm) | Tryb podawania | Prędkość gięcia rur (°/s) | Prędkość obracania rury (°/s) | Prędkość podawania (mm/s) | Precyzja gięcia rur (°) | Precyzja toczenia rur (°) | Precyzja podawania (mm) | Serwomotor do toczenia rur (kW) | Serwomotor podawania (kW) | Moc silnika hydraulicznego (kW) | Maks. Ciśnienie w układzie (MPa) | Masa maszyny (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Zasilanie bezpośrednie lub pośrednie | Maks. 180 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Zasilanie bezpośrednie lub pośrednie | Maks. 150 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Zasilanie bezpośrednie lub pośrednie | Maks. 150 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 150 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 85 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 85 | Maks. 200 | Maks. 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 40 | Maks. 160 | Maks. 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 30 | Maks. 160 | Maks. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 30 | Maks. 160 | Maks. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Zasilanie bezpośrednie lub pośrednie | Maks. 30 | Maks. 160 | Maks. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Zasilanie bezpośrednie lub pośrednie | Maks. 30 | Maks. 160 | Maks. 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Zasilanie bezpośrednie lub pośrednie | Maks. 30 | Maks. 80 | Maks. 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Zasilanie bezpośrednie lub pośrednie | Maks. 25 | Maks. 80 | Maks. 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Zasilanie bezpośrednie lub pośrednie | Maks. 20 | Maks. 60 | Maks. 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Źródło podaje dokładność gięcia ±0,1° dla większości rzędów i ±0,2° dla DW-219CNC, DW-273CNC i DW-325CNC. Te wartości oraz wartości posuwu/obrotu nie ustalają bezwarunkowej tolerancji całej części. Uzgodnij warunki testu i faktyczną akceptację gotowej części.
Zachowaj wspólne odniesienia do konfiguracji
Źródło opisuje gięcie serwo w odpowiednich konfiguracjach i gięcie hydrauliczne w przypadku większych konfiguracji. Samo sterowanie CNC nie gwarantuje w pełni elektrycznego gięcia, określonej liczby osi ani każdego narzędzia z listy dostaw.
Długość podawania, promień i prędkość są odrębnymi limitami
Użyteczny układ podawania
Sprawdź podaną długość podawania z załadunkiem rurki, zaciskaniem i wybranym trybem podawania bezpośredniego lub pośredniego. Potwierdź całkowity zasięg obrabianego przedmiotu.
Promień i oprzyrządowanie
Podany maksymalny promień nie określa minimalnego promienia zgięcia. Uzyskaj aktualną recenzję matrycy i narzędzia pomocniczego.
Cykl zakończonej części
W tabeli podano oddzielne maksymalne prędkości posuwu, obrotu i gięcia. Nie łącz ich w gwarantowaną liczbę części na godzinę.
Pytania do rozstrzygnięcia przed złożeniem zamówienia
Czy 33 zakręty i 50 000 programów to standard?
Są to odniesienia do komputerów przemysłowych. Potwierdź pakiet kontrolera; odniesienia do PLC są różne.
Czy etykiety rozmiarów DW-58CNC i DW-50CNC są spójne?
Ich źródłowe wpisy OD wydają się niezgodne z ich nazwami. Uzyskaj potwierdzenie dotyczące konkretnego modelu, zamiast po cichu zmieniać tabelę.
Czy każda maszyna CNC jest w pełni elektryczna?
Nie. Źródło opisuje zarówno konfiguracje gięcia serwo, jak i hydraulicznego.
Czy ±0,1° gwarantuje każdy wymiar gotowej części?
Nie. Akceptacja całej części zależy od rzeczywistego zapasu, oprzyrządowania, konfiguracji i kolejności.
Co jest potrzebne do próbnej produkcji CNC?
Pełna geometria, gatunek, średnica zewnętrzna, ściana, promień, kolejność obrotu, wymiary krytyczne i mieszanka wsadowa.
Podaj nam swoje wymagania dotyczące gięcia rur CNC
Wyślij materiał rury, średnicę zewnętrzną, grubość ścianki, promień gięcia, długość podawania i rysunek przedmiotu obrabianego, abyśmy mogli potwierdzić odpowiedni model CNC i oprzyrządowanie.