
Rohrbiegemaschine CNC
Geben Sie das DW-CNC-Biegen anhand des vollständig programmierten Teils, der Vorschub-/Drehanforderungen und des Steuerungstyps an. Genehmigen Sie Werkzeuge und fertige Geometrie, bevor Sie die Ausgabe wiederholen.
- Quellmodelle
- 14 Reihen
- Bewegungsfunktionen
- Vorschub / Drehung / Biegung
- Max. Winkelreferenz
- 190°
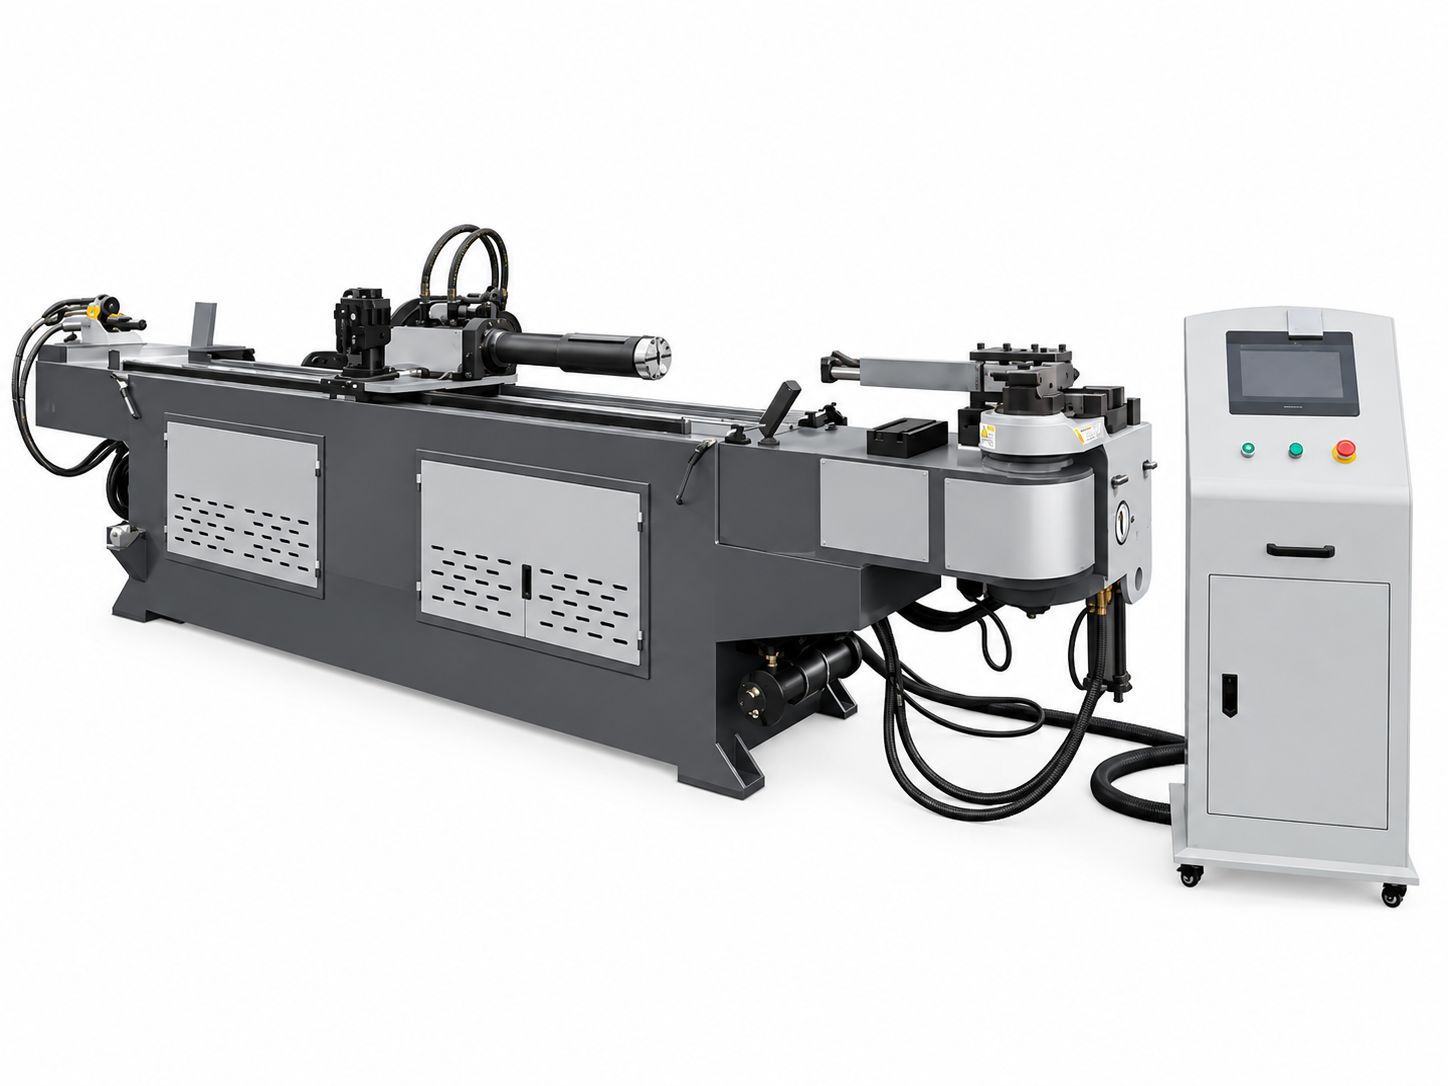
Drei Sätze konkretisieren die Programmierdiskussion
Vorschub, Drehung und Biegung
Die DW-CNC-Quelle beschreibt programmierbares Biegen mit servogesteuertem Rohrdrehen und -vorschub. Bestätigen Sie das vollständige Bewegungspaket und die Sequenz des ausgewählten Modells.
Ein Werkstück mit mehreren Ebenen benötigt mehr als eine Biegewinkelliste. Senden Sie gerade Längen, Rotationsebenen und die komplette fertige Geometrie, einschließlich der Positionen, die schwer zu klemmen oder zu stützen sind.
Wählen Sie die Daten- und Controller-Route
| Funktion | SPS-Typ | Typ Industriecomputer |
|---|---|---|
| Anzahl der Biegungen | 16 Stk | 33 Stk |
| Gespeicherte Teileprogramme | 1000 Sätze | 50.000 Sätze |
| Dateneingabe | X/Y/Z- oder Y/B/C-Quellenmodi | Bestätigen Sie die bereitgestellten Eingaben und den Programmierworkflow |
Hierbei handelt es sich um Referenzen vom Typ Controller, die nicht in jeder Bestellung enthalten sind. Bestätigen Sie im Angebot den Controller-Typ, die Version, die Sprache, den Programmeintrag und eventuelle Offline-Software.
Zwei Katalogzeilen verdienen eine ausdrückliche Bestätigung
Erstellen Sie eine echte Multi-Bend-Abnahmesequenz
- 01
Stellen Sie die vollständige Zeichnung bereit
Geben Sie das tatsächliche Material, die Rohrgröße und die Abmessungskriterien an.
- 02
Werkzeuge und Vorschubmodus vereinbaren
Überprüfen Sie die direkte/indirekte Zuführung, Klemmung und Unterstützung.
- 03
Programm und Testversion
Berücksichtigen Sie Drehungen, kurze gerade Abschnitte und aufeinanderfolgende Kurven.
- 04
Überprüfen Sie das gesamte Teil
Überprüfen Sie Winkel, Endpunktabmessungen und Verformung.
- 05
Wiederholen Sie den Vorgang
Erfassen Sie Setup-Änderungen, Beladungen und akzeptable fertige Teile.
Vierzehn DW-CNC-Modellreferenzen
Öffnen Sie die komplett mitgelieferte Modelltabelle
| Modell | Max. Biegedurchmesser / Wandstärke | Max. Biegeradius (mm) | Max. Biegewinkel (°) | Max. Vorschublänge (mm) | Vorschubmodus | Rohrbiegegeschwindigkeit (°/s) | Rohrdrehgeschwindigkeit (°/s) | Vorschubgeschwindigkeit (mm/s) | Rohrbiegegenauigkeit (°) | Rohrdrehgenauigkeit (°) | Vorschubgenauigkeit (mm) | Rohrdreh-Servomotor (kW) | Vorschubservomotor (kW) | Hydraulikmotorleistung (kW) | Max. Systemdruck (MPa) | Maschinengewicht (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Direkte oder indirekte Einspeisung | Maximal 180 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Direkte oder indirekte Einspeisung | Maximal 150 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Direkte oder indirekte Einspeisung | Maximal 150 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 150 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 85 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 85 | Maximal 200 | Maximal 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 40 | Maximal 160 | Maximal 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 30 | Maximal 160 | Maximal 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 30 | Maximal 160 | Maximal 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Direkte oder indirekte Einspeisung | Maximal 30 | Maximal 160 | Maximal 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Direkte oder indirekte Einspeisung | Maximal 30 | Maximal 160 | Maximal 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Direkte oder indirekte Einspeisung | Maximal 30 | Maximal 80 | Maximal 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Direkte oder indirekte Einspeisung | Maximal 25 | Maximal 80 | Maximal 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Direkte oder indirekte Einspeisung | Maximal 20 | Maximal 60 | Maximal 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Die Quelle gibt die Biegegenauigkeit ±0,1° für die meisten Reihen und ±0,2° für DW-219CNC, DW-273CNC und DW-325CNC an. Diese und Vorschub-/Drehzahlen begründen keine bedingungslose Gesamtteiltoleranz. Prüfbedingungen und tatsächliche Fertigteilabnahme vereinbaren.
Behalten Sie die allgemeine Konfigurationsreferenz bei
Die Quelle beschreibt das Servobiegen bei anwendbaren Konfigurationen und das hydraulische Biegen bei größeren Konfigurationen. Die CNC-Steuerung allein beweist nicht das vollelektrische Biegen, eine bestimmte Achsenanzahl oder jedes Werkzeug auf der Lieferliste.
Vorschublänge, Radius und Geschwindigkeit sind separate Grenzwerte
Verwendbare Futteranordnung
Überprüfen Sie die aufgeführte Vorschublänge mit Rohrbestückung, Klemmung und dem gewählten direkten oder indirekten Vorschubmodus. Bestätigen Sie die vollständige Werkstückreichweite.
Radius und Werkzeuge
Ein aufgeführter maximaler Radius definiert nicht den minimalen Biegeradius. Holen Sie sich den aktuellen Testbericht zu Matrizen und Support-Tools.
Abgeschlossener Teilzyklus
Die Tabelle gibt separate maximale Vorschub-, Dreh- und Biegegeschwindigkeiten an. Kombinieren Sie sie nicht zu einem garantierten Wert für Teile pro Stunde.
Fragen, die vor der Bestellung geklärt werden müssen
Sind 33 Kurven und 50.000 Programme Standard?
Es handelt sich um Referenzen vom Typ Industriecomputer. Bestätigen Sie das Controller-Paket; die SPS-Referenzen unterscheiden sich.
Sind die Größenetiketten DW-58CNC und DW-50CNC konsistent?
Ihre Quell-OD-Einträge scheinen nicht mit ihren Namen übereinzustimmen. Erhalten Sie eine modellspezifische Bestätigung, anstatt die Tabelle stillschweigend zu ändern.
Ist jede CNC-Maschine vollelektrisch?
Nein. Die Quelle beschreibt sowohl Servo- als auch hydraulische Biegekonfigurationen.
Garantiert ±0,1° jedes Fertigteilmaß?
Nein. Die Annahme ganzer Teile hängt vom tatsächlichen Lagerbestand, den Werkzeugen, der Einrichtung und der Reihenfolge ab.
Was wird für einen CNC-Produktionsversuch benötigt?
Vollständige Geometrie, Sorte, Außendurchmesser, Wand, Radius, Rotationsreihenfolge, kritische Abmessungen und Chargenmischung.
Teilen Sie uns Ihre Anforderungen an das CNC-Rohrbiegen mit
Senden Sie Rohrmaterial, Außendurchmesser, Wandstärke, Biegeradius, Vorschublänge und Werkstückzeichnung, damit wir das passende CNC-Modell und Werkzeug bestätigen können.