
Máquina de curvar tubos CNC
Especifique a dobra DW CNC a partir da peça programada completa, requisitos de avanço/giro e tipo de controlador. Aprove as ferramentas e a geometria finalizada antes de repetir a produção.
- Modelos de origem
- 14 linhas
- Funções de movimento
- Avançar/girar/dobrar
- Referência de ângulo máximo
- 190°
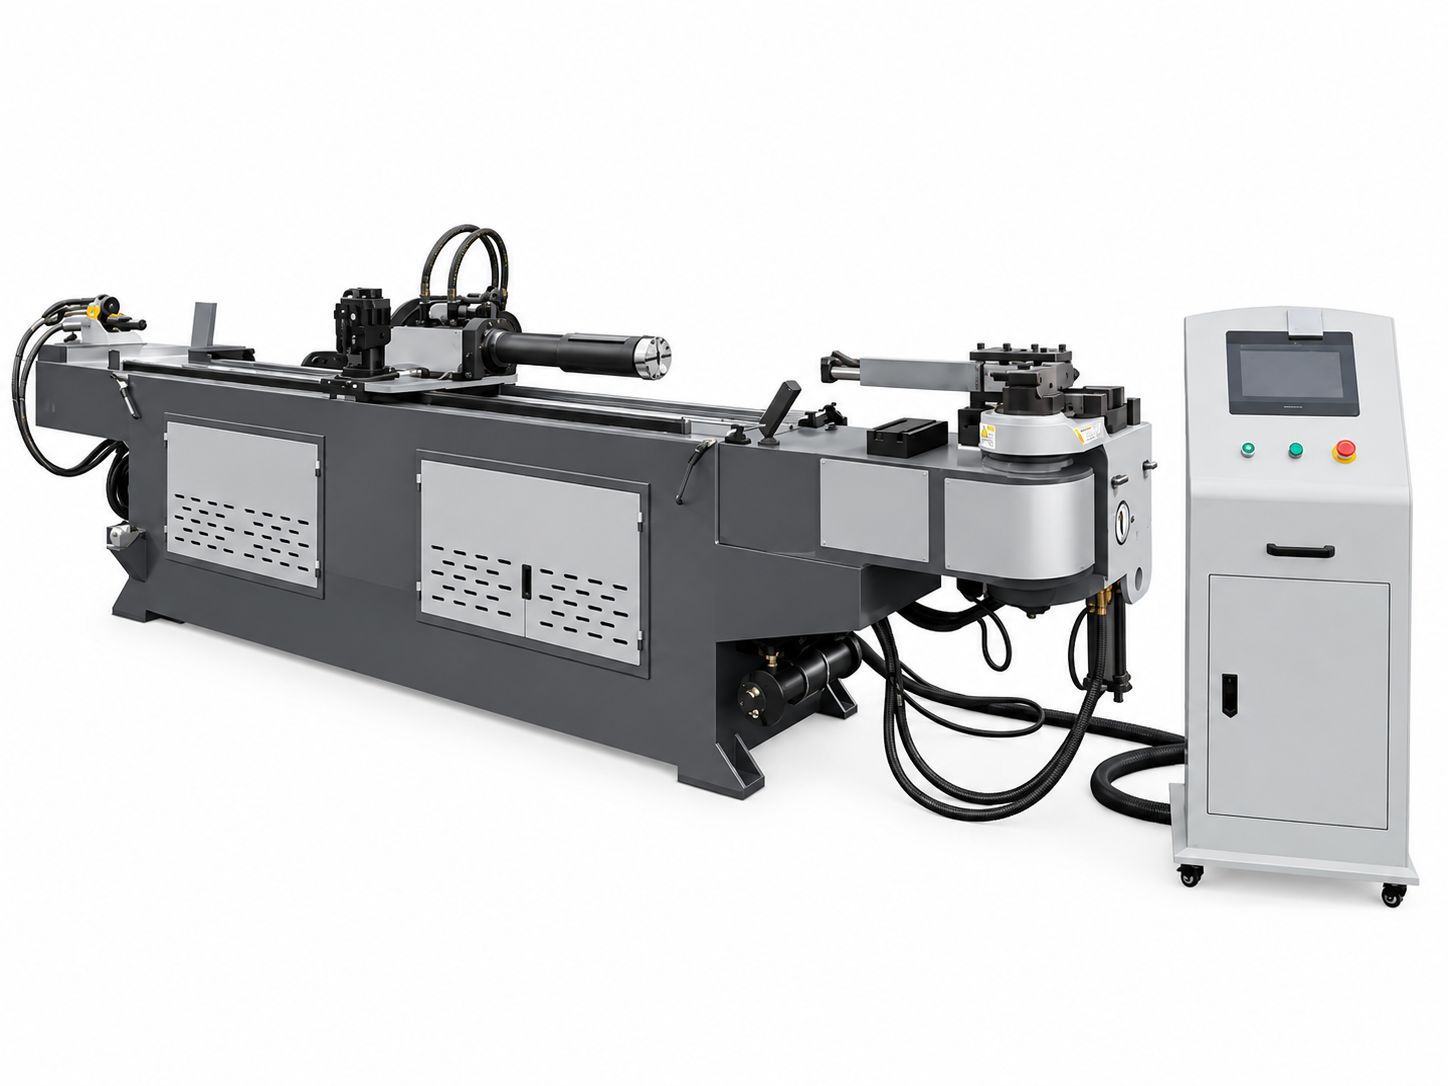
Três movimentos concretizam a discussão sobre programação
Alimente, vire e dobre
A fonte DW CNC descreve dobra programável com giro e alimentação de tubos servo-controlados. Confirme o pacote de movimento completo e a sequência do modelo selecionado.
Uma peça de trabalho multiplano precisa de mais do que uma lista de ângulos de dobra. Envie comprimentos retos, planos de rotação e a geometria acabada completa, incluindo as posições que são difíceis de fixar ou suportar.
Escolha a rota dos dados e do controlador
| Função | Tipo de CLP | Tipo de computador industrial |
|---|---|---|
| Número de curvas | 16 peças | 33 peças |
| Programas de peças armazenados | 1000 conjuntos | 50.000 conjuntos |
| Entrada de dados | Modos de fonte X/Y/Z ou Y/B/C | Confirme a entrada fornecida e o fluxo de trabalho de programação |
Estas são referências do tipo controlador, não incluídas em recursos de todos os pedidos. Confirme o tipo de controlador, versão, idioma, entrada do programa e qualquer software off-line na cotação.
Duas linhas do catálogo merecem confirmação explícita
Construa uma sequência real de aceitação multi-dobra
- 01
Forneça o desenho completo
Especifique o material real, o tamanho do tubo e os critérios dimensionais.
- 02
Combine ferramentas e modo de feed
Revise alimentação direta/indireta, fixação e suporte.
- 03
Programa e teste
Inclui rotações, seções retas curtas e curvas sucessivas.
- 04
Inspecione toda a parte
Verifique ângulos, dimensões de extremidade e deformação.
- 05
Repita o lote
Registre alterações de configuração, carregamento e peças acabadas aceitáveis.
Quatorze referências de modelo CNC DW
Abra a tabela completa do modelo fornecido
| Modelo | Máx. Diâmetro de flexão/espessura da parede | Máx. Raio de curvatura (mm) | Máx. Ângulo de curvatura (°) | Máx. Comprimento de alimentação (mm) | Modo de alimentação | Velocidade de curvatura do tubo (°/s) | Velocidade de giro do tubo (°/s) | Velocidade de alimentação (mm/s) | Precisão de dobra de tubo (°) | Precisão de torneamento de tubos (°) | Precisão de alimentação (mm) | Servomotor para torneamento de tubos (kW) | Servo Motor de Alimentação (kW) | Potência do motor hidráulico (kW) | Máx. Pressão do Sistema (MPa) | Peso da máquina (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Feed direto ou indireto | Máx. 180 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Feed direto ou indireto | Máx. 150 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Feed direto ou indireto | Máx. 150 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Feed direto ou indireto | Máx. 150 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Feed direto ou indireto | Máx. 85 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Feed direto ou indireto | Máx. 85 | Máx. 200 | Máx. 1.000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Feed direto ou indireto | Máx. 40 | Máx. 160 | Máx. 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Feed direto ou indireto | Máx. 30 | Máx. 160 | Máx. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Feed direto ou indireto | Máx. 30 | Máx. 160 | Máx. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Feed direto ou indireto | Máx. 30 | Máx. 160 | Máx. 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Feed direto ou indireto | Máx. 30 | Máx. 160 | Máx. 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Feed direto ou indireto | Máx. 30 | Máx. 80 | Máx. 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Feed direto ou indireto | Máx. 25 | Máx. 80 | Máximo 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Feed direto ou indireto | Máx. 20 | Máx. 60 | Máximo 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
A fonte lista a precisão de dobra de ±0,1° para a maioria das linhas e de ±0,2° para DW-219CNC, DW-273CNC e DW-325CNC. Estes valores e os valores de avanço/giro não estabelecem tolerância incondicional para toda a peça. Combine as condições de teste e a aceitação real da peça acabada.
Mantenha a referência de configuração comum
A fonte descreve a curvatura servo em configurações aplicáveis e a curvatura hidráulica para configurações maiores. O controle CNC por si só não prova a flexão totalmente elétrica, uma contagem específica de eixos ou todas as ferramentas da lista de fornecimento.
Comprimento, raio e velocidade de alimentação são limites separados
Arranjo de alimentação utilizável
Revise o comprimento de alimentação listado com carregamento do tubo, fixação e o modo de alimentação direta ou indireta escolhido. Confirme o alcance completo da peça.
Raio e ferramentas
Um raio máximo listado não define o raio mínimo da dobra. Obtenha a revisão real da matriz e da ferramenta de suporte.
Ciclo de peças concluídas
A tabela fornece velocidades máximas separadas de avanço, giro e dobra. Não os combine em um valor garantido de partes por hora.
Perguntas a resolver antes de encomendar
33 curvas e 50.000 programas são padrão?
São referências do tipo computador industrial. Confirme o pacote do controlador; as referências do PLC diferem.
As etiquetas de tamanho DW-58CNC e DW-50CNC são consistentes?
Suas entradas de OD de origem parecem incompatíveis com seus nomes. Obtenha confirmação específica do modelo em vez de alterar a tabela silenciosamente.
Toda máquina CNC é totalmente elétrica?
Não. A fonte descreve configurações de curvatura servo e hidráulica.
±0,1° garante todas as dimensões da peça acabada?
Não. A aceitação da peça inteira depende do estoque, ferramentas, configuração e sequência reais.
O que é necessário para um teste de produção CNC?
Geometria completa, classe, diâmetro externo, parede, raio, sequência de rotação, dimensões críticas e mistura de lote.
Conte-nos seus requisitos de dobra de tubos CNC
Envie o material do tubo, o diâmetro externo, a espessura da parede, o raio de curvatura, o comprimento de alimentação e o desenho da peça para que possamos confirmar o modelo CNC e as ferramentas adequadas.