
Boru Bükme Makinesi CNC
Programlanan parçanın tamamından, ilerleme/dönüş gereksinimlerinden ve kontrolör tipinden DW CNC bükmeyi belirtin. Çıktıyı tekrarlamadan önce takımları ve bitmiş geometriyi onaylayın.
- Kaynak modelleri
- 14 satır
- Hareket fonksiyonları
- İlerleme / döndürme / bükme
- Maksimum açı referansı
- 190°
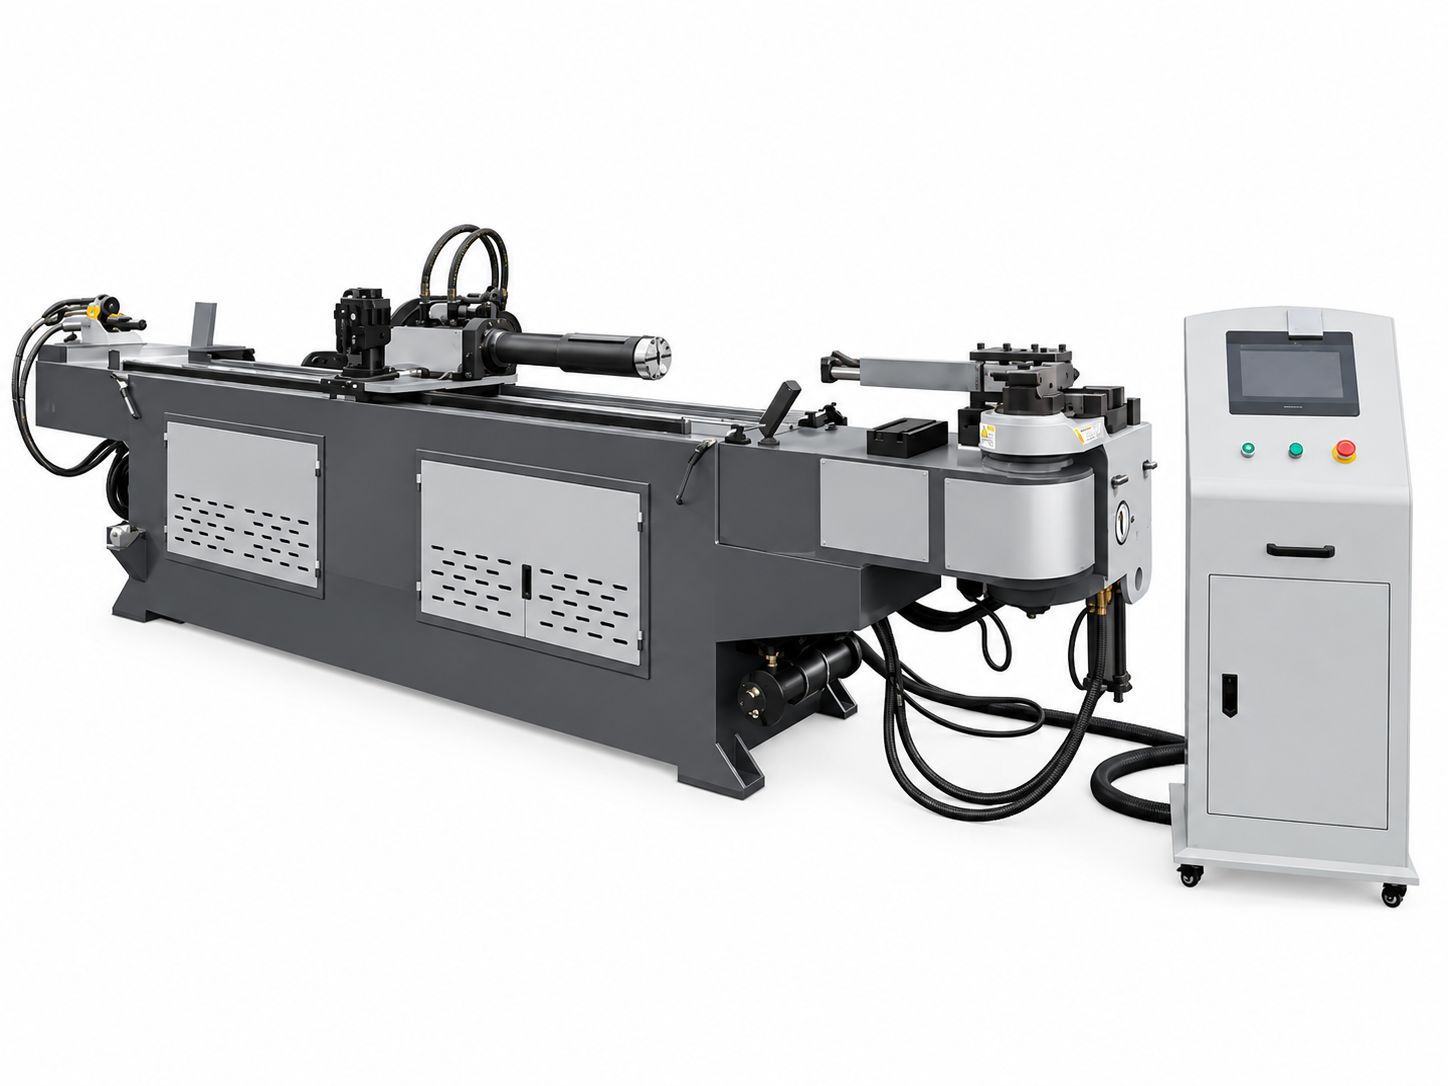
Üç hareket programlama tartışmasını somut hale getiriyor
Besleyin, çevirin ve bükün
DW CNC kaynağı, servo kontrollü boru döndürme ve besleme ile programlanabilir bükmeyi açıklar. Seçilen modelin tam hareket paketini ve sırasını onaylayın.
Çok düzlemli bir iş parçasının bükme açısı listesinden daha fazlasına ihtiyacı vardır. Kelepçelenmesi veya desteklenmesi zor konumlar da dahil olmak üzere düz uzunlukları, dönüş düzlemlerini ve tamamlanmış geometriyi gönderin.
Verileri ve denetleyici rotasını seçin
| İşlev | PLC tipi | Endüstriyel bilgisayar tipi |
|---|---|---|
| Büküm sayısı | 16 adet | 33 adet |
| Saklanan parça programları | 1000 takım | 50.000 set |
| Veri girişi | X/Y/Z veya Y/B/C kaynak modları | Sağlanan girişi ve programlama iş akışını onaylayın |
Bunlar denetleyici tipi referanslardır ve her siparişin özelliklerine dahil değildir. Fiyat teklifinde kontrol cihazı tipini, sürümünü, dilini, program girişini ve tüm çevrimdışı yazılımları onaylayın.
İki katalog satırı açıkça onaylanmayı hak ediyor
Gerçek bir çoklu büküm kabul dizisi oluşturun
- 01
Tam çizimi sağlayın
Gerçek malzemeyi, tüp boyutunu ve boyut kriterlerini belirtin.
- 02
Araçları ve besleme modunu kabul edin
Doğrudan/dolaylı beslemeyi, bağlamayı ve desteği gözden geçirin.
- 03
Program ve deneme
Rotasyonları, kısa düz bölümleri ve ardışık virajları dahil edin.
- 04
Parçanın tamamını inceleyin
Açıları, uç nokta boyutlarını ve deformasyonu kontrol edin.
- 05
Toplu işlemi tekrarlayın
Kurulum değişikliklerini, yüklemeyi ve kabul edilebilir tamamlanmış parçaları kaydedin.
On dört DW CNC Model Referansı
Birlikte verilen model tablosunun tamamını açın
| Model | Maks. Bükme Çapı / Et Kalınlığı | Maks. Bükme Yarıçapı (mm) | Maks. Bükme Açısı (°) | Maks. Besleme Uzunluğu (mm) | Besleme Modu | Boru Bükme Hızı (°/s) | Boru Dönüş Hızı (°/s) | Besleme Hızı (mm/s) | Boru Bükme Hassasiyeti (°) | Boru Döndürme Hassasiyeti (°) | Besleme Hassasiyeti (mm) | Boru Çevirme Servo Motoru (kW) | Besleme Servo Motoru (kW) | Hidrolik Motor Gücü (kW) | Maks. Sistem Basıncı (MPa) | Makine Ağırlığı (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Doğrudan veya Dolaylı Besleme | Maksimum 180 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Doğrudan veya Dolaylı Besleme | Maksimum 150 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Doğrudan veya Dolaylı Besleme | Maksimum 150 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 150 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 85 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 85 | Maksimum 200 | Maksimum 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 40 | Maksimum 160 | Maksimum 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 30 | Maksimum 160 | Maksimum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 30 | Maksimum 160 | Maksimum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Doğrudan veya Dolaylı Besleme | Maksimum 30 | Maksimum 160 | Maksimum 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Doğrudan veya Dolaylı Besleme | Maksimum 30 | Maksimum 160 | Maksimum 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Doğrudan veya Dolaylı Besleme | Maksimum 30 | Maksimum 80 | Maksimum 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Doğrudan veya Dolaylı Besleme | Maksimum 25 | Maksimum 80 | Maksimum 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Doğrudan veya Dolaylı Besleme | Maksimum 20 | Maksimum 60 | Maksimum 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Kaynak, çoğu sıra için ±0,1° ve DW-219CNC, DW-273CNC ve DW-325CNC için ±0,2° bükme hassasiyetini listeliyor. Bunlar ve ilerleme/dönüş rakamları koşulsuz tam parça toleransı oluşturmaz. Test koşullarını ve gerçek bitmiş parça kabulünü kabul edin.
Ortak yapılandırma referansını koruyun
Kaynak, uygulanabilir konfigürasyonlarda servo bükmeyi ve daha büyük konfigürasyonlar için hidrolik bükmeyi açıklamaktadır. CNC kontrolü tek başına tamamen elektrikli bükmeyi, belirli bir eksen sayısını veya tedarik listesindeki her takımı kanıtlamaz.
Besleme uzunluğu, yarıçapı ve hızı ayrı sınırlardır
Kullanılabilir besleme düzeni
Listelenen besleme uzunluğunu tüp yükleme, kelepçeleme ve seçilen doğrudan veya dolaylı besleme moduyla birlikte gözden geçirin. İş parçası erişiminin tamamını onaylayın.
Yarıçap ve takımlama
Listelenen maksimum yarıçap, minimum bükülme yarıçapını tanımlamaz. Gerçek kalıp ve destek aleti incelemesini edinin.
Tamamlanan parça döngüsü
Tabloda ayrı maksimum ilerleme, dönüş ve bükme hızları verilmektedir. Bunları garantili saat başına parça rakamıyla birleştirmeyin.
Sipariş vermeden önce çözülmesi gereken sorular
33 büküm ve 50.000 program standart mıdır?
Bunlar endüstriyel bilgisayar tipi referanslardır. Denetleyici paketini onaylayın; PLC referansları farklıdır.
DW-58CNC ve DW-50CNC boyut etiketleri tutarlı mı?
Kaynak OD girişleri adlarıyla uyumsuz görünüyor. Tabloyu sessizce değiştirmek yerine modele özel onay alın.
Her CNC makinesi tamamen elektrikli midir?
Hayır. Kaynak hem servo hem de hidrolik bükme konfigürasyonlarını açıklamaktadır.
±0,1° her bitmiş parça boyutunu garanti eder mi?
Hayır. Bütün parçanın kabulü fiili stoğa, takımlara, kuruluma ve sıraya bağlıdır.
CNC üretim denemesi için neler gereklidir?
Tam geometri, kalite, dış çap, duvar, yarıçap, dönüş sırası, kritik boyutlar ve parti karışımı.
CNC Boru Bükme Gereksinimlerinizi Bize Bildirin
Boru malzemesini, dış çapı, duvar kalınlığını, bükme yarıçapını, besleme uzunluğunu ve iş parçası çizimini gönderin, böylece uygun CNC modelini ve takımını onaylayabiliriz.