
Mesin Penekuk Pipa CNC
Tentukan pembengkokan DW CNC dari bagian terprogram lengkap, persyaratan pengumpanan/putaran, dan jenis pengontrol. Setujui perkakas dan geometri akhir sebelum keluaran berulang.
- Model sumber
- 14 baris
- Fungsi gerak
- Umpan / putar / tekuk
- Referensi sudut maksimal
- 190°
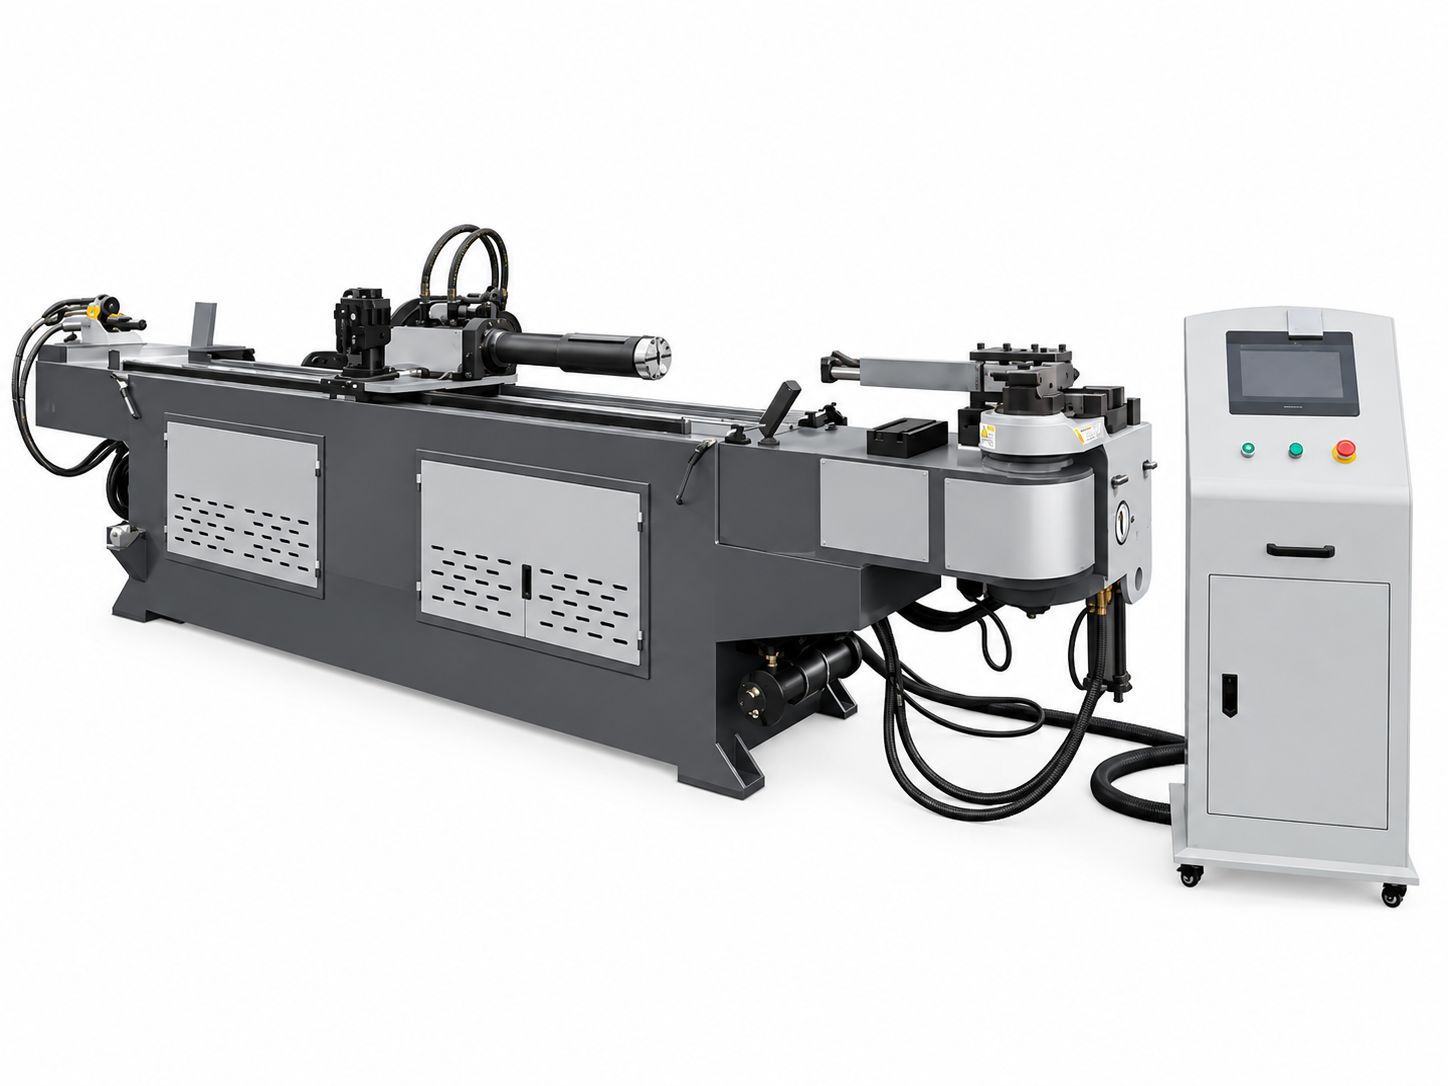
Tiga gerakan membuat diskusi pemrograman menjadi konkret
Beri makan, putar dan tekuk
Sumber DW CNC menjelaskan pembengkokan yang dapat diprogram dengan pembubutan dan pengumpanan tabung yang dikontrol servo. Konfirmasikan paket dan urutan gerakan lengkap model yang dipilih.
Benda kerja multibidang memerlukan lebih dari sekadar daftar sudut tekuk. Kirimkan panjang lurus, bidang rotasi, dan geometri akhir yang lengkap, termasuk posisi yang sulit untuk dijepit atau ditopang.
Pilih rute data dan pengontrol
| Fungsi | Tipe PLC | Tipe komputer industri |
|---|---|---|
| Jumlah tikungan | 16 buah | 33 buah |
| Bagian program yang disimpan | 1000 set | 50.000 set |
| Entri data | Mode sumber X/Y/Z atau Y/B/C | Konfirmasikan input yang disediakan dan alur kerja pemrograman |
Ini adalah referensi tipe pengontrol, tidak termasuk fitur setiap pesanan. Konfirmasikan jenis pengontrol, versi, bahasa, entri program, dan perangkat lunak offline apa pun dalam penawaran.
Dua baris katalog layak mendapatkan konfirmasi eksplisit
Bangun urutan penerimaan multi-tikungan yang nyata
- 01
Berikan gambar lengkapnya
Tentukan bahan sebenarnya, ukuran tabung dan kriteria dimensi.
- 02
Setujui alat dan mode umpan
Tinjau umpan langsung/tidak langsung, penjepitan dan dukungan.
- 03
Program dan uji coba
Sertakan rotasi, bagian lurus pendek, dan tikungan berturut-turut.
- 04
Periksa seluruh bagiannya
Periksa sudut, dimensi titik akhir, dan deformasi.
- 05
Ulangi batch tersebut
Catat perubahan pengaturan, pemuatan, dan komponen jadi yang dapat diterima.
Empat belas Referensi Model DW CNC
Buka tabel model lengkap yang disediakan
| Model | Maks. Diameter Bending / Tebal Dinding | Maks. Radius Lentur (mm) | Maks. Sudut Bending (°) | Maks. Panjang Makan (mm) | Mode Makan | Kecepatan Tekuk Pipa (°/s) | Kecepatan Putar Pipa (°/s) | Kecepatan Pengumpanan (mm/s) | Presisi Bending Pipa (°) | Presisi Pembubutan Pipa (°) | Presisi Pengumpanan (mm) | Motor Servo Pembubutan Pipa (kW) | Memberi Makan Motor Servo (kW) | Daya Motor Hidraulik (kW) | Maks. Tekanan Sistem (MPa) | Berat Mesin (kg) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DW-18CNC | Φ18×1.2 | R120 | 190 | 1800 | Umpan Langsung atau Tidak Langsung | Maks 180 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.2 | 0.4 | 4 | 10 | 1200 |
| DW-25CNC | Φ25×1.5 | R160 | 190 | 2000 | Umpan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.4 | 0.75 | 4 | 10 | 1200 |
| DW-38CNC | Φ38×2 | R180 | 190 | 2200 | Umpan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1 | 4 | 12 | 1300 |
| DW-58CNC | Φ50×2 | R180 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 150 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 4 | 12 | 1500 |
| DW-50CNC | Φ60×3 | R250 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 85 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 0.75 | 1.5 | 5.5 | 12 | 2500 |
| DW-63CNC | Φ63×4 | R250 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 85 | Maks 200 | Maks 1000 | ±0.1 | ±0.1 | ±0.1 | 1 | 1.5 | 5.5 | 12 | 3000 |
| DW-75CNC | Φ75×4 | R300 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 40 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 1.5 | 2 | 7.5 | 12 | 4500 |
| DW-89CNC | Φ89×6 | R300 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 11 | 14 | 5500 |
| DW-114CNC | Φ114×8 | R450 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 6800 |
| DW-130CNC | Φ130×8 | R450 | 190 | 3000 | Umpan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 2 | 3 | 22 | 14 | 7800 |
| DW-168CNC | Φ168×14 | R600 | 190 | 3500 | Umpan Langsung atau Tidak Langsung | Maks 30 | Maks 160 | Maks 800 | ±0.1 | ±0.1 | ±0.1 | 3 | 4 | 35 | 14 | 12000 |
| DW-219CNC | Φ219×16 | R800 | 190 | 4000 | Umpan Langsung atau Tidak Langsung | Maks 30 | Maks 80 | Maks 600 | ±0.2 | ±0.1 | ±0.1 | 3 | 5 | 35 | 14 | 22000 |
| DW-273CNC | Φ273×20 | R800 | 190 | 4000 | Umpan Langsung atau Tidak Langsung | Maks 25 | Maks 80 | Maks 500 | ±0.2 | ±0.1 | ±0.1 | 3 | 7 | 35 | 14 | 25000 |
| DW-325CNC | Φ325×30 | R1200 | 190 | 5000 | Umpan Langsung atau Tidak Langsung | Maks 20 | Maks 60 | Maks 500 | ±0.2 | ±0.1 | ±0.1 | 7 | 11 | 55 | 14 | 38000 |
Sumber mencantumkan presisi lentur ±0,1° untuk sebagian besar baris dan ±0,2° untuk DW-219CNC, DW-273CNC, dan DW-325CNC. Angka-angka ini dan angka umpan/putaran tidak membentuk toleransi seluruh bagian tanpa syarat. Setujui kondisi pengujian dan penerimaan bagian akhir yang sebenarnya.
Simpan referensi konfigurasi umum
Sumber tersebut menjelaskan pembengkokan servo pada konfigurasi yang berlaku dan pembengkokan hidrolik untuk konfigurasi yang lebih besar. Kontrol CNC saja tidak membuktikan pembengkokan seluruhnya listrik, jumlah sumbu tertentu, atau setiap alat dalam daftar persediaan.
Panjang, radius, dan kecepatan pengumpanan material adalah batas yang terpisah
Pengaturan pakan yang dapat digunakan
Tinjau panjang umpan yang tercantum dengan pemuatan tabung, penjepitan dan mode umpan langsung atau tidak langsung yang dipilih. Konfirmasikan jangkauan benda kerja secara keseluruhan.
Radius dan perkakas
Radius maksimum yang tercantum tidak menentukan radius tikungan minimum. Dapatkan ulasan cetakan dan alat pendukung yang sebenarnya.
Siklus bagian yang selesai
Tabel ini memberikan kecepatan pengumpanan, putaran, dan tekukan maksimum yang terpisah. Jangan menggabungkannya menjadi angka bagian per jam yang dijamin.
Pertanyaan yang harus diselesaikan sebelum memesan
Apakah 33 tikungan dan 50.000 program standar?
Itu adalah referensi tipe komputer industri. Konfirmasikan paket pengontrol; referensi PLC berbeda.
Apakah label ukuran DW-58CNC dan DW-50CNC konsisten?
Entri OD sumbernya tampak tidak cocok dengan namanya. Dapatkan konfirmasi khusus model daripada mengubah tabel secara diam-diam.
Apakah setiap mesin CNC semuanya menggunakan listrik?
Tidak. Sumber menjelaskan konfigurasi servo dan pembengkokan hidrolik.
Apakah ±0,1° menjamin setiap dimensi bagian yang selesai?
Tidak. Penerimaan seluruh bagian tergantung pada stok, perkakas, pengaturan, dan urutan aktual.
Apa yang diperlukan untuk uji coba produksi CNC?
Geometri lengkap, kemiringan, OD, dinding, radius, urutan rotasi, dimensi kritis, dan campuran batch.
Beritahu Kami Persyaratan Pembengkokan Tabung CNC Anda
Kirim bahan tabung, diameter luar, ketebalan dinding, radius tekukan, panjang pengumpanan, dan gambar benda kerja sehingga kami dapat memastikan model dan perkakas CNC yang sesuai.