
Máquinas dobladoras de tubos NC versus CNC
Publicado · Actualizado
Pregunte qué movimiento controla la máquina y qué movimiento realiza el operador. Luego pruebe la pieza completa: una etiqueta de control no elimina las restricciones de herramientas, sujeción o colisión.
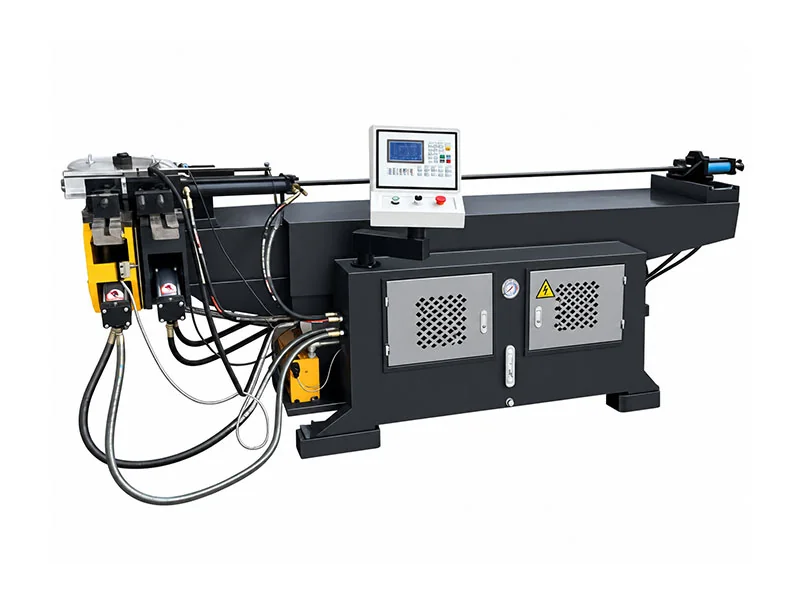
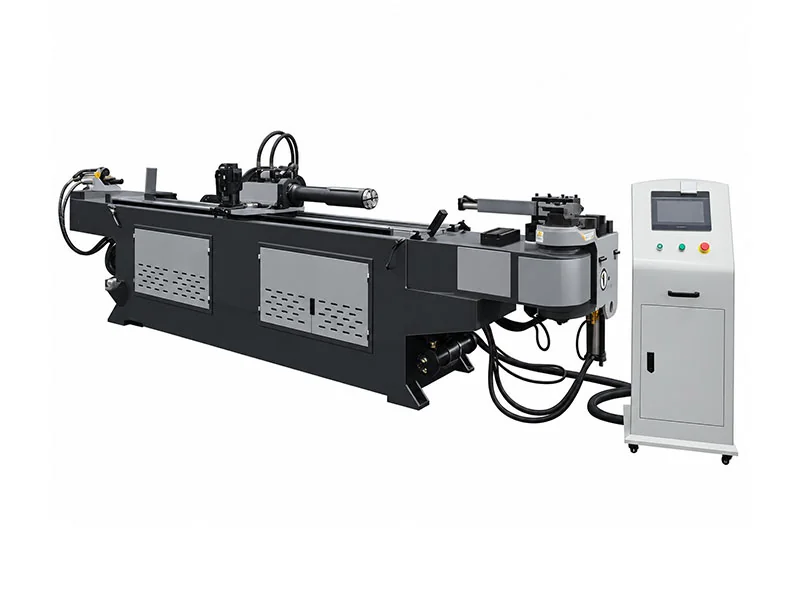
Tres movimientos definen el debate sobre la automatización
Doblar
Establezca y ejecute el ángulo de flexión requerido.
Doblar
Oriente el tubo entre curvas en diferentes planos.
Alimentar
Localice la siguiente curva a lo largo del tubo preparado.
En una configuración NC, los ajustes de plegado seleccionados se pueden programar mientras que el posicionamiento o la rotación pueden seguir dependiendo del operador. Pregunte qué movimientos se controlan exactamente en la máquina cotizada. Múltiples curvaturas almacenadas no demuestran por sí solas la alimentación y el giro del servo.
El Referencia CNC DW describe el plegado programado con giro y alimentación servocontrolados, utilizando los modos de entrada de datos X/Y/Z o Y/B/C. Confirme los ejes reales, la secuencia de sujeción y la disposición de alimentación directa/indirecta. La carga, descarga y configuración aún pueden requerir la participación del operador.
Los dos flujos de trabajo sitúan la responsabilidad en lugares diferentes
NC: verificar los movimientos dependientes del operador
Enumere cada curvatura, posición y rotación requerida. Pregunte cuáles están programados y cuáles dependen del manejo, calibres o referencias del operador. Los recuentos de curvaturas almacenados no prueban por sí solos la alimentación o el giro del servo.
Para curvas simples recurrentes, evalúe el esfuerzo de instalación, medición e inspección con el operador previsto. La propuesta NC aún debe producir la parte aceptada completa.
CNC: verificar la secuencia programada
La referencia DW CNC describe el torneado y la alimentación servocontrolados con modos de entrada de datos de coordenadas o de piezas de trabajo. Confirmar ejes controlados reales, sujeción y alimentación directa/indirecta.
Doblado/giro/alimentación automático no significa carga y descarga automática. Las disposiciones de radios múltiples y las funciones adicionales necesitan confirmación por separado.
Las filas comparables pueden contener diferentes tipos de dimensiones
| Artículo | Referencia DW38NC | Referencia DW-38CNC |
|---|---|---|
| Capacidad máxima | Φ38×2 | Φ38×2 |
| Radio máximo | R190 | R180 |
| Curvatura máxima | 190° | 190° |
| Entrada de longitud | Distancia efectiva entre mandril de 1600 mm. | 2200 mm de longitud de alimentación |
| Revisión de controles | Confirmar el posicionamiento/giro del operador | Descripción del servogiro y alimentación. |
| Aceptación de calidad | Medidas de piezas completadas | Medidas de piezas completadas |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Los patrones de dos partes aclaran la elección del control.
Repetir curvas en un plano.
Una ruta NC puede ser práctica si el operador puede posicionarse consistentemente y el dibujo completo se adapta a las herramientas. Demuestre configuraciones, cargas e inspecciones repetidas, no solo una curva.
La complejidad del programa por sí sola no debería decidir la compra. Cuente las piezas aceptadas y las disposiciones de manipulación reales.
Múltiples curvas con rotaciones repetidas.
El avance y giro programados pueden ayudar a repasar piezas de marco o enrutamiento. Demostrar la creación/recuperación del programa, la recta más corta y la orientación final después de todas las curvas.
Revise la parte en crecimiento en busca de colisiones. Una primera curva exitosa no es prueba de que la máquina pueda ejecutar la secuencia completa.
Las mismas preguntas sobre herramientas se aplican en cualquier nivel de control.
Confirme la matriz curvada, la abrazadera, el soporte de presión y cualquier disposición de mandril/limpiador para el grado, diámetro exterior, pared y radio reales. Pregunte qué herramientas se suministran y cuántos tamaños/radios están cubiertos. Una fila de diámetro-capacidad no define todas las aplicaciones de pared delgada o de radio estrecho.
Lea el guía de radio/pared y envíe toda la secuencia de pliegue, no un boceto de codo aislado.
| Aporte | Por qué es importante | Confirmar en el alcance del suministro |
|---|---|---|
| Grado del tubo, diámetro exterior y pared | Capacidad y comportamiento formativo. | Calificación específica de la aplicación |
| Radio y secuencia de curvatura | Matrices y cambios | Tamaños / radios incluidos |
| rectas cortas | Acceso de sujeción y alimentación | Acuerdo de tenencia factible |
| Pared delgada/geometría estrecha | Soporte y deformación | Requisitos de mandril/limpiador |
| Sobre terminado | Espacio libre entre marco y herramientas | Prueba de parte completa |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Aceptar el lote completado, no la especificación del controlador
- 01Aprobar dibujo
Acordar criterios de material, geometría y inspección.
- 02Establecer herramientas
Confirme las herramientas y los soportes incluidos.
- 03Demostrar control
Muestra posicionamiento o avance/giro programado.
- 04parte completa
Verifique todas las curvas, rotaciones y holguras.
- 05inspeccionar lote
Mida la geometría terminada y el resultado aceptado.
Las cifras de precisión de movimiento no son una tolerancia automática de piezas terminadas. La variación de materiales, herramientas, soporte y ajuste aún influyen en el resultado. Configuración de tiempos, carga, giro/alimentación y descarga, así como plegado.
Compare NC y CNC en sus familias de piezas reales
WinYing Machinery revisa los dibujos y los lotes recurrentes antes de hablar de la automatización. Solicite una lista de ejes y un alcance completo de las herramientas para que un control adicional resuelva una necesidad de producción real.
Discutir esta aplicación →- 01Dibujo completo, grado, OD y pared.
- 02Radios, rectas, ángulos y rotaciones.
- 03Familias de piezas, tamaños de lotes y reutilización de programas
- 04Tolerancias de herramientas, manipulación y acabado.
Preguntas frecuentes
¿NC significa doblado manual?
No. NC puede controlar los ajustes de flexión; confirmar qué otros movimientos siguen dependiendo del operador.
¿CNC significa carga automática?
No necesariamente. El alcance de carga/descarga debe confirmarse por separado.
¿Se puede utilizar el radio máximo como radio mínimo?
No. El radio mínimo factible depende de las herramientas, el material y la geometría.
¿Las cifras de precisión del movimiento garantizan la pieza terminada?
No. Las herramientas, el material y el proceso influyen en la geometría terminada; acordar un ensayo parcial.
¿Cuándo vale la pena el CNC?
Evalúe las piezas recurrentes de múltiples curvaturas, los requisitos de alimentación/rotación y los ahorros de configuración con la mezcla de lotes real.