
Radio de curvatura y espesor de pared
Publicado · Actualizado
Lea juntos el radio de la línea central, el diámetro exterior y el espesor de la pared. Ayudan a describir la dificultad para doblarse; no son reglas universales de radio mínimo o de mandril.
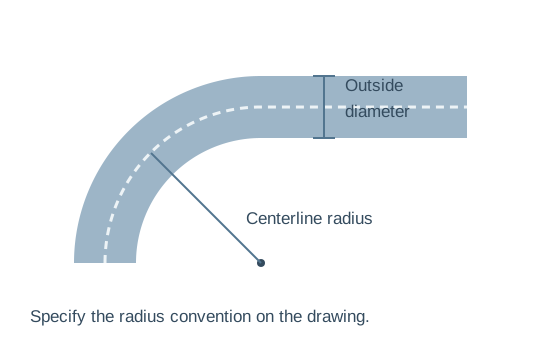
Utilice la misma convención de radio en todos los dibujos.
Radio de línea central: CLR
Indique explícitamente el radio de la línea central. No envíe un valor de radio interior debajo de una etiqueta de línea central: eso cambia la geometría que se le pide al proveedor que produzca.
Para una geometría circular ideal, radio interior = CLR - OD/2 y radio exterior = CLR + OD/2. Estas relaciones interpretan el dibujo, no el adelgazamiento de la pared o la capacidad de una máquina.
OD real y pared
Utilice dimensiones reales medidas o especificadas y calidad del material. El tamaño nominal de la tubería no es el diámetro exterior utilizado para calcular la relación geométrica.
Incluya variaciones de paredes y requisitos de calidad de acabado. Se debe revisar el ajuste y soporte de la herramienta para la sección real.
Un ejemplo de aritmética transparente
DE 40 mm · pared 2 mm · CLR 80 mm
Estos ejemplos de entradas inventados explican los cálculos. No son datos de capacidad WinYing, ni una recomendación de curvatura mínima ni criterios de aceptación.
Radio interior ideal = 80 − 20 = 60 mm. Radio exterior ideal = 80 + 20 = 100 mm.
80/40 describe el radio con respecto al diámetro del tubo.
40/2 describe la delgadez relativa de la pared.
Las proporciones comunican geometría. El material, las herramientas, el soporte y los límites de deformación requeridos aún determinan si la pieza es aceptable. De este ejemplo no se desprende ningún umbral de aprobación/rechazo.
Inspeccionar los resultados que el soporte debe controlar.
Aplanamiento / ovalidad
Definir el cambio de sección permitido y cómo se mide. Inspeccione la curvatura difícil en la pieza terminada en lugar de confiar en los valores de movimiento de la máquina.
Arrugas / condición de la pared
Revise juntos la pendiente, la pared, el radio y las herramientas de soporte. Es posible que sea necesario revisar una disposición de herramientas adecuada para un lote o geometría de tubos cuando esas entradas cambian.
Marcas superficiales/apariencia
Establecer criterios estéticos y funcionales de superficie. Inspeccione las áreas de contacto de la herramienta y el acabado requerido utilizando el stock cotizado.
Las herramientas son una decisión de aplicación
Inspeccione el aplanamiento/ovalidad, las arrugas, los cambios en las paredes y las marcas de la superficie de acuerdo con las especificaciones de la pieza. El mismo tamaño de tubo puede comportarse de manera diferente según el grado, el temperamento, el estado de la costura y el acabado de la superficie.
Pregunte si la disposición de la matriz curvada, la abrazadera, el soporte de presión, el mandril y el limpiador son apropiadas. No asuma que cada máquina incluye todas las herramientas de soporte. Los cambios en la pared o el radio pueden requerir una configuración diferente incluso cuando el diámetro exterior permanece sin cambios.
Pregunta que incluye
Confirme la matriz de curvatura, la abrazadera, el soporte de presión y cualquier disposición de mandril/limpiador. Especifique cada tamaño/radio requerido y el alcance de configuración/cambio.
Mostrar toda la parte
Las rectas cortas y las curvas adyacentes afectan la sujeción, el soporte y la holgura. Una prueba de radio local no prueba que se pueda ejecutar la secuencia completa.
El radio máximo indicado no responde a la pregunta del radio mínimo
El DW38NC La referencia enumera el R190 máximo y describe el radio mínimo según el diámetro. El DW-38CNC indica un máximo de R180. Ninguna cifra establece el radio mínimo factible para su material.
También se muestran tramos rectos cortos y curvas adyacentes. El acceso a la abrazadera, la separación de la herramienta y la colisión con la pieza ya formada pueden limitar la secuencia completa. Revisar selección completa de dobladora en lugar de probar sólo una curva aislada.
| Referencia | Entrada listada | Aún necesita confirmación |
|---|---|---|
| DW38NC | Máximo R190; El mínimo depende del diámetro. | Calidad real/pared/herramienta mínima |
| DW-38CNC | Máximo R180 | Calidad real/pared/herramienta mínima |
| Cualquier pieza completa de múltiples curvaturas | Longitudes rectas y rotaciones en el dibujo. | Sujeción, soporte y distancia de colisión |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Mantener la configuración aceptada ligada al stock.
- 01Definir
Acordar la convención de dimensiones, grado y radio.
- 02Herramienta
Confirme la disposición del troquel y el soporte.
- 03Hacer
Producir la pieza representativa completa.
- 04Medida
Comprobar geometría y deformaciones permitidas.
- 05Repetir
Registre la configuración aprobada y los detalles del stock.
Si los requisitos de grado, pared, radio o superficie cambian, revise nuevamente el proceso aceptado. Un registro de un trabajo exitoso es una evidencia útil para ese trabajo, no una aprobación general de todos los tubos similares.
Enviar juntos criterios de geometría y calidad.
WinYing Machinery puede revisar las necesidades de stock, planos y soporte antes de discutir la configuración de una dobladora. Mantenga la terminología del radio y los límites de aceptación terminados sin ambigüedades.
Discutir esta aplicación →- 01OD real, pared y grado
- 02Radios de línea central y secuencia completa.
- 03Criterios de ovalidad, apariencia y dimensiones.
- 04Revisión de herramientas y necesidades repetidas de producción.
Preguntas frecuentes
¿El radio interior es lo mismo que el radio de la línea central?
No. Para geometría circular difieren en la mitad del diámetro exterior. Exprese la convención claramente.
¿R190 significa un radio mínimo?
No. En la tabla DW38NC citada es un radio máximo; La viabilidad mínima necesita confirmación.
¿La pared delgada siempre necesita un mandril?
Los requisitos de soporte dependen de la aplicación completa y de los criterios de calidad. Obtenga una revisión de herramientas.
¿Son reglas de aceptación las relaciones CLR/OD?
No. Describen la geometría; no establecen una máquina universal ni un umbral de calidad.
¿Una nueva calidad de stock debería utilizar automáticamente la misma configuración aceptada?
No. Revise los requisitos de materiales, paredes y superficies modificados comparándolos con las herramientas y la prueba de calidad del acabado antes de tratar la configuración como aprobada.