
Bükme Yarıçapı ve Boru Et Kalınlığı
Yayınlandı · Güncellendi
Merkez çizgisi yarıçapını, dış çapı ve duvar kalınlığını birlikte okuyun. Bükülme zorluğunu tanımlamaya yardımcı olurlar; bunlar evrensel minimum yarıçap veya mandrel kuralları değildir.
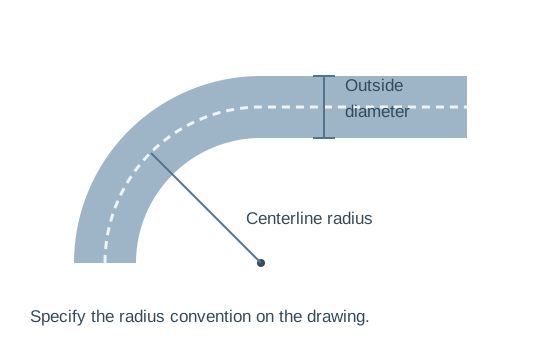
Her çizimde aynı yarıçap kuralını kullanın
Merkez çizgisi yarıçapı: CLR
Merkez çizgisi yarıçapını açıkça belirtin. Merkez çizgisi etiketinin altına iç yarıçap değeri göndermeyin: bu, tedarikçiden üretmesi istenen geometriyi değiştirir.
İdeal dairesel geometri için iç yarıçap = CLR − OD/2 ve dış yarıçap = CLR + OD/2. Bu ilişkiler duvar incelmesi veya makine kapasitesi değil, çizimi yorumlar.
Gerçek dış çap ve duvar
Ölçülen veya belirtilen gerçek boyutları ve malzeme derecesini kullanın. Nominal boru boyutu, geometrik ilişkiyi hesaplamak için kullanılan dış çap değildir.
Duvar varyasyonunu ve bitmiş kalite gereksinimlerini ekleyin. Gerçek bölüm için alet uyumu ve desteği gözden geçirilmelidir.
Şeffaf bir aritmetik örneği
DÇ 40 mm · duvar 2 mm · CLR 80 mm
Bu icat edilen örnek girdiler hesaplamaları açıklar. Bunlar WinYing kapasite verileri, minimum bükülme önerisi veya kabul kriterleri değildir.
İdeal iç yarıçap = 80 − 20 = 60 mm. İdeal dış yarıçap = 80 + 20 = 100 mm.
80/40, boru çapına göre yarıçapı tanımlar.
40/2 göreceli duvar inceliğini tanımlar.
Oranlar geometriyi iletir. Malzeme, takım, destek ve gerekli deformasyon sınırları yine de parçanın kabul edilebilir olup olmadığını belirler. Bu örnekte başarılı/başarısız eşiği yoktur.
Desteğin kontrol etmesi gereken sonuçları inceleyin
Düzleştirme / ovallik
İzin verilen bölüm değişikliğini ve bunun nasıl ölçüleceğini tanımlayın. Makine hareket değerlerine güvenmek yerine, bitmiş parçadaki zor bükümü inceleyin.
Buruşma / duvar durumu
Dereceyi, duvarı, yarıçapı ve destek takımlarını birlikte inceleyin. Bir tüp partisine veya geometriye uygun bir takım düzenlemesinin, bu girdiler değiştiğinde gözden geçirilmesi gerekebilir.
Yüzey işaretleri / görünüm
Kozmetik ve fonksiyonel yüzey kriterlerini belirtin. Teklif edilen stoğu kullanarak aletin temas alanlarını ve gerekli kaplamayı inceleyin.
Takımlama bir uygulama kararıdır
Parça spesifikasyonuna göre düzleşme/ovallik, kırışma, duvar değişiklikleri ve yüzey işaretlerini kontrol edin. Aynı boru boyutu kalite, temper, dikiş durumu ve yüzey kalitesi açısından farklı davranabilir.
Bükme kalıbının, kelepçenin, basınç desteğinin, mandrel ve silici düzeninin uygun olup olmadığını sorun. Her makinenin her destekleyici aleti içerdiğini varsaymayın. Duvar veya yarıçapta yapılan değişiklikler, dış çap değişmeden kalsa bile farklı kurulum gerektirebilir.
Neyin dahil olduğunu sorun
Bükme kalıbını, kelepçeyi, basınç desteğini ve varsa mandrel/silecek düzenlemesini doğrulayın. Gereken her boyutu/yarıçapı ve kurulum/değişim kapsamını belirtin.
Bütün kısmı göster
Kısa düzlükler ve bitişik kıvrımlar kenetlemeyi, desteği ve açıklığı etkiler. Yerel yarıçap testi, tüm dizinin yürütülebileceğini kanıtlamaz.
Listelenen maksimum yarıçap, minimum yarıçap sorusunu yanıtlamıyor
DW38NC referans maksimum R190'ı listeler ve çapa bağlı olarak minimum yarıçapı tanımlar. DW-38CNC maksimum R180'i listeler. Her iki şekil de malzemeniz için mümkün olan minimum yarıçapı belirlemez.
Ayrıca kısa düz uzunlukları ve bitişik kıvrımları da gösterin. Kelepçe erişimi, takım açıklığı ve önceden oluşturulmuş parçayla çarpışma tüm sırayı sınırlayabilir. Gözden geçirmek komple bükücü seçimi yalnızca izole bir bükülmeyi test etmek yerine.
| Referans | Listelenen giriş | Hala onaylanması gerekiyor |
|---|---|---|
| DW38NC | Maksimum R190; minimum çapa bağlıdır | Gerçek kalite / duvar / minimum takım |
| DW-38CNC | Maksimum R180 | Gerçek kalite / duvar / minimum takım |
| Tamamlanmış herhangi bir çoklu büküm parçası | Çizimde düz uzunluklar ve döndürmeler | Sıkıştırma, destek ve çarpışma izni |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Kabul edilen kurulumu stoğa bağlı tutun
- 01Tanımlamak
Boyutlar, derece ve yarıçap kurallarını kabul edin.
- 02Alet
Kalıp ve destek düzenlemesini onaylayın.
- 03Yapmak
Tam temsili parçayı üretin.
- 04Ölçüm
Geometriyi ve izin verilen deformasyonu kontrol edin.
- 05Tekrarlamak
Onaylanan kurulumu ve stok ayrıntılarını kaydedin.
Derece, duvar, yarıçap veya yüzey gereksinimi değişirse kabul edilen süreci tekrar gözden geçirin. Başarılı bir işin kaydı, her benzer tüpün genel onayı değil, o iş için yararlı bir kanıttır.
Geometri ve kalite kriterlerini birlikte gönderin
WinYing Makineler, bükücü konfigürasyonunu görüşmeden önce stok, çizim ve destek ihtiyaçlarını inceleyebilir. Yarıçap terminolojisini ve bitmiş kabul sınırlarını net tutun.
Bu uygulamayı tartışın →- 01Gerçek dış çap, duvar ve kalite
- 02Merkez çizgisi yarıçapları ve tam sıralama
- 03Ovallik, görünüm ve boyut kriterleri
- 04Takımların gözden geçirilmesi ve tekrarlanan üretim ihtiyaçları
Sıkça Sorulan Sorular
İç yarıçap merkez çizgisi yarıçapıyla aynı mı?
Hayır. Dairesel geometri için bunlar OD'nin yarısı kadar farklılık gösterir. Sözleşmeyi açıkça belirtin.
R190 minimum yarıçap anlamına mı geliyor?
Hayır. Belirtilen DW38NC tablosunda bu maksimum yarıçaptır; minimum fizibilitenin onaylanması gerekiyor.
İnce duvarın her zaman bir mandrele ihtiyacı var mı?
Destek gereksinimleri, başvurunun tamamına ve kalite kriterlerine bağlıdır. Takım incelemesini edinin.
CLR/OD oranları kabul kuralları mıdır?
Hayır. Geometriyi tanımlarlar; evrensel bir makine veya kalite eşiği oluşturmazlar.
Yeni bir stok derecesi kabul edilen aynı kurulumu otomatik olarak mı kullanmalı?
Hayır. Kurulumu onaylanmış olarak değerlendirmeden önce, değişen malzeme, duvar ve yüzey gereksinimlerini aletlere ve bitmiş kalite denemesine göre inceleyin.