
Boru Bükme Makinesi Seçimi
Yayınlandı · Güncellendi
Stoktan tam çizim, proses, kalıplama ve kabul aşamasına geçin. Çap kapasitesi tek başına bir makinenin parçanın tamamını yapıp yapamayacağını belirleyemez.
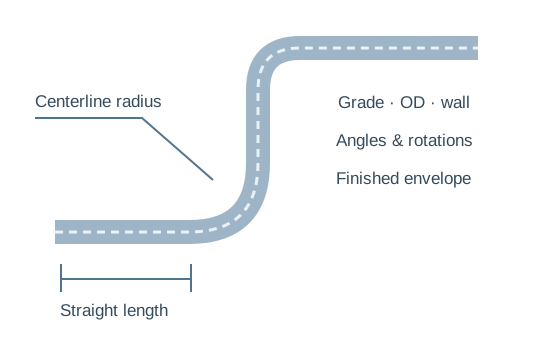
Teklifin incelenebilir olmasını sağlamak için beş kapı kullanın
Stoku onaylayın
Gerçek dış çap ve duvar, kalite/sertlik, stok uzunluğu ve yüzey gereksinimlerini belirtin. Nominal boru boyutu yerine malzeme spesifikasyonunu kullanın. Tüm yarıçapları, açıları, düz uzunlukları ve dönüşleri gösterin; Parçanın tamamını tutarlı bir düzende boyutlandırın.
En küçük yarıçapı, bükümler arasındaki en kısa düzlüğü ve en büyük bitmiş zarfı belirleyin. Bunlar, boru makinenin başlık çapı sınırından daha küçük olduğunda bile fizibiliteyi kontrol edebilir.
Süreci seçin
Yerelleştirilmiş bükümler için, gözden geçirin elektrik, NC hidrolik Ve CNC konfigürasyonlar. Kontrollü bükme/döndürme/besleme hareketlerini gereken sırayla karşılaştırın. Geniş kemerler için gözden geçirin rulo bükme bunun yerine açıklık, yükseliş veya bitmiş yarıçap ile.
WY-51 referansı 51 mm'ye kadar çapı, 3 mm kalınlığa kadar kapsamı ve 5°–180° açıları listeler. DW38NC, Φ38×2 maksimum kapasitesini listeler. Bunlar yayınlanmış referans girişleridir; her derece, yarıçap veya başlık sınırlarının eşleştirilmesi için evrensel onay değildir.
Araçları ve erişimi kontrol edin
Boruya ve yarıçapa uygun bükme kalıbını ve destek araçlarını isteyin. Kelepçelenebilir düz uzunluğu ve gerekli mandrel/silecek düzenlemesini doğrulayın. Teklifte yalnızca 'standart takım' demek yerine, dahil edilen boyutları ve yarıçapları belirtilmelidir.
Çerçeve/takım çarpışmaları ve taşıma açıklığı için her bükümde büyüyen parçayı inceleyin. Çok yarıçaplı takımlama, takım değişiklikleri ve besleme düzenlemeleri, çizimin ihtiyaç duyduğu yerde açıkça onaylanmalıdır. Gözden geçirmek NC/CNC fonksiyonları işi çözmeyen otomasyon için ödeme yapmadan önce.
Bitmiş kaliteyi kabul edin
- Malzeme, çizim ve takım listesini onaylayın.
- Açı/boyut ölçümünü ve izin verilen deformasyonu kabul edin.
- Tek bir kolay virajı değil, zor kısmın tamamını üretin.
- Geri esneme ayarını kontrol edin ve amaçlanan stoktan numuneleri tekrarlayın.
- Kurulum, taşıma ve boşaltma da dahil olmak üzere kabul edilen toplu çıktıları sayın.
Makine hareket hassasiyeti, maksimum hız ve saklanan büküm sayıları farklı şeyleri tanımlar. Hiçbiri tek başına bitmiş parça toleransını veya çevrim süresini kanıtlamaz.
Tedarik kapsamını kapatın
Yardımcı programları, yükleme alanını, makinenin kapladığı alanı, servis erişimini, belgeleri, eğitimi ve yedek/destek öğelerini onaylayın. Teklifleri aynı çizim, toplu karışım ve kabul kurallarıyla karşılaştırın; böylece daha düşük bir fiyat, eksik takımları gizlemez.
Kapasite eşleşmesi yine de parçayı başarısızlığa uğratabilir
Listelenen çap dahilinde, takımlama görevinin dışında
Boru, yayınlanmış bir dış çap x duvar sırasına sığabilirken, gerekli yarıçapı veya destek ihtiyaçları henüz onaylanmamıştır. Makineyi seçmeden önce gerçek kalıp ve destek düzenlemesini isteyin.
İlk viraj çalışıyor, son viraj temizlenemiyor
Kısa düzlükler, döndürülmüş virajlar ve geniş bitmiş zarf, kenetlenme veya çarpışma sorunları yaratabilir. Çizimin tamamını gösterin; Daha fazla nominal kapasite otomatik olarak çözüm değildir.
Gerçekleştirdikleri işe göre kısa liste yapılandırmaları
Elektrikli yerel bükme
WY-51, 51 mm'ye kadar çapı, 3 mm kalınlığa kadar kapsamı ve 5°–180° açıları listeler. Gerçek eğim/yarıçap kombinasyonunu onaylayın.
Yapılandırmayı görüntüle →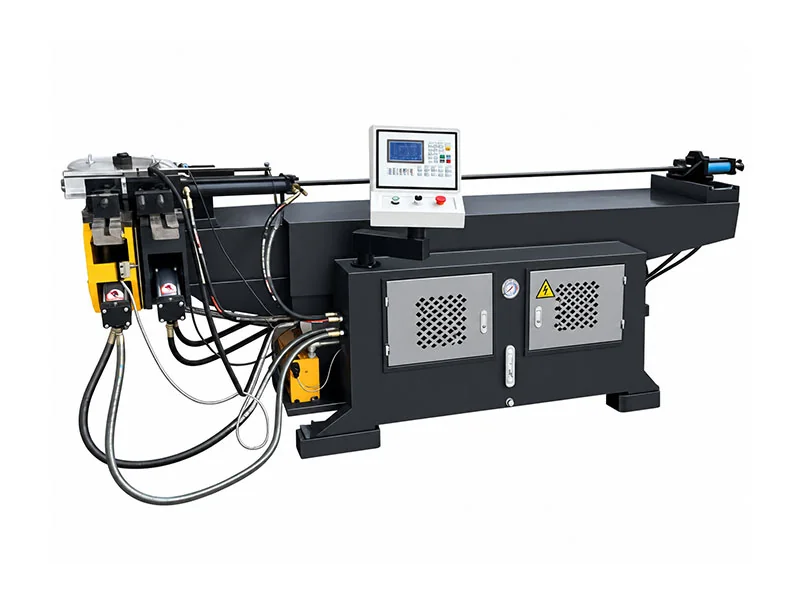
NC hidrolik rota
DW38NC, Φ38×2 maksimum kapasitesini listeler. Operatöre bağlı konumlandırmayı/döndürmeyi ve tüm takım kapsamını onaylayın.
Yapılandırmayı görüntüle →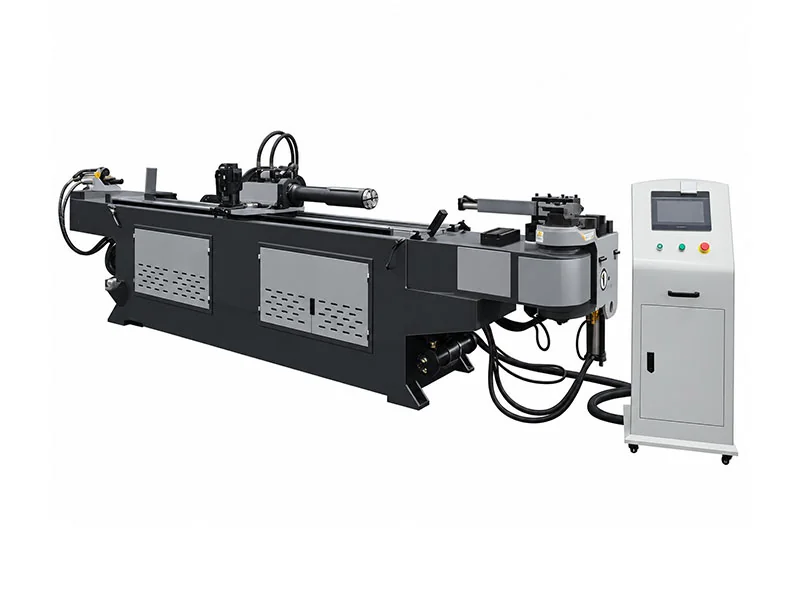
CNC bükme / döndürme / besleme
Tekrarlanan çok bükümlü parça ailelerine karşı programlı tornalama ve ilerlemeyi gözden geçirin; gerçek eksenleri ve yükleme kapsamını onaylayın.
Yapılandırmayı görüntüle →Tüm tedarikçilerin teklif verebileceği bir çizim paketi gönderin
| Gereklilik | Üreticiye tedarik | Teklifte onayla |
|---|---|---|
| Stoklamak | Derece, OD, duvar, uzunluk | İş için eşleştirilmiş kapasite |
| Geometri | Yarıçaplar, açılar, düzlükler, dönüşler | Takımlama, kelepçe ve çarpışma açıklığı |
| Otomasyon | Partiler ve tekrarlanan parça aileleri | Bükme/döndürme/besleme ve yükleme kapsamı |
| Kalite | Boyutlar ve deformasyon sınırları | Bitmiş parça denemesi |
| Teslimat | Yardımcı programlar/düzen ve destek ihtiyaçları | Araçlar, eğitim ve dokümantasyon dahil |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Çizime revizyonları, boyut kurallarını ve ölçüm koşullarını ekleyin. Kabul için kullanacağınız parçayı, yinelenen parti karışımını ve takımın kapsaması gereken malzemeleri işaretleyin. Bu, iki tedarik teklifindeki eksikliklerin tespit edilmesini kolaylaştırır.
Bir makine artı takım teklifi isteyin
WinYing Machinery, konfigürasyonu tartışmadan önce uygulamanın tamamını inceler. Fiyat teklifi yalnızca maksimum çapı listelemek yerine parçayı, takımları, kontrol fonksiyonlarını ve kabul denemesini birbirine bağlamalıdır.
Bu uygulamayı tartışın →- 01Stok matrisi ve tamamlanmış çizimlerin tamamı
- 02Gerekli takım boyutları ve yarıçapları
- 03Toplu karıştırma, taşıma ve yardımcı programlar
- 04Biten kriterler ve tam parça gösterimi
Sıkça Sorulan Sorular
Seçim için minimum bilgi nedir?
Gerçek malzeme, dış çap, duvar, merkez hattı yarıçapı, tam geometri ve üretim ihtiyaçları.
Yalnızca maksimum çapa göre satın alabilir miyim?
Hayır. Duvarı, eğimi, yarıçapı, takımları ve tüm büküm sırasını onaylayın.
Mandrel her zaman gerekli midir?
İhtiyacı ve türü malzeme, duvar, çap, yarıçap ve kalite kriterlerine bağlıdır. Başvurunun incelenmesini isteyin.
CNC parça çarpışmalarını çözer mi?
Hayır. Kontrollü hareket, fiziksel açıklık sınırlarını ortadan kaldırmaz.
Duruşma neyi kanıtlamalı?
Kabul edilen parçaları, üzerinde anlaşılan stok, aletler, muayene ve üretim koşullarını kullanarak tamamlayın.
Bir standart alet seti birden fazla yarıçapı kapsıyor mu?
Bunu varsaymayın. Her bir tüp boyutunu ve merkez çizgisi yarıçapını listeleyin ve dahil edilen kalıpları, destekleri ve değiştirme düzenlemesini onaylayın.