
Cintreuse de tubes NC ou CNC : guide de choix
Publié · Mis à jour
Demandez quel mouvement la machine contrôle et quel mouvement l'opérateur effectue. Testez ensuite la pièce complète : une étiquette de contrôle ne supprime pas les contraintes d'outillage, de bridage ou de collision.
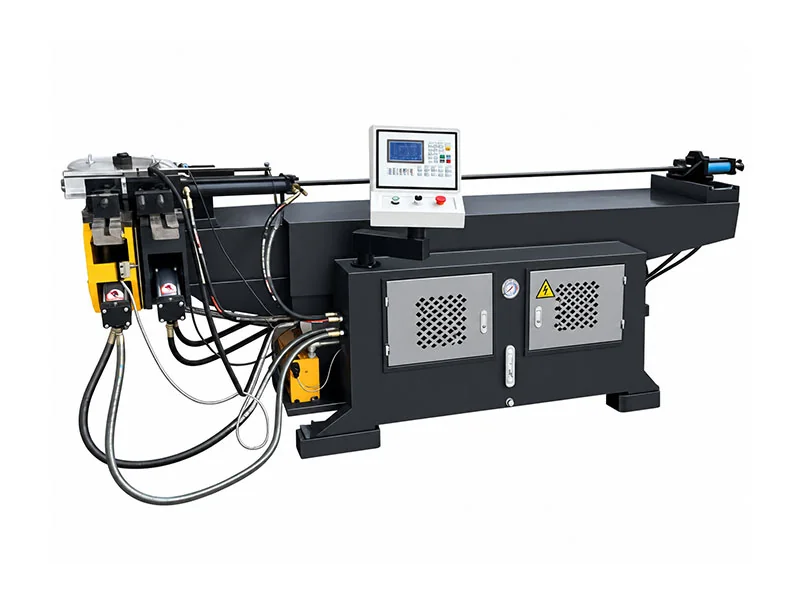
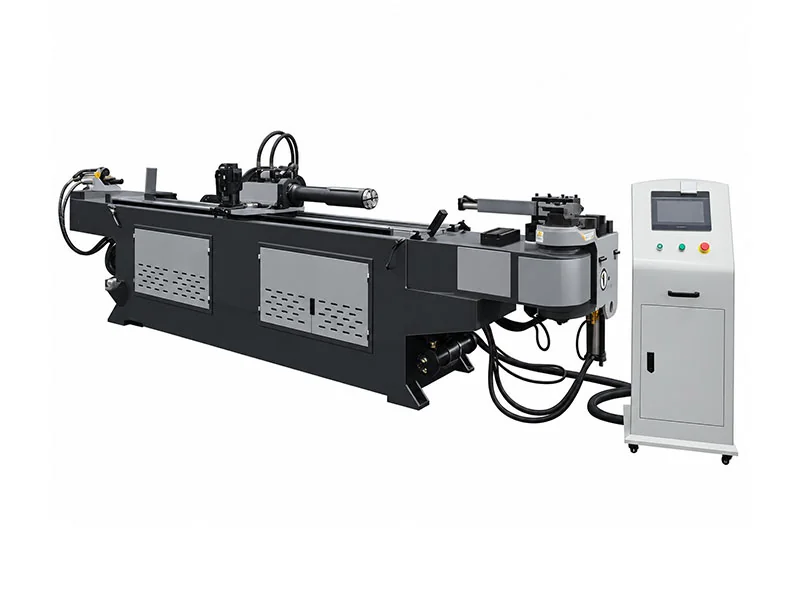
Trois mouvements définissent la discussion sur l'automatisation
Plier
Réglez et exécutez l'angle de pliage requis.
Tourner
Orientez le tube entre les coudes dans différents plans.
Alimentation
Localisez le prochain coude le long du tube préparé.
Sur une configuration CN, les paramètres de pliage sélectionnés peuvent être programmés tandis que le positionnement ou la rotation peuvent rester dépendants de l'opérateur. Demandez quels mouvements sont contrôlés sur la machine exacte citée. Plusieurs virages enregistrés ne prouvent pas à eux seuls l’alimentation et la rotation des servos.
Le Référence CNC DW décrit le pliage programmé avec rotation et avance asservies, en utilisant les modes de saisie de données X/Y/Z ou Y/B/C. Confirmez les axes réels, la séquence de serrage et la disposition de l'alimentation directe/indirecte. Le chargement, le déchargement et la configuration peuvent toujours nécessiter l'intervention de l'opérateur.
Les deux flux de travail placent la responsabilité à des endroits différents
NC : vérifier les mouvements dépendants de l'opérateur
Énumérez tous les virages, positions et rotations requis. Demandez lesquels sont programmés et lesquels dépendent de la manipulation, des jauges ou des références de l'opérateur. Le nombre de virages stockés ne prouve pas à lui seul l’alimentation ou la rotation du servo.
Pour les virages simples et récurrents, évaluez les efforts de configuration, de jaugeage et d’inspection avec l’opérateur prévu. La proposition NC doit encore produire la partie acceptée complète.
CNC : vérifier la séquence programmée
La référence DW CNC décrit le tournage et l'alimentation servocommandés avec des modes de saisie de coordonnées ou de données de pièce. Confirmez les axes réellement contrôlés, le serrage et l’alimentation directe/indirecte.
Le pliage/tournage/alimentation automatique ne signifie pas chargement et déchargement automatiques. Les configurations multi-rayons et les fonctions supplémentaires nécessitent une confirmation séparée.
Les lignes comparables peuvent contenir différents types de dimensions
| Article | Référence DW38NC | Référence DW-38CNC |
|---|---|---|
| Capacité maximale | Φ38×2 | Φ38×2 |
| Rayon maximum | R190 | R180 |
| Courbure maximale | 190° | 190° |
| Entrée de longueur | Distance effective entre les mandrins : 1 600 mm | Longueur d'alimentation de 2 200 mm |
| Revue de contrôle | Confirmer le positionnement/tournage de l'opérateur | Rotation et alimentation des servos décrites |
| Acceptation de la qualité | Mesures des pièces terminées | Mesures des pièces terminées |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Les modèles en deux parties rendent le choix du contrôle plus clair
Répéter les virages dans un plan
Un itinéraire CN peut être pratique si l'opérateur peut se positionner de manière cohérente et si le dessin complet convient aux outils. Démontrez des réglages, des chargements et des inspections répétés, et pas seulement un seul pli.
La complexité du programme ne devrait pas à elle seule décider de l’achat. Comptez les pièces acceptées et les modalités de manutention réelles.
Courbes multiples avec rotations répétées
L'avance et le retournement programmés peuvent faciliter le routage récurrent des cadres ou des pièces. Démontrer la création/rappel du programme, la ligne droite la plus courte et l'orientation finale après tous les virages.
Examinez la partie croissante pour les collisions. Un premier virage réussi ne prouve pas que la machine peut exécuter la séquence complète.
Les mêmes questions d'outillage s'appliquent aux deux niveaux de contrôle
Confirmez la matrice de pliage, la pince, le support de pression et tout arrangement de mandrin/racleur pour la qualité, le diamètre extérieur, la paroi et le rayon réels. Demandez quel outillage est fourni et combien de tailles/rayons sont couverts. Une rangée diamètre-capacité ne définit pas toutes les applications à paroi mince ou à rayon serré.
Lire le guide rayon/mur et soumettez l'intégralité de la séquence de pliage, et non une esquisse de coude isolée.
| Saisir | Pourquoi c'est important | Confirmer dans l'étendue de la livraison |
|---|---|---|
| Qualité du tube, diamètre extérieur et paroi | Capacité et comportement de formage | Évaluation spécifique à l'application |
| Séquence de rayon et de pliage | Matrices et changements | Tailles/rayons inclus |
| Courtes lignes droites | Accès aux pinces et à l'alimentation | Arrangement de détention réalisable |
| Paroi fine / géométrie serrée | Support et déformation | Exigences relatives au mandrin/racleur |
| Enveloppe terminée | Dégagement du cadre et des outils | Essai en partie complète |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Acceptez le lot terminé, pas la spécification du contrôleur
- 01Approuver le dessin
Convenir des critères de matériau, de géométrie et d’inspection.
- 02Définir les outils
Confirmez les outils et les supports inclus.
- 03Démontrer le contrôle
Afficher le positionnement ou l’avance/tour programmé.
- 04Partie complète
Vérifiez tous les virages, rotations et dégagements.
- 05Inspecter le lot
Mesurez la géométrie finie et le résultat accepté.
Les chiffres de précision du mouvement ne constituent pas une tolérance automatique sur la pièce finie. La variation des matériaux, l'outillage, le support et l'ajustement influencent toujours le résultat. Mise en place des temps, chargement, retournement/alimentation et déchargement ainsi que pliage.
Comparez NC et CNC sur vos familles de pièces actuelles
WinYing Machinery examine les dessins et les lots récurrents avant de discuter de l'automatisation. Demandez une liste d’axes et une gamme complète d’outils afin qu’un contrôle supplémentaire réponde à un réel besoin de production.
Discutez de cette application →- 01Dessin complet, qualité, OD et mur
- 02Rayons, droites, angles et rotations
- 03Familles de pièces, tailles de lots et réutilisation des programmes
- 04Tolérances d'outillage, de manutention et de finition
Foire aux questions
NC signifie-t-il pliage manuel ?
Non. NC peut contrôler les paramètres de pliage ; confirmer quels autres mouvements restent dépendants de l'opérateur.
CNC signifie-t-il chargement automatique ?
Pas nécessairement. L’étendue du chargement/déchargement doit être confirmée séparément.
Le rayon maximum peut-il être utilisé comme rayon minimum ?
Non. Le rayon minimum réalisable dépend de l’outillage, du matériau et de la géométrie.
Les chiffres de précision du mouvement garantissent-ils la pièce finie ?
Non. L’outillage, les matériaux et le processus influencent la géométrie finale ; convenir d'un essai partiel.
Quand la CNC en vaut-elle la peine ?
Évaluez les pièces récurrentes à cintrages multiples, les exigences d'alimentation/rotation et les économies de configuration avec le mélange de lots réel.