
دستگاه خمکاری لوله NC و CNC
منتشر شد · به روز شد
بپرسید که ماشین کدام حرکت را کنترل می کند و اپراتور کدام حرکت را انجام می دهد. سپس قسمت کامل را آزمایش کنید: یک برچسب کنترلی محدودیت های ابزار، گیره یا برخورد را حذف نمی کند.
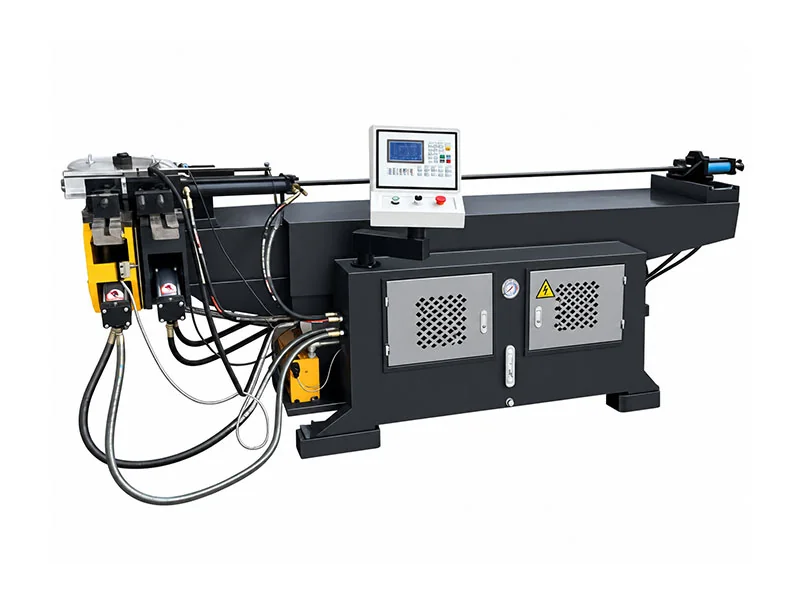
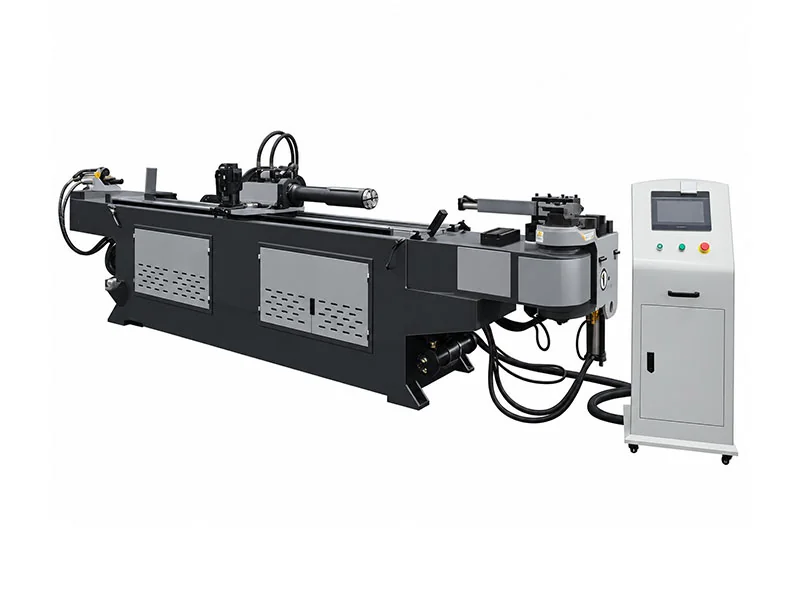
سه حرکت بحث اتوماسیون را تعریف می کنند
خم شدن
زاویه خم مورد نیاز را تنظیم و اجرا کنید.
بپیچید
لوله را بین خم ها در سطوح مختلف جهت دهید.
خوراک
خم بعدی را در امتداد لوله آماده شده قرار دهید.
در یک پیکربندی NC، تنظیمات خمشی انتخابی را می توان برنامه ریزی کرد در حالی که موقعیت یا چرخش ممکن است وابسته به اپراتور باقی بماند. بپرسید کدام حرکات دقیقاً روی ماشین پیشنهاد قیمت کنترل می شوند. خم های ذخیره شده چندگانه به خودی خود تغذیه و چرخش سروو را ثابت نمی کنند.
را مرجع DW CNC خمش برنامه ریزی شده را با چرخش و تغذیه با کنترل سروو، با استفاده از حالت های ورودی داده X/Y/Z یا Y/B/C توصیف می کند. محورهای واقعی، ترتیب بستن و ترتیب تغذیه مستقیم/غیر مستقیم را تأیید کنید. بارگیری، تخلیه و راه اندازی همچنان می تواند به مشارکت اپراتور نیاز داشته باشد.
دو گردش کار مسئولیت را در مکان های مختلف قرار می دهند
NC: بررسی حرکات وابسته به اپراتور
هر خم، موقعیت و چرخش مورد نیاز را فهرست کنید. بپرسید کدامیک برنامهریزی شدهاند و به مدیریت اپراتور، سنجها یا مراجع متکی هستند. تعداد خم های ذخیره شده به خودی خود تغذیه یا چرخش سروو را ثابت نمی کند.
برای خمیدگی های ساده مکرر، راه اندازی، اندازه گیری و تلاش بازرسی را با اپراتور مورد نظر ارزیابی کنید. پیشنهاد NC هنوز باید بخش پذیرفته شده کامل را تولید کند.
CNC: دنباله برنامه ریزی شده را تأیید کنید
مرجع DW CNC چرخش و تغذیه تحت کنترل سروو را با حالت های مختصات یا ورودی داده قطعه کار توصیف می کند. محورهای کنترل شده واقعی، گیره و تغذیه مستقیم/غیر مستقیم را تأیید کنید.
خم / چرخش / تغذیه خودکار به معنای بارگیری و تخلیه خودکار نیست. ترتیبات چند شعاعی و عملکردهای اضافی نیاز به تأیید جداگانه دارند.
ردیف های قابل مقایسه می توانند دارای ابعاد مختلفی باشند
| مورد | مرجع DW38NC | مرجع DW-38CNC |
|---|---|---|
| حداکثر توانایی | Φ38×2 | Φ38×2 |
| حداکثر شعاع | R190 | R180 |
| حداکثر خمیدگی | 190° | 190° |
| ورودی طول | فاصله سنبه موثر 1600 میلی متر | طول تغذیه 2200 میلی متر |
| بررسی کنترل | موقعیت/چرخش اپراتور را تأیید کنید | چرخش سروو و تغذیه شرح داده شده است |
| پذیرش کیفیت | اندازه گیری قطعات تکمیل شده | اندازه گیری قطعات تکمیل شده |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
الگوهای دو قسمتی انتخاب کنترل را واضح تر می کند
خم شدن را در یک صفحه تکرار کنید
یک مسیر NC ممکن است عملی باشد اگر اپراتور بتواند به طور مداوم موقعیت خود را داشته باشد و نقشه کامل با ابزارها مطابقت داشته باشد. تنظیمات مکرر، بارگیری و بازرسی را نشان دهید - نه تنها یک خم.
پیچیدگی برنامه به تنهایی نباید تصمیم خرید را بگیرد. شمارش قطعات پذیرفته شده و ترتیبات جابجایی واقعی.
خم شدن های متعدد با چرخش های مکرر
تغذیه و چرخش برنامه ریزی شده می تواند به فریم های تکرارشونده یا مسیریابی قطعات کمک کند. ایجاد/یادآوری برنامه، کوتاهترین مسیر مستقیم و جهت نهایی را پس از همه خمها نشان دهید.
قسمت در حال رشد را برای برخورد بررسی کنید. اولین خم شدن موفقیت آمیز دلیلی بر این نیست که دستگاه بتواند دنباله کامل را اجرا کند.
سوالات ابزارسازی یکسان در هر دو سطح کنترل اعمال می شود
قالب خمشی، گیره، پشتیبانی فشار و هرگونه ترتیب سنبه/برف پاک کن را برای درجه، OD، دیوار و شعاع واقعی تأیید کنید. بپرسید کدام ابزار عرضه شده و چند اندازه/شعاع پوشش داده شده است. ردیف قطر ظرفیت هر کاربرد دیوار نازک یا با شعاع تنگ را تعریف نمی کند.
را بخوانید راهنمای شعاع/دیوار و کل دنباله خم شدن را ارسال کنید، نه یک طرح زانویی مجزا.
| ورودی | چرا اهمیت دارد | در محدوده عرضه تایید کنید |
|---|---|---|
| درجه لوله، OD و دیوار | ظرفیت و رفتار شکل دهی | امتیاز ویژه برنامه |
| دنباله شعاع و خمش | قالبها و تعویض تنظیمات | اندازه / شعاع گنجانده شده است |
| خطوط مستقیم کوتاه | دسترسی به گیره و تغذیه | ترتیب برگزاری امکان پذیر |
| دیوار نازک / هندسه محکم | پشتیبانی و تغییر شکل | الزامات سنبه / برف پاک کن |
| پاکت تمام شده | فاصله قاب و ابزار | آزمایشی کامل بخش |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
دسته تکمیل شده را بپذیرید، نه مشخصات کنترلر
- 01تایید نقاشی
با معیارهای مواد، هندسه و بازرسی موافقت کنید.
- 02ابزارها را تنظیم کنید
ابزار و پشتیبانی های موجود را تأیید کنید.
- 03نشان دادن کنترل
نمایش موقعیت یا خوراک/چرخش برنامه ریزی شده.
- 04قسمت کامل
تمام خم ها، چرخش ها و فاصله را بررسی کنید.
- 05دسته را بازرسی کنید
هندسه تمام شده و خروجی پذیرفته شده را اندازه گیری کنید.
فیگورهای دقیق حرکت، تحمل قطعه تمام شده خودکار نیستند. تنوع مواد، ابزار، پشتیبانی و تنظیم همچنان بر نتیجه تأثیر می گذارد. تنظیم زمان، بارگیری، چرخش / تغذیه و تخلیه و همچنین خم شدن.
NC و CNC را در خانواده قطعات واقعی خود مقایسه کنید
WinYing Machinery نقشه ها و دسته های تکرار شونده را قبل از بحث در مورد اتوماسیون بررسی می کند. لیست محور و محدوده ابزار کامل را بخواهید تا کنترل اضافی نیاز واقعی تولید را برطرف کند.
درباره این برنامه → بحث کنید- 01طراحی کامل، درجه، OD و دیوار
- 02شعاع ها، راست ها، زوایا و چرخش ها
- 03خانواده های بخش، اندازه دسته و استفاده مجدد از برنامه
- 04تلورانس های ابزار، جابجایی و نهایی
سوالات متداول
آیا NC به معنای خم شدن دستی است؟
شماره NC می تواند تنظیمات خمش را کنترل کند. تأیید کنید که کدام حرکات دیگر وابسته به اپراتور باقی می مانند.
آیا CNC به معنای بارگیری خودکار است؟
نه لزوما. محدوده بارگیری/تخلیه باید به طور جداگانه تأیید شود.
آیا می توان از حداکثر شعاع به عنوان حداقل شعاع استفاده کرد؟
خیر. حداقل شعاع قابل اجرا بستگی به ابزار، مواد و هندسه دارد.
آیا فیگورهای دقیق حرکت قطعه تمام شده را تضمین می کند؟
نه. ابزار، مواد و فرآیند بر هندسه نهایی تأثیر می گذارد. با یک آزمایش جزئی موافقت کنید
چه زمانی CNC ارزش دارد؟
قطعات چند خم مکرر، نیازهای تغذیه/چرخش و صرفه جویی در راه اندازی را با ترکیب دسته ای واقعی ارزیابی کنید.