
Biegeradius und Rohrwanddicke
Veröffentlicht · Aktualisiert
Lesen Sie gemeinsam den Mittellinienradius, den Außendurchmesser und die Wandstärke ab. Sie helfen dabei, die Biegeschwierigkeit zu beschreiben; Es handelt sich nicht um universelle Mindestradius- oder Dornregeln.
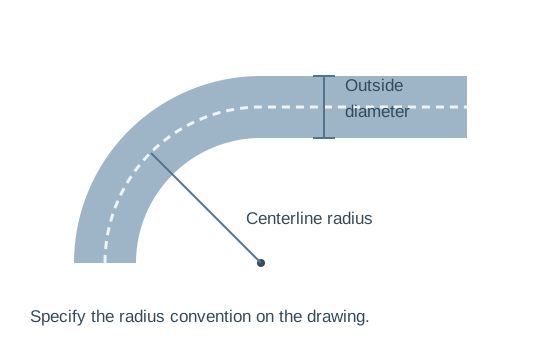
Verwenden Sie für jede Zeichnung die gleiche Radiuskonvention
Mittellinienradius: CLR
Geben Sie den Mittellinienradius explizit an. Senden Sie keinen Innenradiuswert unter einer Mittellinienbezeichnung: Dadurch ändert sich die Geometrie, die der Lieferant produzieren soll.
Für eine ideale kreisförmige Geometrie ist der Innenradius = CLR − OD/2 und der Außenradius = CLR + OD/2. Diese Beziehungen interpretieren die Zeichnung, nicht die Wandverdünnung oder die Maschinenkapazität.
Tatsächlicher Außendurchmesser und Wand
Verwenden Sie gemessene oder angegebene tatsächliche Abmessungen und Materialqualitäten. Die Nennrohrgröße ist nicht der Außendurchmesser, der zur Berechnung der geometrischen Beziehung verwendet wird.
Berücksichtigen Sie Wandvariationen und Anforderungen an die Endqualität. Die Passform und Unterstützung des Werkzeugs müssen für den jeweiligen Abschnitt überprüft werden.
Ein transparentes Rechenbeispiel
AD 40 mm · Wand 2 mm · CLR 80 mm
Diese erfundenen Beispieleingaben erläutern die Berechnungen. Es handelt sich nicht um WinYing-Kapazitätsdaten, eine Mindestbiegeempfehlung oder Akzeptanzkriterien.
Idealer Innenradius = 80 − 20 = 60 mm. Idealer Außenradius = 80 + 20 = 100 mm.
80/40 beschreibt den Radius im Verhältnis zum Rohrdurchmesser.
40/2 beschreibt die relative Wandstärke.
Die Verhältnisse vermitteln Geometrie. Material, Werkzeug, Unterstützung und erforderliche Verformungsgrenzen bestimmen immer noch, ob das Teil akzeptabel ist. Aus diesem Beispiel ergibt sich kein Pass/Fail-Schwellenwert.
Überprüfen Sie die Ergebnisse, die der Support kontrollieren muss
Abflachung / Ovalität
Definieren Sie die zulässige Abschnittsänderung und wie diese gemessen wird. Untersuchen Sie die schwierige Biegung im fertigen Teil, anstatt sich auf Maschinenbewegungswerte zu verlassen.
Faltenbildung/Wandzustand
Überprüfen Sie gemeinsam Neigung, Wand, Radius und unterstützende Werkzeuge. Eine Werkzeuganordnung, die für eine Rohrcharge oder -geometrie geeignet ist, muss möglicherweise überprüft werden, wenn sich diese Eingaben ändern.
Oberflächenspuren / Aussehen
Geben Sie kosmetische und funktionelle Oberflächenkriterien an. Überprüfen Sie die Kontaktflächen des Werkzeugs und die erforderliche Oberflächenbeschaffenheit anhand des angegebenen Rohteils.
Die Werkzeugbestückung ist eine Anwendungsentscheidung
Überprüfen Sie Abflachungen/Unrundheiten, Falten, Wandveränderungen und Oberflächenmarkierungen gemäß der Teilespezifikation. Dieselbe Rohrgröße kann sich je nach Qualität, Härte, Nahtzustand und Oberflächenbeschaffenheit unterschiedlich verhalten.
Fragen Sie, ob Biegematrize, Klemme, Druckunterstützung, Dorn und Abstreiferanordnung geeignet sind. Gehen Sie nicht davon aus, dass jede Maschine über alle unterstützenden Werkzeuge verfügt. Änderungen an Wand oder Radius können eine andere Einrichtung erfordern, auch wenn der Außendurchmesser unverändert bleibt.
Fragen Sie, was enthalten ist
Bestätigen Sie Biegematrize, Klemme, Druckunterstützung und etwaige Dorn-/Abstreiferanordnung. Geben Sie jede gewünschte Größe/Radius und den Rüst-/Umrüstumfang an.
Zeigen Sie den gesamten Teil
Kurze Geraden und angrenzende Biegungen wirken sich auf Klemmung, Unterstützung und Abstand aus. Ein lokaler Radiustest beweist nicht, dass die vollständige Sequenz ausgeführt werden kann.
Der angegebene maximale Radius beantwortet nicht die Frage zum minimalen Radius
Der DW38NC Die Referenz listet den maximalen R190 auf und beschreibt den minimalen Radius in Abhängigkeit vom Durchmesser. Der DW-38CNC listet maximal R180 auf. Keine der Zahlen legt den minimal möglichen Radius für Ihr Material fest.
Zeigen Sie auch kurze gerade Längen und angrenzende Biegungen an. Spannzugang, Werkzeugfreiraum und Kollision mit dem bereits geformten Teil können den gesamten Ablauf einschränken. Rezension Komplette Auswahl an Biegemaschinen anstatt nur eine isolierte Biegung zu testen.
| Referenz | Gelisteter Eintrag | Muss noch bestätigt werden |
|---|---|---|
| DW38NC | Maximal R190; Minimum abhängig vom Durchmesser | Tatsächlicher Mindestwert für Neigung/Wand/Werkzeug |
| DW-38CNC | Maximal R180 | Tatsächlicher Mindestwert für Neigung/Wand/Werkzeug |
| Jedes fertige Teil mit mehreren Biegungen | Gerade Längen und Drehungen auf Zeichnung | Klemmung, Abstützung und Kollisionsfreiheit |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Halten Sie das akzeptierte Setup an den Bestand gebunden
- 01Definieren
Vereinbaren Sie Abmessungen, Neigung und Radiuskonvention.
- 02Werkzeug
Bestätigen Sie die Sterbe- und Supportvereinbarung.
- 03Machen
Fertigen Sie den kompletten repräsentativen Teil an.
- 04Messen
Geometrie und zulässige Verformung prüfen.
- 05Wiederholen
Notieren Sie die genehmigten Einrichtungs- und Lagerdetails.
Wenn sich Neigung, Wand, Radius oder Oberflächenanforderungen ändern, überprüfen Sie den akzeptierten Prozess erneut. Die Aufzeichnung einer erfolgreichen Arbeit ist ein nützlicher Beweis für diese Arbeit und keine pauschale Zustimmung zu jeder ähnlichen Röhre.
Geometrie und Qualitätskriterien gemeinsam versenden
WinYing Machinery kann die Lager-, Zeichnungs- und Supportanforderungen überprüfen, bevor eine Biegekonfiguration besprochen wird. Halten Sie die Radiusterminologie und die Endabnahmegrenzen eindeutig.
Besprechen Sie diesen Antrag →- 01Tatsächlicher Außendurchmesser, Wand und Neigung
- 02Mittellinienradien und vollständige Sequenz
- 03Kriterien für Ovalität, Aussehen und Abmessungen
- 04Werkzeugüberprüfung und wiederholte Produktionsanforderungen
Häufig gestellte Fragen
Ist der Innenradius dasselbe wie der Mittellinienradius?
Nein. Bei kreisförmiger Geometrie unterscheiden sie sich um die Hälfte des Außendurchmessers. Formulieren Sie die Konvention deutlich.
Bedeutet R190 einen Mindestradius?
Nein. In der angebotenen DW38NC-Tabelle handelt es sich um einen maximalen Radius; Die Mindestdurchführbarkeit muss bestätigt werden.
Braucht eine dünne Wand immer einen Dorn?
Der Supportbedarf richtet sich nach der vollständigen Bewerbung und den Qualitätskriterien. Erhalten Sie eine Werkzeugbewertung.
Sind CLR/OD-Verhältnisse Akzeptanzregeln?
Nein. Sie beschreiben Geometrie; Sie legen keine universelle Maschinen- oder Qualitätsschwelle fest.
Sollte eine neue Materialsorte automatisch das gleiche akzeptierte Setup verwenden?
Nein. Überprüfen Sie geänderte Material-, Wand- und Oberflächenanforderungen anhand der Werkzeuge und des fertigen Qualitätstests, bevor Sie den Aufbau als genehmigt betrachten.