
เครื่องดัดท่อ NC และ CNC
ที่ตีพิมพ์ · อัปเดตแล้ว
สอบถามการเคลื่อนไหวใดที่เครื่องจักรควบคุม และการเคลื่อนไหวใดที่ผู้ปฏิบัติงานทำ จากนั้นจึงทดสอบชิ้นส่วนทั้งหมด: ป้ายควบคุมไม่ได้ขจัดข้อจำกัดด้านเครื่องมือ การยึดจับ หรือการชนกัน
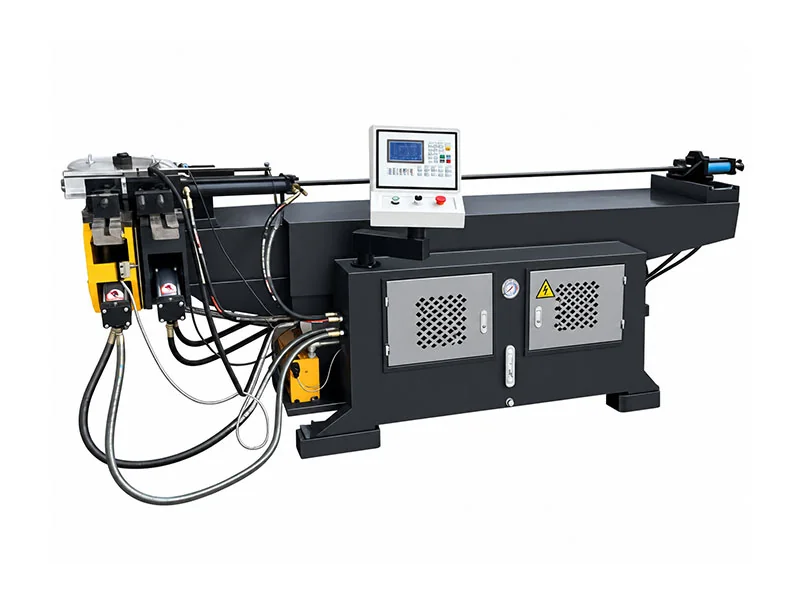
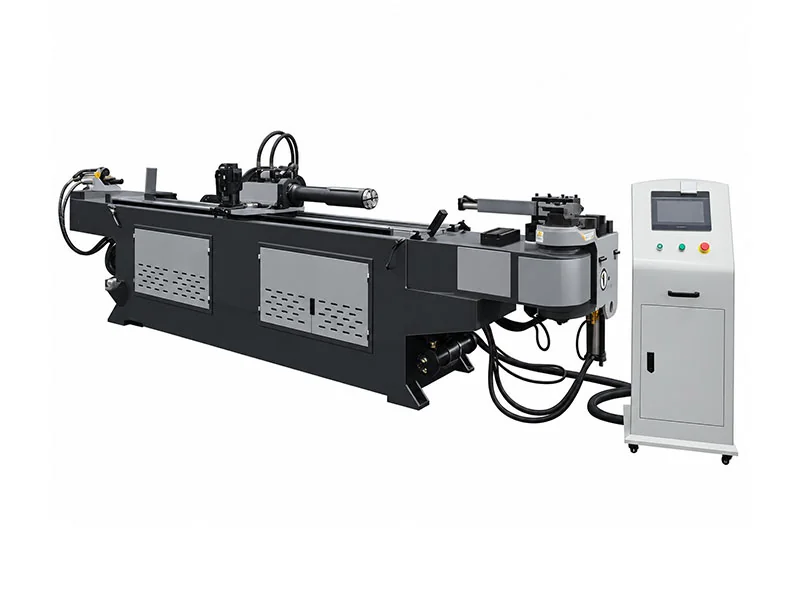
การเคลื่อนไหวสามแบบกำหนดการอภิปรายอัตโนมัติ
โค้งงอ
ตั้งค่าและดำเนินการมุมดัดที่ต้องการ
เปลี่ยน
วางแนวท่อระหว่างส่วนโค้งในระนาบต่างๆ
ให้อาหาร
ค้นหาส่วนโค้งถัดไปตามท่อที่เตรียมไว้
ในการกำหนดค่า NC การตั้งค่าการดัดที่เลือกสามารถตั้งโปรแกรมได้ในขณะที่การวางตำแหน่งหรือการหมุนอาจยังคงขึ้นอยู่กับผู้ปฏิบัติงาน ถามว่าการเคลื่อนไหวใดที่ถูกควบคุมบนเครื่องที่เสนอราคาที่แน่นอน การโค้งงอที่เก็บไว้หลายครั้งไม่สามารถพิสูจน์การป้อนและการหมุนของเซอร์โวได้ด้วยตัวเอง
ที่ อ้างอิง DW CNC อธิบายการดัดแบบโปรแกรมด้วยการหมุนและการป้อนที่ควบคุมด้วยเซอร์โว โดยใช้โหมดป้อนข้อมูล X/Y/Z หรือ Y/B/C ยืนยันแกนจริง ลำดับการจับยึด และการจัดเรียงฟีดโดยตรง/โดยอ้อม การขนถ่าย การขนถ่าย และการตั้งค่ายังคงต้องได้รับการสนับสนุนจากผู้ปฏิบัติงาน
เวิร์กโฟลว์ทั้งสองมีความรับผิดชอบในสถานที่ต่างกัน
NC: ตรวจสอบการเคลื่อนไหวที่ขึ้นอยู่กับผู้ปฏิบัติงาน
ระบุการโค้งงอ ตำแหน่ง และการหมุนที่จำเป็นทั้งหมด ถามว่ารายการใดถูกตั้งโปรแกรมไว้ และรายการใดขึ้นอยู่กับการจัดการของผู้ปฏิบัติงาน เกจ หรือข้อมูลอ้างอิง จำนวนการโค้งงอที่เก็บไว้ไม่ได้พิสูจน์การป้อนหรือการหมุนของเซอร์โวด้วยตัวมันเอง
สำหรับการโค้งงอแบบธรรมดาที่เกิดซ้ำ ให้ประเมินการตั้งค่า การวัด และการตรวจสอบร่วมกับผู้ปฏิบัติงานที่ต้องการ ข้อเสนอ NC ยังคงต้องจัดทำส่วนที่ได้รับการยอมรับอย่างสมบูรณ์
CNC: ตรวจสอบลำดับโปรแกรม
ข้อมูลอ้างอิง DW CNC อธิบายการกลึงและการป้อนที่ควบคุมด้วยเซอร์โวด้วยโหมดการป้อนข้อมูลพิกัดหรือชิ้นงาน ยืนยันแกนที่ได้รับการควบคุมจริง การจับยึด และการป้อนโดยตรง/โดยอ้อม
การโค้งงอ/หมุน/ป้อนอัตโนมัติไม่ได้หมายถึงการบรรทุกและการขนถ่ายโดยอัตโนมัติ การจัดเตรียมหลายรัศมีและฟังก์ชันเพิ่มเติมจำเป็นต้องได้รับการยืนยันแยกต่างหาก
แถวที่เปรียบเทียบสามารถมีมิติข้อมูลประเภทต่างๆ ได้
| รายการ | อ้างอิง DW38NC | อ้างอิง DW-38CNC |
|---|---|---|
| ความสามารถสูงสุด | Φ38×2 | Φ38×2 |
| รัศมีสูงสุด | R190 | R180 |
| โค้งงอสูงสุด | 190° | 190° |
| รายการความยาว | ระยะแมนเดรลที่มีประสิทธิภาพ 1600 มม | ความยาวป้อน 2200 มม |
| ตรวจสอบการควบคุม | ยืนยันตำแหน่ง/การเลี้ยวของผู้ปฏิบัติงาน | อธิบายการหมุนและการป้อนเซอร์โว |
| การยอมรับคุณภาพ | การวัดชิ้นส่วนเสร็จสมบูรณ์ | การวัดชิ้นส่วนเสร็จสมบูรณ์ |
เลื่อนตารางเปรียบเทียบในแนวนอนเพื่อดูทุกคอลัมน์
รูปแบบสองส่วนทำให้ตัวเลือกการควบคุมชัดเจนยิ่งขึ้น
งอซ้ำในระนาบเดียว
เส้นทาง NC อาจใช้งานได้จริงหากผู้ปฏิบัติงานสามารถวางตำแหน่งได้อย่างสม่ำเสมอและแบบที่สมบูรณ์เหมาะสมกับเครื่องมือ สาธิตการตั้งค่า การโหลด และการตรวจสอบซ้ำๆ ไม่ใช่แค่การโค้งงอเพียงครั้งเดียว
ความซับซ้อนของโปรแกรมเพียงอย่างเดียวไม่ควรตัดสินใจซื้อ นับชิ้นส่วนที่ยอมรับและการจัดการตามจริง
โค้งหลายครั้งพร้อมการหมุนซ้ำหลายครั้ง
ฟีดและการหมุนที่ตั้งโปรแกรมไว้สามารถช่วยให้เกิดเฟรมหรือส่วนการกำหนดเส้นทางที่เกิดซ้ำได้ สาธิตการสร้าง/เรียกคืนโปรแกรม แนวตรงที่สั้นที่สุดและการวางแนวสุดท้ายหลังจากการโค้งงอทั้งหมด
ตรวจสอบส่วนที่เพิ่มขึ้นสำหรับการชนกัน การโค้งงอครั้งแรกที่ประสบความสำเร็จไม่ได้พิสูจน์ว่าเครื่องจักรสามารถดำเนินการตามลำดับทั้งหมดได้
คำถามเกี่ยวกับเครื่องมือเดียวกันนี้ใช้กับระดับการควบคุมทั้งสองระดับ
ยืนยันแม่พิมพ์โค้งงอ แคลมป์ อุปกรณ์รองรับแรงดัน และการจัดเรียงแมนเดรล/ไวเปอร์สำหรับเกรด OD ผนัง และรัศมีจริง สอบถามว่ามีการจัดหาเครื่องมือใดบ้าง และครอบคลุมกี่ขนาด/รัศมี แถวความจุเส้นผ่านศูนย์กลางไม่ได้กำหนดทุกการใช้งานในผนังบางหรือในรัศมีแคบ
อ่าน ตัวนำรัศมี/ผนัง และส่งลำดับการโค้งงอทั้งหมด ไม่ใช่ภาพร่างข้องอท่อลมแบบแยกส่วน
| ป้อนข้อมูล | ทำไมมันถึงสำคัญ | ยืนยันในขอบเขตการจัดหา |
|---|---|---|
| เกรดท่อ OD และผนัง | ความจุและพฤติกรรมการขึ้นรูป | การให้คะแนนเฉพาะแอปพลิเคชัน |
| ลำดับรัศมีและโค้งงอ | แม่พิมพ์และการเปลี่ยนชุดเครื่องมือ | รวมขนาด/รัศมี |
| ผมตรงสั้น | การเข้าถึงแคลมป์และฟีด | การจัดการถือครองที่เป็นไปได้ |
| ผนังบาง/ทรงเรขาคณิตแน่น | การสนับสนุนและการเสียรูป | ข้อกำหนดเกี่ยวกับแมนเดรล/ไวเปอร์ |
| ซองสำเร็จรูป | ระยะห่างของเฟรมและเครื่องมือ | การทดลองใช้งานแบบสมบูรณ์บางส่วน |
เลื่อนตารางเปรียบเทียบในแนวนอนเพื่อดูทุกคอลัมน์
ยอมรับแบตช์ที่เสร็จสมบูรณ์ ไม่ใช่ข้อกำหนดของคอนโทรลเลอร์
- 01อนุมัติการวาดภาพ
ยอมรับวัสดุ รูปทรง และเกณฑ์การตรวจสอบ
- 02ตั้งค่าเครื่องมือ
ยืนยันเครื่องมือและส่วนรองรับที่ให้มาด้วย
- 03สาธิตการควบคุม
แสดงตำแหน่งหรือโปรแกรมป้อน/เลี้ยว
- 04สมบูรณ์ส่วน
ตรวจสอบการโค้งงอ การหมุน และระยะห่างทั้งหมด
- 05ตรวจสอบแบทช์
วัดรูปทรงที่เสร็จแล้วและผลลัพธ์ที่ยอมรับได้
ตัวเลขความแม่นยำในการเคลื่อนที่ไม่ใช่ค่าความคลาดเคลื่อนของชิ้นส่วนสำเร็จรูปโดยอัตโนมัติ ความแปรผันของวัสดุ เครื่องมือ การรองรับ และการปรับแต่งยังคงส่งผลต่อผลลัพธ์ การตั้งค่าเวลา การบรรทุก การหมุน/ป้อน และการขนถ่าย รวมถึงการดัดงอ
เปรียบเทียบ NC และ CNC กับตระกูลชิ้นส่วนที่แท้จริงของคุณ
WinYing Machinery ตรวจสอบแบบร่างและชุดงานที่เกิดซ้ำก่อนที่จะพูดคุยเกี่ยวกับระบบอัตโนมัติ ขอรายการแกนและขอบเขตเครื่องมือที่สมบูรณ์เพื่อให้การควบคุมพิเศษช่วยแก้ปัญหาความต้องการในการผลิตจริง
หารือเกี่ยวกับแอปพลิเคชันนี้ →- 01เต็มเขียนแบบ เกรด OD และผนัง
- 02รัศมี เส้นตรง มุม และการหมุน
- 03ตระกูลชิ้นส่วน ขนาดชุด และการนำโปรแกรมกลับมาใช้ใหม่
- 04การใช้เครื่องมือ การจัดการ และพิกัดความเผื่อสำเร็จรูป
คำถามที่พบบ่อย
NC หมายถึงการดัดด้วยมือหรือไม่?
ไม่ได้ NC สามารถควบคุมการตั้งค่าการดัดงอได้ ยืนยันว่าการเคลื่อนไหวอื่นใดยังคงขึ้นอยู่กับผู้ปฏิบัติงาน
CNC หมายถึงการโหลดอัตโนมัติหรือไม่?
ไม่จำเป็น. ขอบเขตการขนถ่ายจะต้องได้รับการยืนยันแยกต่างหาก
รัศมีสูงสุดสามารถใช้เป็นรัศมีต่ำสุดได้หรือไม่?
ไม่ รัศมีขั้นต่ำที่เป็นไปได้ขึ้นอยู่กับเครื่องมือ วัสดุ และรูปทรง
ตัวเลขที่มีความแม่นยำในการเคลื่อนไหวรับประกันชิ้นงานที่เสร็จแล้วหรือไม่?
ไม่ เครื่องมือ วัสดุ และกระบวนการมีผลต่อรูปทรงของชิ้นงานสำเร็จ โปรดตกลงการทดลองผลิตชิ้นงานก่อน
CNC จะคุ้มค่าเมื่อใด?
ประเมินชิ้นส่วนที่มีการโค้งงอหลายจุดซ้ำๆ ข้อกำหนดในการป้อน/การหมุน และการประหยัดการตั้งค่าด้วยการผสมเป็นชุดตามจริง