
Mesin Pembengkok Paip NC dan CNC
Diterbitkan · Dikemas kini
Tanya gerakan mana yang dikawal oleh mesin dan gerakan yang dilakukan oleh pengendali. Kemudian uji bahagian yang lengkap: label kawalan tidak mengeluarkan alat, pengapit atau kekangan perlanggaran.
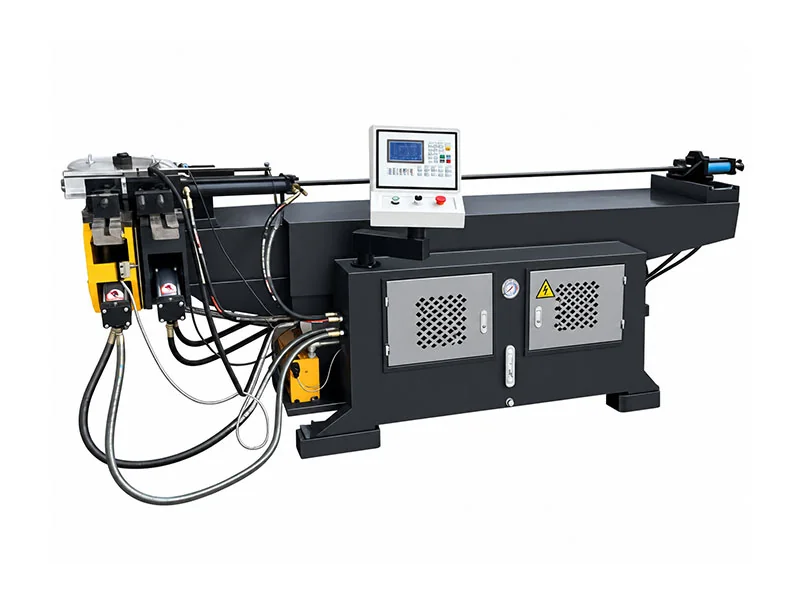
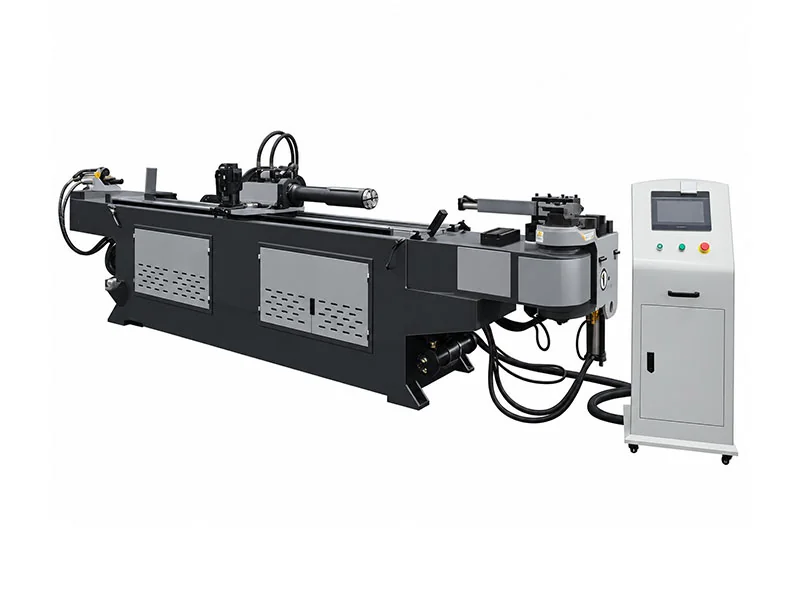
Tiga pergerakan mentakrifkan perbincangan automasi
Bengkok
Tetapkan dan laksanakan sudut lentur yang diperlukan.
pusing
Orientasikan tiub antara selekoh dalam satah yang berbeza.
suapan
Cari selekoh seterusnya di sepanjang tiub yang disediakan.
Pada konfigurasi NC, tetapan lenturan yang dipilih boleh diprogramkan manakala kedudukan atau putaran mungkin kekal bergantung kepada operator. Tanya pergerakan mana yang dikawal pada mesin yang dipetik tepat. Pelbagai selekoh yang disimpan tidak dengan sendirinya membuktikan suapan dan pusingan servo.
The Rujukan DW CNC menerangkan lenturan terprogram dengan pusingan dan suapan terkawal servo, menggunakan mod kemasukan data X/Y/Z atau Y/B/C. Sahkan paksi sebenar, urutan pengapit dan susunan suapan langsung/tidak langsung. Memuatkan, memunggah dan persediaan masih memerlukan penglibatan pengendali.
Kedua-dua aliran kerja meletakkan tanggungjawab di tempat yang berbeza
NC: sahkan pergerakan yang bergantung kepada operator
Senaraikan setiap selekoh, kedudukan dan putaran yang diperlukan. Tanya yang mana diprogramkan dan yang bergantung pada pengendalian operator, tolok atau rujukan. Kiraan bengkok yang disimpan tidak dengan sendirinya membuktikan suapan atau pusingan servo.
Untuk selekoh mudah berulang, nilai persediaan, usaha mengukur dan pemeriksaan dengan pengendali yang dimaksudkan. Cadangan NC masih mesti menghasilkan bahagian lengkap yang diterima.
CNC: mengesahkan urutan yang diprogramkan
Rujukan CNC DW menerangkan pusingan dan suapan terkawal servo dengan mod kemasukan data koordinat atau bahan kerja. Sahkan paksi terkawal sebenar, pengapit dan penyusuan langsung/tidak langsung.
Bengkok/pusing/suapan automatik tidak bermakna pemuatan dan pemunggahan automatik. Susunan berbilang jejari dan fungsi tambahan memerlukan pengesahan berasingan.
Baris yang setanding boleh mengandungi pelbagai jenis dimensi
| item | Rujukan DW38NC | Rujukan DW-38CNC |
|---|---|---|
| Keupayaan maksimum | Φ38×2 | Φ38×2 |
| Jejari maksimum | R190 | R180 |
| Bengkok maksimum | 190° | 190° |
| Kemasukan panjang | 1600 mm jarak mandrel berkesan | Panjang suapan 2200 mm |
| Kawalan semakan | Sahkan kedudukan/pusing operator | Servo memusing dan memberi makan diterangkan |
| Penerimaan berkualiti | Pengukuran bahagian yang lengkap | Pengukuran bahagian yang lengkap |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Corak dua bahagian menjadikan pilihan kawalan lebih jelas
Ulang selekoh dalam satu satah
Laluan NC mungkin praktikal jika pengendali boleh meletakkan kedudukan secara konsisten dan lukisan lengkap sesuai dengan alatan. Tunjukkan tetapan berulang, pemuatan dan pemeriksaan—bukan hanya satu selekoh.
Kerumitan program sahaja tidak sepatutnya memutuskan pembelian. Kira bahagian yang diterima dan aturan pengendalian sebenar.
Pelbagai selekoh dengan putaran berulang
Suapan dan pusingan yang diprogramkan boleh membantu bahagian bingkai atau penghalaan berulang. Tunjukkan penciptaan/panggil semula program, lurus terpendek dan orientasi akhir selepas semua selekoh.
Semak bahagian yang semakin meningkat untuk perlanggaran. Selekoh pertama yang berjaya bukanlah bukti bahawa mesin boleh melaksanakan urutan penuh.
Soalan alatan yang sama digunakan pada mana-mana peringkat kawalan
Sahkan die bengkok, pengapit, sokongan tekanan dan sebarang susunan mandrel/pengelap untuk gred, OD, dinding dan jejari sebenar. Tanya perkakas yang dibekalkan dan berapa saiz/jejari yang dilindungi. Baris berkapasiti diameter tidak mentakrifkan setiap aplikasi dinding nipis atau jejari ketat.
Bacalah jejari/panduan dinding dan serahkan keseluruhan urutan lentur, bukan lakaran siku terpencil.
| Input | Mengapa ia penting | Sahkan dalam skop bekalan |
|---|---|---|
| Gred tiub, OD dan dinding | Kapasiti dan membentuk tingkah laku | Penilaian khusus aplikasi |
| Jejari dan jujukan lentur | Acuan dan pertukaran tetapan | Termasuk saiz / jejari |
| lurus pendek | Pengapit dan akses suapan | Susunan pegangan yang boleh dilaksanakan |
| Dinding nipis / geometri ketat | Sokongan dan ubah bentuk | Keperluan mandrel / pengelap |
| Selesai sampul surat | Kelegaan bingkai dan alat | Percubaan bahagian lengkap |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Terima kumpulan yang lengkap, bukan spesifikasi pengawal
- 01Luluskan lukisan
Setuju bahan, geometri dan kriteria pemeriksaan.
- 02Tetapkan alatan
Sahkan perkakasan dan sokongan yang disertakan.
- 03Tunjukkan kawalan
Tunjukkan kedudukan atau suapan/pusingan yang diprogramkan.
- 04Bahagian lengkap
Periksa semua selekoh, putaran dan kelegaan.
- 05Periksa kumpulan
Ukur geometri siap dan output yang diterima.
Angka ketepatan gerakan bukanlah toleransi bahagian siap automatik. Variasi bahan, perkakas, sokongan dan pelarasan masih mempengaruhi keputusan. Persediaan masa, memuatkan, memusing/menyuap dan memunggah serta membongkok.
Bandingkan NC dan CNC pada keluarga bahagian sebenar anda
Jentera WinYing menyemak lukisan dan kelompok berulang sebelum membincangkan automasi. Minta senarai paksi dan skop alat lengkap supaya kawalan tambahan menyelesaikan keperluan pengeluaran sebenar.
Bincangkan aplikasi ini →- 01Lukisan penuh, gred, OD dan dinding
- 02Jejari, lurus, sudut dan putaran
- 03Bahagian keluarga, saiz kelompok dan penggunaan semula program
- 04Perkakas, pengendalian dan toleransi siap
Soalan Lazim
Adakah NC bermaksud lentur manual?
Tidak. NC boleh mengawal tetapan lenturan; mengesahkan pergerakan lain yang masih bergantung kepada operator.
Adakah CNC bermaksud pemuatan automatik?
Tak semestinya. Skop pemuatan/pemunggahan mesti disahkan secara berasingan.
Bolehkah jejari maksimum digunakan sebagai jejari minimum?
Tidak. Jejari minimum yang boleh dilaksanakan bergantung pada alatan, bahan dan geometri.
Adakah angka ketepatan gerakan menjamin bahagian siap?
Tidak. Alatan, bahan dan proses mempengaruhi geometri siap; bersetuju sebahagian percubaan.
Bilakah CNC berbaloi?
Nilaikan bahagian berbilang lentur berulang, keperluan suapan/putaran dan penjimatan persediaan dengan campuran kelompok sebenar.