
角ダクト製造工程
発行済み · 更新されました
シートの準備からダクトの完成まで: 主な作業と各段階で使用される機器を理解します。
材料、ダクト寸法、接続プロファイル、必要な生産出力に基づいてワークフローを構築します。
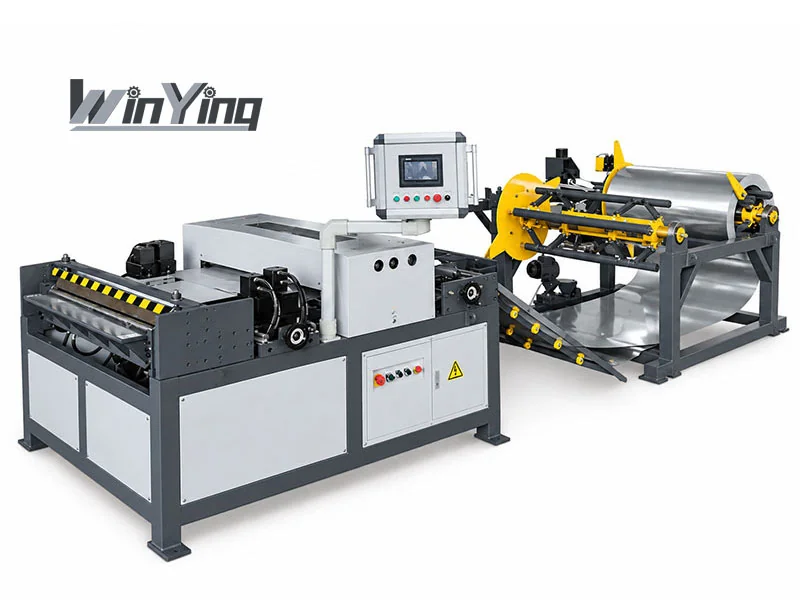
プロセスの概要
- 01シートを用意する
- 02ビード&ノッチ
- 03エッジを形成する
- 04ブランクを折ります
- 05ハゼ接合部を閉じます
- 06仕上げと検査
固定されたマシンシーケンスではなく、一般的な操作。順序と統合は、ダクトの構造、接続システム、生産ラインの構成によって異なります。
長方形ダクトの製造: ステップバイステップ
計画すべき 2 つの接続
縦方向のハゼ接合部
ダクトセクションに沿ってシートの端を結合します。ピッツバーグ ロックは一般的なプロファイルの 1 つです。ロックの形成と組み立てられたハゼ接合部を閉じることは別の操作です。
横接続
隣接するダクトセクションの端を接続します。 TDF、TDC、およびその他のフランジ システムには、指定されたプロファイルと一致する接続コンポーネントが必要です。
別個の機械か、それとも自動ダクトラインか?
| 何を比較するか | 別個のマシン | 自動ダクトライン |
|---|---|---|
| ワークフロー | 個々の処理ステーション間でシートを移動する | 選択した操作を構成された行に結合します |
| 材料の準備 | カットシートまたは別途用意したコイルブランク | モデルに応じたコイルの供給と加工 |
| 設備計画 | 各マシンをそのプロセスと必要なプロファイルに適合させる | 搭載機能と下流機器の残量を確認 |
| 選択入力 | ジョブの組み合わせ、オペレーター、利用可能なスペース、および出力のニーズ | バッチサイズ、コイル処理、レイアウトおよび出力のニーズ |
自動ラインでは、ブランクを準備したり、追加の成形操作を統合したりできます。ワークショップを計画する前に、実際の範囲を確認してください。
発送前に完成したダクトを確認してください
寸法と形状
指定された長さ、幅、高さ、直角度、折り目や接続部の位置を確認してください。
ハゼ接合部と接続部
ハゼ接合部の閉鎖、プロファイルのフィット、必要なコーナー、クリート、その他の接続コンポーネントを検査します。
補強とシール
指定された補強およびシールの詳細を確認してください。プロジェクトで必要なテストを完了します。
選択チェックリスト: 材料のグレード、シートの厚さの範囲、ダクトの寸法、継ぎ目とフランジの図面、予想される出力、電力規格、および利用可能な作業場スペースを提供します。
角形ダクト製造装置を探索する
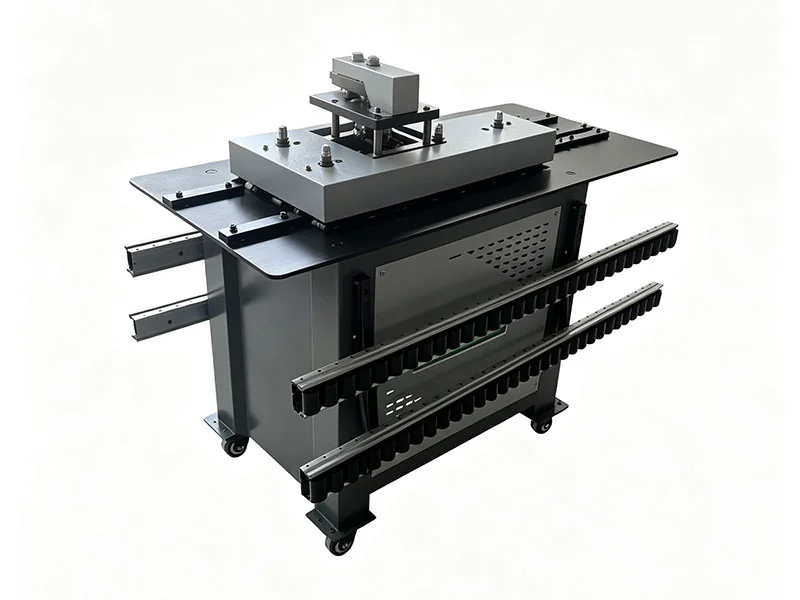
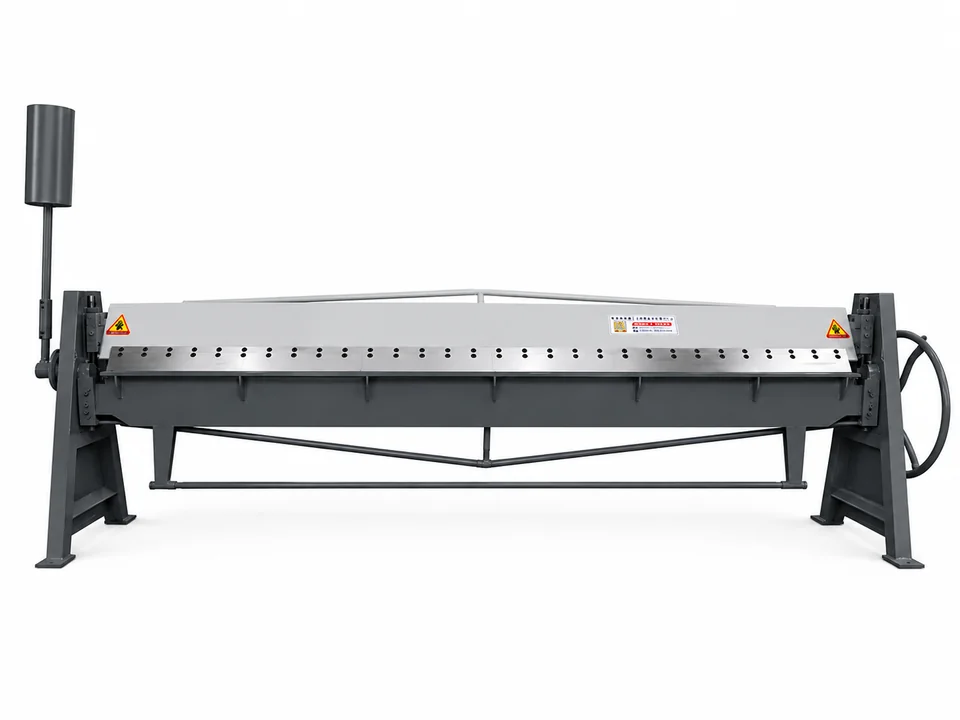
ステーションを購入する前に互換性マトリックスを作成する
グレード、最小/最大厚さ、パネル幅、ダクト断面、断面長さ、継ぎ目/フランジの図をリストします。各マシンは独自の操作をカバーする必要があります。幅の広いブランク準備ステーションでは、下流の幅の狭い板金折り曲げ機や互換性のないシーム クローザーを補うことはできません。
たとえば、 G-1.2×2000 では幅 2000 mm、厚さ 0.4 ~ 1.2 mm がリストされていますが、 WS-1.5×2500 には 2500 mm と 0.3 ~ 1.5 mm がリストされています。の SL-12 には、1000 ~ 1550 mm の加工長さがリストされています。これらは異なる制約であり、共通のワークピースのレビューが必要です。
ステージ間のハンドオフを制御する
ブランク準備後、プロファイルを追加する前に寸法とノッチ位置を確認します。エッジの成形後、折り畳む前に一致する形状を検査します。折り畳んだ後、ハゼ接合部を閉じる前に位置合わせと直角度を確認してください。再作業を早期に発見することで、欠陥のあるブランクをルート全体に運ぶことを回避できます。
ビード、接続コンポーネント、補強材は承認された構造に従う必要があります。完成したアセンブリのシールと性能テストに同意します。機械の試用だけではダクト システムが認定されることはありません。
完全な注文出力を測定する
コイル交換、ブランク加工、搬送、プロファイル変更、折り曲げ、組立、検査を個別に行います。シフトごとに完成したダクトの供給速度を推定するのではなく、サイズと継手を含む代表的な注文の組み合わせを使用します。
小さな可変バッチの場合、既存の別個のステーションが依然として有用である可能性があります。繰り返し注文する場合は、統合を強化することでメリットが得られる可能性がありますが、 lineの実際の機能 残りの労働力と下流のボトルネックが発生します。
調整された供給および受け入れ計画を使用する
- 材質、図面、寸法範囲を承認します。
- 各ステーションと必要なツールをマップします。
- レイアウト内の転送、積載、サービスアクセスを確認します。
- 完全な代表的なダクトと継手のインターフェイスを作成します。
- 検査された出力と合意された完成品質を記録します。
WinYing Machineryでは、実際の生産ニーズに合わせた構成についてご相談いただけます。 材質/サイズマトリックスと既存の設備を送信します を見直すために 完全なソリューション。各段階の供給範囲、設置、トレーニング、文書を確認します。
よくある質問
すべての作業場に自動ダクトラインが必要ですか?
生産セットアップは、出力、ジョブの組み合わせ、オペレーター、および利用可能なスペースによって異なります。個別の機械と自動ラインは、さまざまなワークショップの要件に対応できます。
自動ダクトラインで全ての作業が完結するのでしょうか?
含まれる操作はモデルによって異なります。ラインがブランクを準備しているか、エッジを形成しているか、ダクトを折り畳んでいるかを確認し、別個の継ぎ目を閉じる装置や仕上げ装置を特定します。
必要な補強はビードだけですか?
パネル補強リブは考えられる機能の 1 つです。完全な補強配置は、ダクトの構造とプロジェクトの要件に従う必要があります。
生産ラインを計画するにはどのような情報が必要ですか?
材質と厚さ、一般的なダクト寸法、継ぎ目とフランジのプロファイル、予想される生産量、作業の組み合わせ、電力規格、作業場のレイアウトを提供します。
上流速度はシフトごとの完成したダクトを証明できますか?
いいえ。代表的な注文の組み合わせには、材料の変更、移動、プロファイル作業、折り畳み、閉鎖、組み立て、検査が含まれます。