
กระบวนการผลิตท่อลมสี่เหลี่ยม
ที่ตีพิมพ์ · อัปเดตแล้ว
ตั้งแต่การเตรียมแผ่นจนถึงท่อสำเร็จรูป: ทำความเข้าใจการทำงานหลักและอุปกรณ์ที่ใช้ในแต่ละขั้นตอน
สร้างขั้นตอนการทำงานเกี่ยวกับวัสดุ ขนาดท่อ โปรไฟล์การเชื่อมต่อ และผลผลิตที่ต้องการ
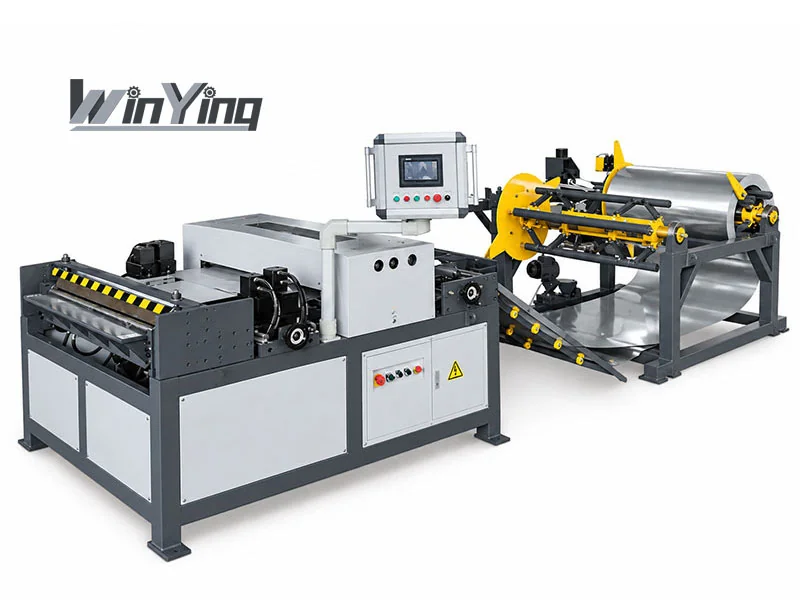
กระบวนการโดยสรุป
- 01เตรียมแผ่น
- 02สันเสริมความแข็งแรงและรอยบาก
- 03สร้างขอบ
- 04พับช่องว่าง
- 05ปิดตะเข็บ
- 06เสร็จสิ้นและตรวจสอบ
การทำงานโดยทั่วไป แทนที่จะเป็นลำดับเครื่องจักรแบบตายตัว การสั่งซื้อและการบูรณาการขึ้นอยู่กับการก่อสร้างท่อ ระบบการเชื่อมต่อ และการกำหนดค่าสายการผลิต
การผลิตท่อสี่เหลี่ยม: ทีละขั้นตอน
การเตรียมแผ่น
เริ่มจากม้วนหรือแผ่นตัด ยืนยันวัสดุ ความหนา และขนาดว่าง การผลิตแบบป้อนคอยล์ยังต้องมีการป้อนและการปรับระดับที่เหมาะสมด้วย
สำรวจท่ออัตโนมัติประดับด้วยสันเสริมความแข็งแรงและบาก
เพิ่มสันเสริมความแข็งแรงแผงตามที่ระบุไว้ และเตรียมลายนูนมุมสำหรับตะเข็บ หน้าแปลน และการพับที่เลือก
ดูอุปกรณ์ประดับด้วยสันเสริมความแข็งแรงการขึ้นรูปล็อคและหน้าแปลน
สร้างโปรไฟล์การล็อคตามยาวและการเชื่อมต่อตามขวางที่ต้องการ จับคู่ส่วนประกอบการวาดภาพ เครื่องมือ และการผสมพันธุ์ที่เกิดขึ้นจริง
ดูเครื่องขึ้นรูปล็อคพับช่องว่าง
พับช่องว่างที่เตรียมไว้ให้เป็นรูปทรงท่อที่ต้องการ ตรวจสอบตำแหน่งการพับ การจัดตำแหน่ง และระยะห่างรอบขอบที่ขึ้นรูป
ดูเครื่องพับปิดตะเข็บ
ประกอบขอบการผสมพันธุ์และปิดตะเข็บตามยาวโดยใช้อุปกรณ์ที่เข้ากันได้กับโปรไฟล์และวัสดุแผ่น
ดูอุปกรณ์ปิดตะเข็บการเสริมแรงและการตรวจสอบ
ดำเนินการส่วนประกอบเสริมและการเชื่อมต่อที่ระบุให้ครบถ้วน จากนั้นตรวจสอบขนาด ข้อต่อ และข้อกำหนดการปิดผนึกก่อนจัดส่ง
สำรวจโซลูชันการผลิตสองการเชื่อมต่อเพื่อวางแผน
ตะเข็บยาว
เชื่อมต่อขอบแผ่นตามส่วนท่อ ล็อคของพิตส์เบิร์กเป็นโปรไฟล์ทั่วไปอย่างหนึ่ง การขึ้นรูปล็อคและการปิดตะเข็บที่ประกอบขึ้นเป็นการดำเนินการที่แยกจากกัน
การเชื่อมต่อตามขวาง
เชื่อมต่อปลายท่อที่อยู่ติดกัน TDF, TDC และระบบหน้าแปลนอื่นๆ จำเป็นต้องมีโปรไฟล์ที่ระบุและส่วนประกอบการเชื่อมต่อที่ตรงกัน
แยกเครื่องจักรหรือท่ออัตโนมัติ?
| สิ่งที่จะเปรียบเทียบ | แยกเครื่อง | สายท่ออัตโนมัติ |
|---|---|---|
| ขั้นตอนการทำงาน | ย้ายแผ่นงานระหว่างสถานีประมวลผลแต่ละแห่ง | รวมการดำเนินการที่เลือกไว้ในรายการที่กำหนดค่าไว้ |
| การเตรียมวัสดุ | ตัดแผ่นหรือช่องว่างคอยล์ที่เตรียมไว้แยกกัน | การป้อนและการประมวลผลคอยล์ ขึ้นอยู่กับรุ่น |
| การวางแผนอุปกรณ์ | จับคู่เครื่องจักรแต่ละเครื่องกับกระบวนการและโปรไฟล์ที่ต้องการ | ยืนยันฟังก์ชันที่รวมอยู่และอุปกรณ์ดาวน์สตรีมที่เหลืออยู่ |
| อินพุตการเลือก | ความหลากหลายของงาน ผู้ปฏิบัติงาน พื้นที่ว่าง และความต้องการผลผลิต | ขนาดแบทช์ การจัดการคอยล์ โครงร่าง และความต้องการเอาต์พุต |
สายการผลิตอัตโนมัติอาจเตรียมช่องว่างหรือรวมการดำเนินการขึ้นรูปเพิ่มเติม ยืนยันขอบเขตที่แท้จริงก่อนที่จะวางแผนการประชุมเชิงปฏิบัติการ
ตรวจสอบท่อสำเร็จรูปก่อนจัดส่ง
ขนาดและรูปร่าง
ตรวจสอบความยาว ความกว้าง ความสูง และความเหลี่ยมที่ระบุ รวมถึงตำแหน่งรอยพับและการเชื่อมต่อ
ตะเข็บและการเชื่อมต่อ
ตรวจสอบการปิดตะเข็บ ความพอดีของโปรไฟล์ และมุม คลีต หรือส่วนประกอบการเชื่อมต่ออื่นๆ ที่จำเป็น
การเสริมแรงและการปิดผนึก
ยืนยันรายละเอียดการเสริมแรงและการปิดผนึกที่ระบุ ทำการทดสอบใดๆ ที่จำเป็นโดยโครงการให้เสร็จสิ้น
รายการตรวจสอบการคัดเลือก: ระบุเกรดวัสดุ ช่วงความหนาของแผ่น ขนาดท่อ ภาพวาดตะเข็บและหน้าแปลน ผลลัพธ์ที่คาดหวัง มาตรฐานกำลังไฟฟ้า และพื้นที่โรงงานที่พร้อมใช้งาน
สำรวจอุปกรณ์การผลิตท่อสี่เหลี่ยม
ท่ออัตโนมัติ
สำรวจการประมวลผลแบบป้อนคอยล์และฟังก์ชันที่มีอยู่ในการกำหนดค่าแต่ละไลน์
ดูท่อส่งลมอัตโนมัติ →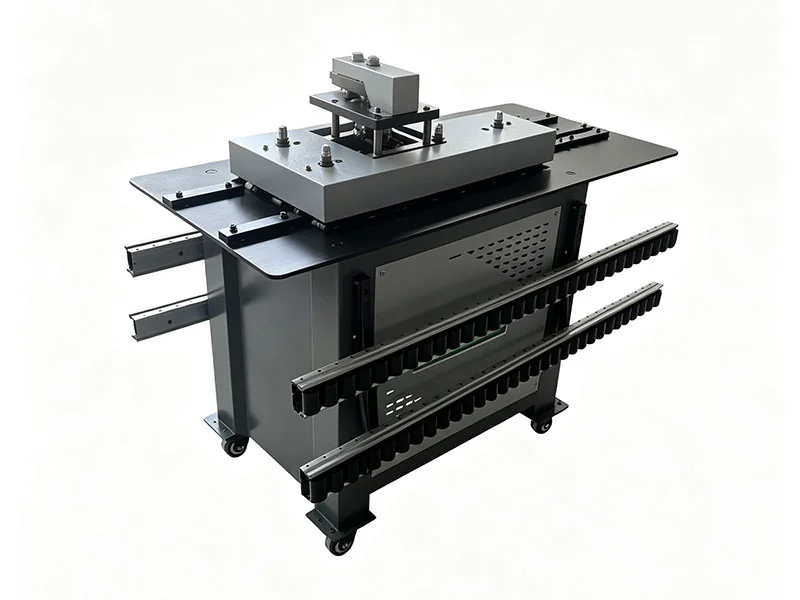
เครื่องขึ้นรูปตะเข็บล็อก
จับคู่โครงร่างลูกกลิ้งกับตะเข็บตามยาวและโปรไฟล์ที่จำเป็นอื่นๆ
ดูเครื่องขึ้นรูปล็อค →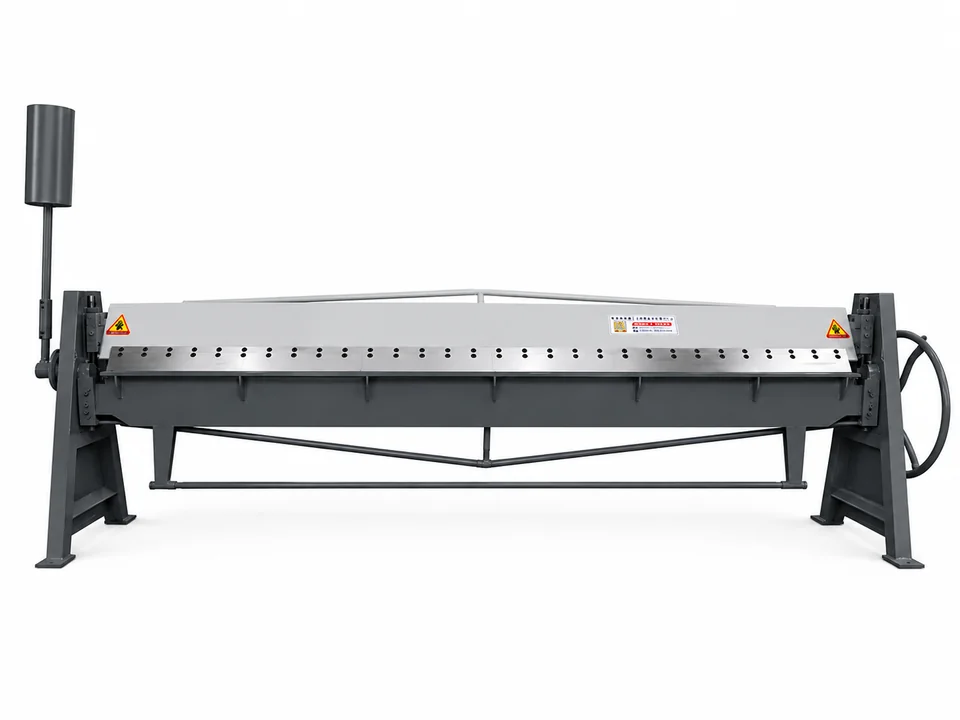
เครื่องพับ
เลือกอุปกรณ์พับให้เหมาะกับความกว้างในการทำงาน วัสดุ และความต้องการในการผลิตของคุณ
ดูเครื่องพับ →สร้างเมทริกซ์ความเข้ากันได้ก่อนที่จะซื้อสถานี
รายการเกรด ความหนาต่ำสุด/สูงสุด ความกว้างของแผง หน้าตัดของท่อ ความยาวส่วน และการวาดรอยต่อ/หน้าแปลน แต่ละเครื่องจะต้องครอบคลุมการทำงานของตัวเอง สถานีเตรียมช่องว่างแบบกว้างไม่สามารถชดเชยเครื่องพับโลหะแผ่นดาวน์สตรีมที่แคบกว่าหรือใกล้กับตะเข็บที่เข้ากันไม่ได้
ตัวอย่างเช่น G-1.2×2000 แสดงความกว้าง 2,000 มม. โดยมีความหนา 0.4–1.2 มม. ในขณะที่ WS-1.5×2500 รายการ 2,500 มม. และ 0.3–1.5 มม. ที่ SL-12 แสดงความยาวในการประมวลผล 1,000–1550 มม. สิ่งเหล่านี้เป็นข้อจำกัดที่แตกต่างกัน และจำเป็นต้องมีการตรวจสอบชิ้นงานทั่วไป
ควบคุมแฮนด์ออฟระหว่างสเตจ
หลังจากเตรียมช่องว่างแล้ว ให้ตรวจสอบขนาดและตำแหน่งรอยบากก่อนเพิ่มโปรไฟล์ หลังจากการขึ้นรูปขอบ ให้ตรวจสอบรูปทรงที่ตรงกันก่อนที่จะพับ หลังจากการพับ ให้ตรวจสอบการจัดตำแหน่งและความเหลี่ยมก่อนปิดตะเข็บ การทำงานซ้ำที่พบตั้งแต่เนิ่นๆ จะช่วยหลีกเลี่ยงการบรรทุกช่องว่างที่มีข้อบกพร่องตลอดเส้นทาง
การประดับด้วยสันเสริมความแข็งแรง ส่วนประกอบการเชื่อมต่อ และการเสริมแรงต้องเป็นไปตามการก่อสร้างที่ได้รับอนุมัติ ยอมรับการทดสอบการปิดผนึกและประสิทธิภาพของชุดประกอบที่เสร็จแล้ว การทดลองใช้เครื่องจักรเพียงอย่างเดียวไม่รับรองระบบท่อ
วัดผลลัพธ์ตามคำสั่งที่สมบูรณ์
แยกการเปลี่ยนแปลงคอยล์ การประมวลผลเปล่า การถ่ายโอน การเปลี่ยนแปลงโปรไฟล์ การพับ การประกอบ และการตรวจสอบ ใช้คำสั่งซื้อที่เป็นตัวแทนผสมกับขนาดและข้อต่อ แทนที่จะคาดการณ์ความเร็วป้อนไปยังท่อที่เสร็จแล้วต่อกะ
สำหรับกลุ่มตัวแปรขนาดเล็ก สถานีแยกที่มีอยู่อาจยังคงมีประโยชน์อยู่ คำสั่งซื้อซ้ำอาจได้รับประโยชน์จากการบูรณาการมากขึ้น แต่ให้เปรียบเทียบ ฟังก์ชันที่แท้จริงของบรรทัด ด้วยแรงงานที่เหลืออยู่และปัญหาคอขวดปลายน้ำ
ใช้แผนการจัดหาและการยอมรับที่ประสานงานกัน
- อนุมัติวัสดุ ภาพวาด และช่วงมิติ
- จัดทำแผนที่แต่ละสถานีและเครื่องมือที่จำเป็น
- ตรวจสอบการถ่ายโอน การโหลด และการเข้าถึงบริการในโครงร่าง
- สร้างท่อตัวแทนและส่วนเชื่อมต่อข้อต่อที่สมบูรณ์
- บันทึกผลการตรวจสอบและคุณภาพที่ตกลงกันไว้
เครื่องจักร WinYing สามารถหารือเกี่ยวกับการกำหนดค่าจากความต้องการในการผลิตจริง ส่งเมทริกซ์วัสดุ/ขนาดและอุปกรณ์ที่มีอยู่ เพื่อตรวจสอบ โซลูชั่นเต็มรูปแบบ. ยืนยันขอบเขตการจัดหา การติดตั้ง การฝึกอบรม และเอกสารประกอบสำหรับทุกขั้นตอน
คำถามที่พบบ่อย
ทุกโรงงานจำเป็นต้องมีท่อส่งอัตโนมัติหรือไม่?
การตั้งค่าการผลิตขึ้นอยู่กับผลผลิต สัดส่วนงาน ผู้ปฏิบัติงาน และพื้นที่ว่าง เครื่องจักรแยกและสายการผลิตอัตโนมัติสามารถรองรับข้อกำหนดของโรงงานที่แตกต่างกันได้
ท่ออัตโนมัติทำงานครบทุกขั้นตอนหรือไม่?
การดำเนินการที่รวมไว้จะแตกต่างกันไปตามรุ่น ยืนยันว่าสายการผลิตเตรียมช่องว่าง สร้างขอบหรือพับท่อ และระบุอุปกรณ์ปิดตะเข็บหรือตกแต่งที่แยกจากกัน
การประดับด้วยสันเสริมความแข็งแรงจำเป็นต้องเสริมกำลังเพียงอย่างเดียวหรือไม่?
สันเสริมความแข็งแรงแผงเป็นคุณลักษณะหนึ่งที่เป็นไปได้ การจัดเตรียมการเสริมแรงที่สมบูรณ์จะต้องเป็นไปตามข้อกำหนดของการก่อสร้างท่อและโครงการ
ข้อมูลอะไรบ้างที่จำเป็นในการวางแผนสายการผลิต?
ระบุวัสดุและความหนา ขนาดท่อทั่วไป โปรไฟล์ตะเข็บและหน้าแปลน ผลลัพธ์ที่คาดหวัง ส่วนผสมของงาน มาตรฐานกำลัง และโครงร่างของโรงงาน
ความเร็วต้นทางสามารถพิสูจน์ท่อที่เสร็จแล้วต่อกะได้หรือไม่?
ไม่ รวมถึงการเปลี่ยนแปลงวัสดุ การถ่ายโอน งานโปรไฟล์ การพับ การปิด การประกอบ และการตรวจสอบสำหรับการสั่งซื้อแบบตัวแทน