
Fertigung rechteckiger Luftkanäle
Veröffentlicht · Aktualisiert
Von der Plattenvorbereitung bis zum fertigen Kanal: Machen Sie sich mit den wichtigsten Vorgängen und der in jeder Phase verwendeten Ausrüstung vertraut.
Erstellen Sie einen Arbeitsablauf rund um Ihr Material, Ihre Kanalabmessungen, Verbindungsprofile und die erforderliche Produktionsleistung.
Der Prozess auf einen Blick
- 01Bereiten Sie das Blatt vor
- 02Wulst und Kerbe
- 03Formen Sie die Kanten
- 04Falten Sie den Rohling
- 05Schließen Sie die Naht
- 06Fertig stellen und prüfen
Typische Vorgänge statt eines festen Maschinenablaufs. Die Reihenfolge und Integration hängt von der Kanalkonstruktion, dem Verbindungssystem und der Konfiguration der Produktionslinie ab.
Herstellung von Rechteckkanälen: Schritt für Schritt
Blattvorbereitung
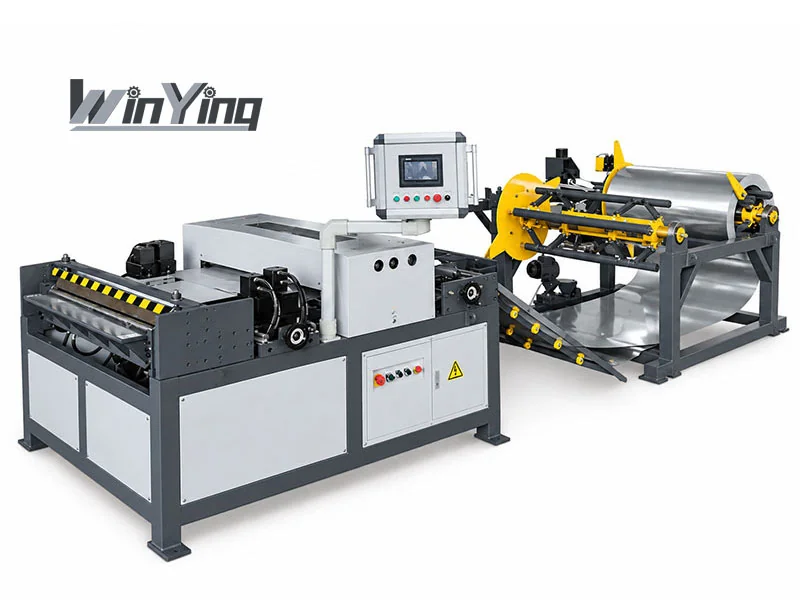
Beginnen Sie mit der Spule oder dem Einzelblatt. Bestätigen Sie Material, Dicke und Rohlingsabmessungen. Auch die Coil-Fed-Produktion erfordert eine geeignete Beschickung und Nivellierung.
Entdecken Sie Auto-Duct-LinienSicken und Kerben
Fügen Sie an den angegebenen Stellen Kantenleisten hinzu und bereiten Sie Eckentlastungen für die gewählte Naht-, Flansch- und Faltanordnung vor.
Sickenausrüstung ansehenSchloss- und Flanschformung
Bilden Sie die erforderlichen Längsverriegelungs- und Querverbindungsprofile. Passen Sie die tatsächlichen Zeichnungs-, Werkzeug- und Gegenkomponenten an.
Sehen Sie sich Maschinen zum Formen von Schlössern anFalten des Rohlings
Falten Sie den vorbereiteten Zuschnitt in die gewünschte Kanalform. Überprüfen Sie die Falzpositionen, die Ausrichtung und den Abstand um die geformten Kanten.
Falzmaschinen ansehenSchließen der Naht
Fügen Sie die Stoßkanten zusammen und schließen Sie die Längsnaht mit Geräten, die zum Profil- und Plattenmaterial passen.
Nahtschließausrüstung ansehenVerstärkung und Inspektion
Vervollständigen Sie die angegebenen Bewehrungs- und Verbindungskomponenten und überprüfen Sie vor dem Versand die Abmessungen, Verbindungen und Dichtungsanforderungen.
Entdecken Sie die ProduktionslösungZwei Verbindungen, die es zu planen gilt
Längsnaht
Verbindet die Blechkanten entlang des Kanalabschnitts. Eine Pittsburgh-Schleuse ist ein häufiges Profil; Das Formen des Schlosses und das Schließen der zusammengesetzten Naht sind separate Vorgänge.
Querverbindung
Verbindet benachbarte Kanalabschnittsenden. TDF, TDC und andere Flanschsysteme erfordern das vorgegebene Profil und passende Anschlusskomponenten.
Separate Maschinen oder eine automatische Kanallinie?
| Was zu vergleichen ist | Separate Maschinen | Automatische Kanalleitung |
|---|---|---|
| Arbeitsablauf | Bewegen Sie das Blech zwischen den einzelnen Bearbeitungsstationen | Fassen Sie ausgewählte Vorgänge in einer konfigurierten Zeile zusammen |
| Materialvorbereitung | Zugeschnittene Bleche oder separat vorbereitete Spulenrohlinge | Coilzuführung und -verarbeitung je nach Modell |
| Ausrüstungsplanung | Passen Sie jede Maschine an ihren Prozess und die erforderlichen Profile an | Bestätigen Sie die enthaltenen Funktionen und die verbleibende nachgeschaltete Ausrüstung |
| Auswahleingaben | Jobmix, Bediener, verfügbarer Platz und Leistungsbedarf | Losgrößen, Spulenhandhabung, Layout und Produktionsanforderungen |
Eine automatische Linie kann Rohlinge vorbereiten oder zusätzliche Umformvorgänge integrieren. Bestätigen Sie den tatsächlichen Umfang, bevor Sie den Workshop planen.
Überprüfen Sie den fertigen Kanal vor dem Versand
Abmessungen und Form
Überprüfen Sie die angegebene Länge, Breite, Höhe und Rechtwinkligkeit, einschließlich der Position von Falten und Verbindungen.
Nähte & Verbindungen
Überprüfen Sie den Nahtschluss, die Profilpassung und die erforderlichen Ecken, Stege oder andere Verbindungselemente.
Verstärkung und Abdichtung
Bestätigen Sie die angegebenen Verstärkungs- und Dichtungsdetails. Führen Sie alle für das Projekt erforderlichen Tests durch.
Auswahl-Checkliste: Geben Sie Materialqualität, Blechdickenbereich, Kanalabmessungen, Naht- und Flanschzeichnungen, erwartete Leistung, Leistungsstandard und verfügbaren Werkstattraum an.
Entdecken Sie die Produktionsausrüstung für rechteckige Kanäle
Automatische Kanallinien
Entdecken Sie die Coil-Fed-Verarbeitung und die in jeder Linienkonfiguration verfügbaren Funktionen.
Auto-Duct-Linien anzeigen →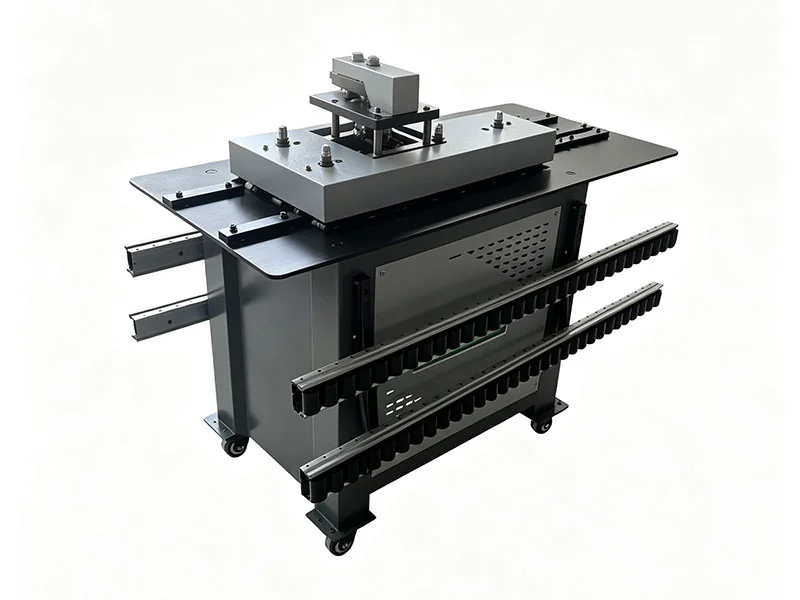
Falzprofiliermaschinen
Passen Sie die Rollenkonfiguration an die Längsnaht und andere erforderliche Profile an.
Falzprofiliermaschinen anzeigen →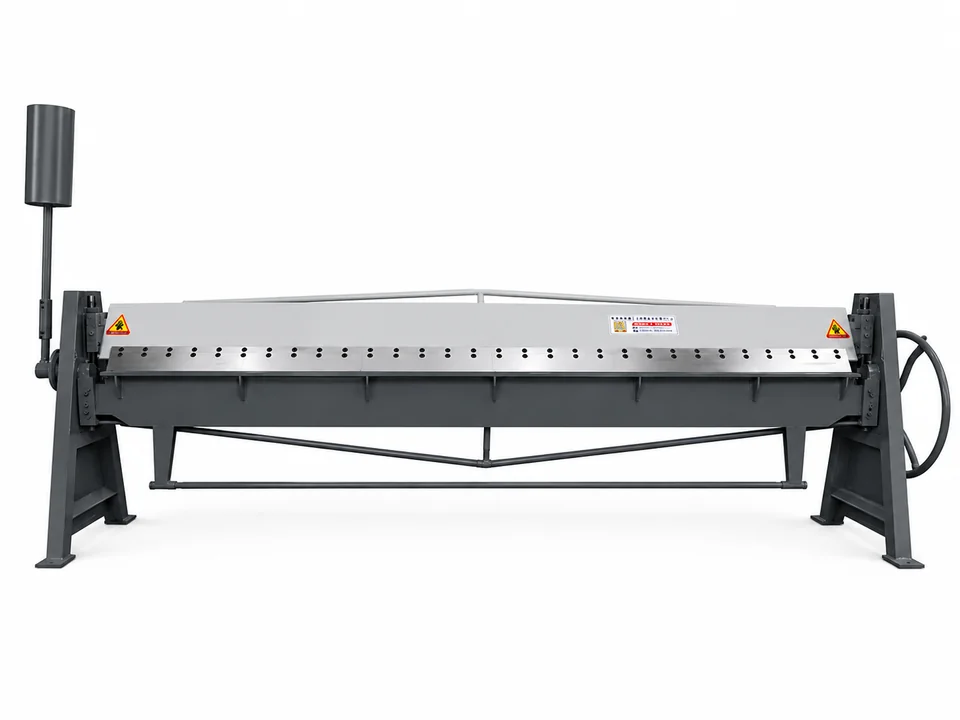
Falzmaschinen
Wählen Sie die Falzausrüstung entsprechend Ihrer Arbeitsbreite, Ihrem Material und Ihren Produktionsanforderungen.
Falzmaschinen ansehen →Erstellen Sie vor dem Kauf von Stationen eine Kompatibilitätsmatrix
Listen Sie Sorte, minimale/maximale Dicke, Plattenbreite, Kanalquerschnitt, Abschnittslänge und Naht-/Flanschzeichnung auf. Jede Maschine muss ihren eigenen Betrieb abdecken. Eine breite Zuschnittvorbereitungsstation kann einen schmaleren nachgeschalteten Falzapparat oder einen inkompatiblen Nahtschließer nicht ausgleichen.
Zum Beispiel die G-1.2×2000 listet 2000 mm Breite mit 0,4–1,2 mm Dicke auf, während die WS-1.5×2500 listet 2500 mm und 0,3–1,5 mm auf. Der SL-12 listet 1000–1550 mm Bearbeitungslänge auf. Dabei handelt es sich um unterschiedliche Randbedingungen, die eine gemeinsame Werkstückprüfung erfordern.
Kontrollieren Sie die Übergaben zwischen den Phasen
Überprüfen Sie nach der Rohlingsvorbereitung die Abmessungen und Kerbpositionen, bevor Sie Profile hinzufügen. Überprüfen Sie nach der Kantenformung vor dem Falten die passende Geometrie. Überprüfen Sie nach dem Falten die Ausrichtung und Rechtwinkligkeit, bevor Sie die Naht schließen. Eine frühzeitig erkannte Nacharbeit vermeidet das Mitschleppen eines defekten Rohlings über die gesamte Strecke.
Sicken, Verbindungselemente und Verstärkungen müssen der genehmigten Konstruktion entsprechen. Vereinbaren Sie eventuelle Dichtungs- und Leistungstests für die fertige Baugruppe. Ein Maschinenversuch allein reicht noch nicht aus, um das Kanalsystem zu zertifizieren.
Messen Sie die Gesamtauftragsleistung
Separater Coilwechsel, Platinenbearbeitung, Transfers, Profilwechsel, Falzen, Montage und Inspektion. Verwenden Sie einen repräsentativen Auftragsmix mit Größen und Formstücken, anstatt die Vorschubgeschwindigkeit auf fertige Kanäle pro Schicht zu extrapolieren.
Für kleine variable Chargen können vorhandene separate Stationen sinnvoll bleiben. Wiederholte Bestellungen könnten von einer stärkeren Integration profitieren, aber vergleichen Sie die Die eigentlichen Funktionen der Linie mit der verbleibenden Arbeitskraft und dem nachgelagerten Engpass.
Nutzen Sie einen abgestimmten Liefer- und Abnahmeplan
- Material, Zeichnungen und Maßbereiche genehmigen.
- Ordnen Sie jede Station und die erforderlichen Werkzeuge zu.
- Überprüfen Sie Transfers, Beladung und Servicezugriff im Layout.
- Erstellen Sie komplette repräsentative Kanäle und passende Schnittstellen.
- Protokollieren Sie die geprüfte Leistung und die vereinbarte Endqualität.
WinYing Machinery kann Konfigurationen anhand der tatsächlichen Produktionsanforderungen besprechen. Senden Sie die Material-/Größenmatrix und die vorhandene Ausrüstung um die zu überprüfen vollständige Lösung. Bestätigen Sie den Lieferumfang, die Installation, die Schulung und die Dokumentation für jede Phase.
Häufig gestellte Fragen
Benötigt jede Werkstatt eine automatische Kanalleitung?
Der Produktionsaufbau hängt von der Leistung, dem Auftragsmix, den Bedienern und dem verfügbaren Platz ab. Separate Maschinen und automatische Linien können unterschiedliche Werkstattanforderungen unterstützen.
Erledigt eine automatische Kanalleitung jeden Arbeitsgang?
Die enthaltenen Vorgänge variieren je nach Modell. Bestätigen Sie, ob die Linie Zuschnitte vorbereitet, Kanten formt oder den Kanal faltet, und identifizieren Sie alle separaten Nahtschließ- oder Endbearbeitungsgeräte.
Sind Sicken die einzige erforderliche Verstärkung?
Panel-Sicken sind ein mögliches Merkmal. Die gesamte Bewehrungsanordnung muss den Kanalkonstruktions- und Projektanforderungen entsprechen.
Welche Informationen werden für die Planung einer Produktionslinie benötigt?
Geben Sie Material und Dicke, typische Kanalabmessungen, Naht- und Flanschprofile, erwartete Leistung, Auftragsmix, Leistungsstandard und Werkstattlayout an.
Kann die Upstream-Geschwindigkeit fertige Rohre pro Schicht nachweisen?
Nein. Berücksichtigen Sie Materialänderungen, Transfers, Profilarbeiten, Falten, Schließen, Montage und Inspektion für einen repräsentativen Auftragsmix.