
Proceso de fabricación de conductos rectangulares
Publicado · Actualizado
Desde la preparación de la chapa hasta el ducto terminado: comprenda las principales operaciones y los equipos utilizados en cada etapa.
Cree un flujo de trabajo en torno a su material, dimensiones de conductos, perfiles de conexión y producción requerida.
El proceso de un vistazo
- 01preparar la hoja
- 02Nervado y entallado
- 03formar los bordes
- 04Doblar el pieza en bruto
- 05Cerrar la junta
- 06Terminar e inspeccionar
Operaciones típicas, en lugar de una secuencia de máquina fija. El orden y la integración dependen de la construcción del conducto, el sistema de conexión y la configuración de la línea de producción.
Producción de Ductos Rectangulares: Paso a Paso
Preparación de hojas
Comience desde una bobina o una hoja cortada. Confirme el material, el espesor y las dimensiones del pieza en bruto; La producción alimentada por bobina también requiere una alimentación y nivelación adecuadas.
Explorar líneas automáticas de conductosNervado y entallado
Agregue cordones de panel donde se especifique y prepare relieves de esquina para la costura, pestaña y disposición de plegado elegidos.
Ver equipo de nervarFormación de cerraduras y bridas
Forme los perfiles de conexión transversal y de bloqueo longitudinal requeridos. Haga coincidir el dibujo real, las herramientas y los componentes de acoplamiento.
Ver máquinas de engatilladoDoblar el pieza en bruto
Doble la pieza en blanco preparada en la forma de conducto requerida. Verifique las posiciones de pliegue, la alineación y el espacio libre alrededor de los bordes formados.
Ver Máquinas Plegadorascerrando la costura
Ensamble los bordes de acoplamiento y cierre la costura longitudinal utilizando equipos compatibles con el perfil y el material de la lámina.
Ver equipo para cerrar costurasRefuerzo e inspección
Complete los componentes de refuerzo y conexión especificados, luego inspeccione las dimensiones, juntas y requisitos de sellado antes del envío.
Explore la solución de producciónDos conexiones para planificar
Costura longitudinal
Une los bordes de la chapa a lo largo del tramo del conducto. un engatillado Pittsburgh es un perfil común; formar la cerradura y cerrar la costura ensamblada son operaciones separadas.
Conexión transversal
Conecta los extremos de las secciones de conductos contiguos. TDF, TDC y otros sistemas de bridas requieren el perfil especificado y los componentes de conexión correspondientes.
¿Máquinas separadas o una línea de conductos automática?
| que comparar | maquinas separadas | Línea de conducto automática |
|---|---|---|
| Flujo de trabajo | Mover la hoja entre estaciones de procesamiento individuales | Combinar operaciones seleccionadas en una línea configurada |
| Preparación de materiales | Hojas cortadas o bobinas en bruto preparadas por separado | Alimentación y procesamiento de bobinas, según modelo. |
| Planificación de equipos | Haga coincidir cada máquina con su proceso y perfiles requeridos | Confirmar las funciones incluidas y el resto del equipo posterior |
| Entradas de selección | Combinación de trabajos, operadores, espacio disponible y necesidades de producción | Tamaños de lotes, manejo de bobinas, diseño y necesidades de salida |
Una línea automática puede preparar piezas en bruto o integrar operaciones de conformado adicionales. Confirme su alcance real antes de planificar el taller.
Verifique el conducto terminado antes del envío
Dimensiones y forma
Verifique la longitud, el ancho, la altura y la escuadra especificados, incluida la posición de los pliegues y las conexiones.
Costuras y conexiones
Inspeccione el cierre de la costura, el ajuste del perfil y las esquinas, listones u otros componentes de conexión requeridos.
Refuerzo y sellado
Confirme los detalles de refuerzo y sellado especificados. Complete cualquier prueba requerida por el proyecto.
Lista de verificación de selección: Proporcione la calidad del material, el rango de espesor de las láminas, las dimensiones de los conductos, los planos de juntas y bridas, el rendimiento esperado, el estándar de energía y el espacio disponible para el taller.
Explore el equipo de producción de conductos rectangulares
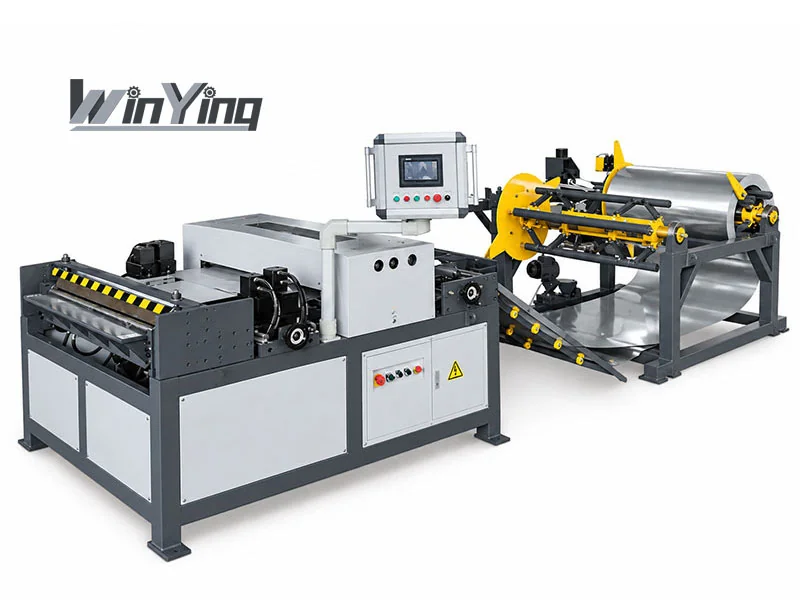
Líneas de conductos automáticos
Explore el procesamiento alimentado por bobina y las funciones disponibles en cada configuración de línea.
Ver líneas de conductos automáticos →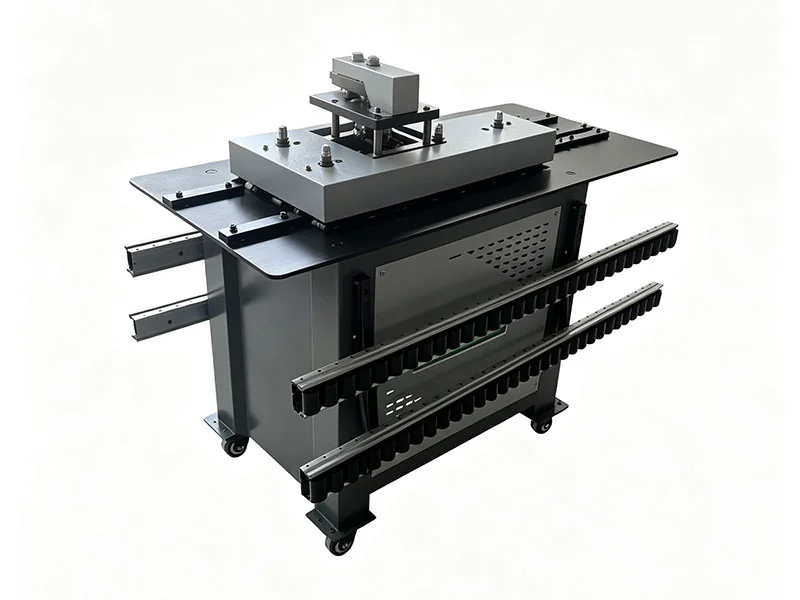
Máquinas de engatillado
Haga coincidir la configuración del rodillo con la costura longitudinal y otros perfiles requeridos.
Ver máquinas de engatillado →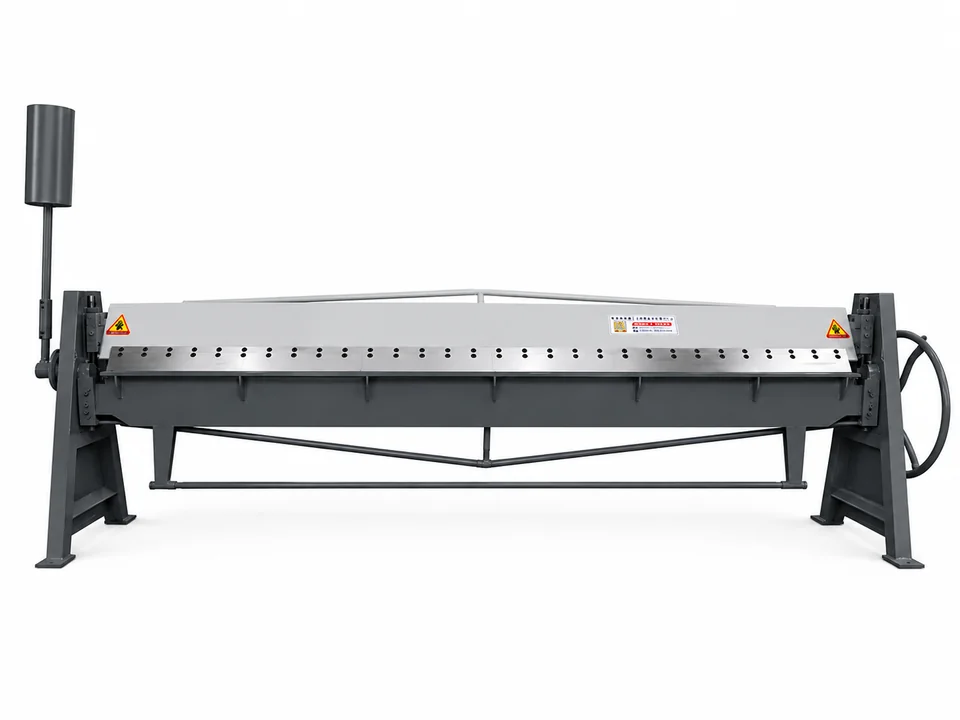
Máquinas plegadoras
Elija equipos de plegado para su ancho de trabajo, material y necesidades de producción.
Ver máquinas plegadoras →Construya una matriz de compatibilidad antes de comprar estaciones
Enumere el grado, el espesor mínimo/máximo, el ancho del panel, la sección transversal del conducto, la longitud de la sección y el dibujo de la costura/brida. Cada máquina debe cubrir su propia operación. Una estación de preparación de piezas en bruto ancha no puede compensar una plegadora posterior más estrecha o un cerrador de costuras incompatible.
Por ejemplo, el G-1.2×2000 enumera 2000 mm de ancho con 0,4–1,2 mm de espesor, mientras que el WS-1,5×2500 enumera 2500 mm y 0,3–1,5 mm. El SL-12 enumera una longitud de procesamiento de 1000 a 1550 mm. Se trata de limitaciones diferentes y requieren una revisión común de la pieza de trabajo.
Controlar los traspasos entre etapas.
Después de la preparación del pieza en bruto, verifique las dimensiones y las posiciones de las muescas antes de agregar perfiles. Después de formar los bordes, inspeccione la geometría coincidente antes de doblar. Después de doblar, verifique la alineación y la escuadra antes de cerrar la costura. El retrabajo encontrado temprano evita llevar un material defectuoso a lo largo de toda la ruta.
Los rebordes, los componentes de conexión y el refuerzo deben seguir una construcción aprobada. Acordar cualquier prueba de estanqueidad y rendimiento del conjunto terminado; una prueba de máquina por sí sola no certifica el sistema de conductos.
Medir la producción del pedido completo
Cambios de bobina por separado, procesamiento de piezas en blanco, transferencias, cambios de perfil, plegado, montaje e inspección. Utilice una combinación de pedidos representativa con tamaños y accesorios en lugar de extrapolar la velocidad de alimentación a los conductos terminados por turno.
Para lotes pequeños y variables, las estaciones separadas existentes pueden seguir siendo útiles. Los pedidos repetidos pueden beneficiarse de una mayor integración, pero compare los funciones reales de la línea con la mano de obra restante y el cuello de botella posterior.
Utilice un plan coordinado de suministro y aceptación.
- Aprobar materiales, planos y rangos dimensionales.
- Mapee cada estación y las herramientas necesarias.
- Revisar traslados, carga y acceso a servicios en el trazado.
- Realice conductos representativos completos e interfaces de accesorios.
- Registre la producción inspeccionada y la calidad final acordada.
WinYing Machinery puede analizar configuraciones a partir de las necesidades de producción reales. Enviar la matriz de material/tamaño y el equipo existente. para revisar el solución completa. Confirmar el alcance del suministro, la instalación, la capacitación y la documentación para cada etapa.
Preguntas frecuentes
¿Todo taller necesita una línea de conductos automática?
La configuración de la producción depende de la producción, la combinación de trabajos, los operadores y el espacio disponible. Máquinas separadas y líneas automáticas pueden satisfacer diferentes requisitos de taller.
¿Una línea de conductos automática completa todas las operaciones?
Las operaciones incluidas varían según el modelo. Confirme si la línea prepara piezas en bruto, forma bordes o dobla el conducto, e identifique cualquier equipo separado para cerrar o terminar las costuras.
¿los nervios son el único refuerzo necesario?
los nervios de panel son una posible característica. La disposición completa del refuerzo debe seguir los requisitos de construcción y del proyecto del ducto.
¿Qué información se necesita para planificar una línea de producción?
Proporcione el material y el espesor, las dimensiones típicas de los conductos, los perfiles de juntas y bridas, el rendimiento esperado, la combinación de trabajos, el estándar de energía y el diseño del taller.
¿Puede la velocidad aguas arriba demostrar conductos terminados por turno?
No. Incluya cambios de material, transferencias, trabajo de perfiles, plegado, cierre, ensamblaje e inspección para una combinación de pedidos representativa.