
Fabrication de gaines rectangulaires : procédés
Publié · Mis à jour
De la préparation de la tôle au gaine finie : comprenez les principales opérations et les équipements utilisés à chaque étape.
Créez un flux de travail autour de votre matériau, des dimensions des gaines, des profils de connexion et du résultat de production requis.
Le processus en un coup d'œil
- 01Préparez la feuille
- 02Perle et encoche
- 03Former les bords
- 04Pliez le flan
- 05Fermer le joint
- 06Terminer et inspecter
Opérations typiques, plutôt qu’une séquence machine fixe. L'ordre et l'intégration dépendent de la construction des gaines, du système de connexion et de la configuration de la ligne de production.
Production de gaines rectangulaires : étape par étape
Préparation des feuilles
Commencez à partir d’une bobine ou d’une feuille découpée. Confirmer le matériau, l'épaisseur et les dimensions du flan ; La production alimentée par bobines nécessite également une alimentation et un nivellement appropriés.
Explorez les conduites de gaines automobilesNervurage et encoche
Ajoutez des nervures de panneau aux endroits spécifiés et préparez des reliefs de coin pour la disposition de joint, de bride et de pliage choisie.
Voir l'équipement de nervurageProfilage des joints et de brides
Former les profils de joints longitudinal et de connexion transversal requis. Faites correspondre les composants de dessin, d'outillage et d'accouplement réels.
Voir profileuses pour joints de gainesPlier le flan
Pliez le flan préparé dans la forme de gaine requise. Vérifiez les positions de pliage, l'alignement et le dégagement autour des bords formés.
Voir les plieusesFermer le joint
Assemblez les bords de contact et fermez le joint longitudinal à l'aide d'un équipement compatible avec le profilé et le matériau de la feuille.
Voir l'équipement de fermeture de jointRenforcement et inspection
Complétez les composants de renforcement et de connexion spécifiés, puis inspectez les dimensions, les joints et les exigences d'étanchéité avant l'expédition.
Explorez la solution de productionDeux connexions à planifier
Joint longitudinale
Relie les bords de la feuille le long de la section de gaine. un joint Pittsburgh est un profil courant ; la formation du verrou et la fermeture de le joint assemblé sont des opérations distinctes.
Connexion transversale
Relie les extrémités des sections de gaines adjacentes. TDF, TDC et autres systèmes de brides nécessitent le profil spécifié et les composants de connexion correspondants.
Machines séparées ou conduite automatique ?
| Que comparer | Machines séparées | Conduite automatique |
|---|---|---|
| Flux de travail | Déplacer la feuille entre les stations de traitement individuelles | Combiner les opérations sélectionnées dans une ligne configurée |
| Préparation du matériel | Feuilles découpées ou flans de bobines préparés séparément | Alimentation et traitement des bobines, selon le modèle |
| Planification des équipements | Adaptez chaque machine à son processus et aux profils requis | Confirmer les fonctions incluses et les équipements en aval restants |
| Entrées de sélection | Répartition des emplois, opérateurs, espace disponible et besoins en production | Tailles des lots, manipulation des bobines, disposition et besoins en sortie |
Une ligne automatique peut préparer des flans ou intégrer des opérations de formage supplémentaires. Confirmez sa portée réelle avant de planifier l’atelier.
Vérifiez la gaine finie avant l'expédition
Dimensions et forme
Vérifiez la longueur, la largeur, la hauteur et l'équerrage spécifiés, y compris la position des plis et des connexions.
Joints et connexions
Inspectez la fermeture des joints, l’ajustement du profil et les coins, taquets ou autres composants de connexion requis.
Renfort et étanchéité
Confirmez les détails de renforcement et d'étanchéité spécifiés. Effectuez tous les tests requis par le projet.
Liste de contrôle de sélection : Indiquez la qualité du matériau, la plage d'épaisseur des feuilles, les dimensions des gaines, les dessins des joints et des brides, le rendement attendu, la norme de puissance et l'espace d'atelier disponible.
Explorez l'équipement de production de gaines rectangulaires
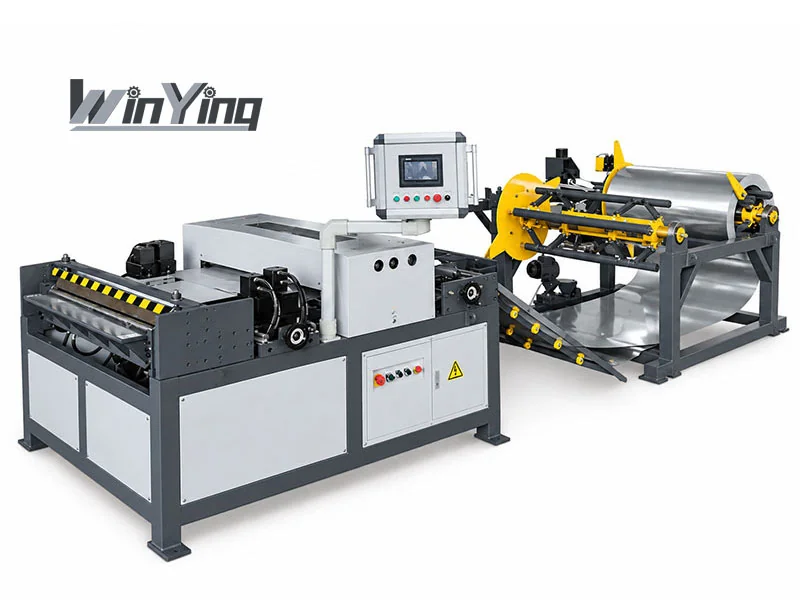
Conduites de gaines automatiques
Explorez le traitement alimenté par bobine et les fonctions disponibles dans chaque configuration de ligne.
Voir ligne automatique de fabrication de gaines →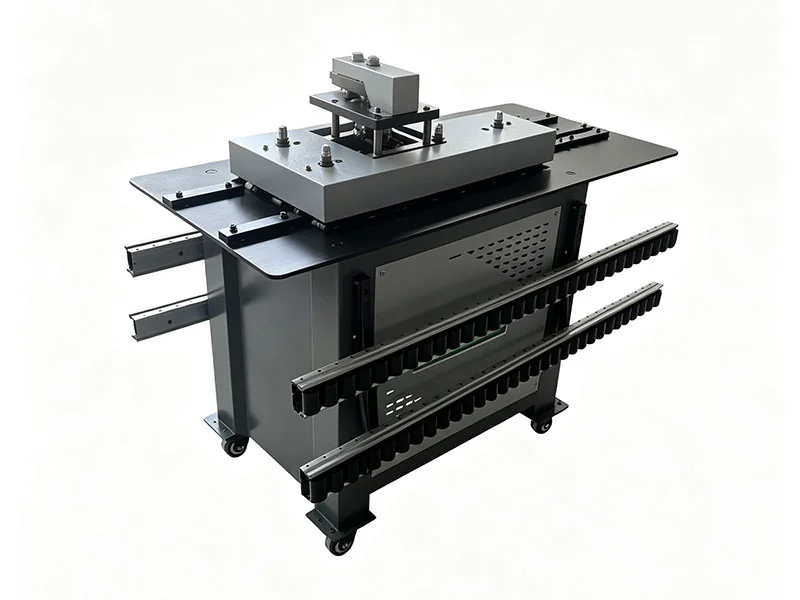
Profileuses pour joints de gaines
Faites correspondre la configuration du rouleau à le joint longitudinale et aux autres profils requis.
Voir profileuses pour joints de gaines →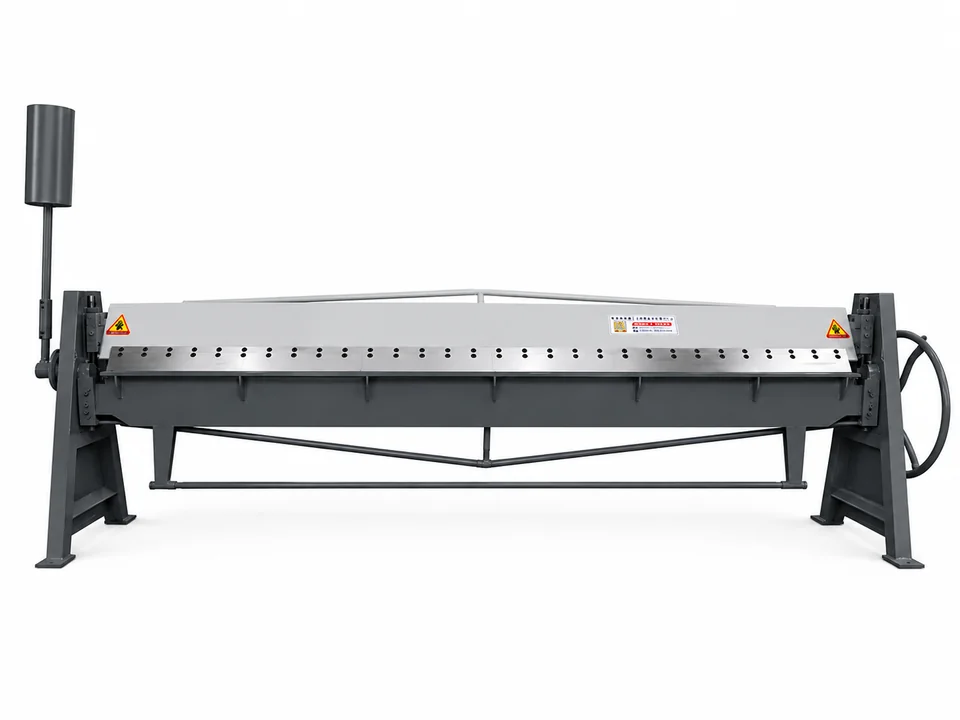
Plieuses
Choisissez un équipement de pliage adapté à vos besoins en matière de largeur de travail, de matériaux et de production.
Voir les plieuses →Construisez une matrice de compatibilité avant d’acheter des stations
Liste des qualités, épaisseur minimale/maximale, largeur du panneau, section transversale de la gaine, longueur de la section et dessin des joints/brides. Chaque machine doit couvrir son propre fonctionnement. Une station de préparation de flans large ne peut pas compenser une plieuse en aval plus étroite ou un ferme-joint incompatible.
Par exemple, le G-1.2×2000 indique une largeur de 2 000 mm avec une épaisseur de 0,4 à 1,2 mm, tandis que le WS-1,5×2500 indique 2 500 mm et 0,3 à 1,5 mm. Le SL-12 indique une longueur de traitement de 1 000 à 1 550 mm. Ce sont des contraintes différentes et nécessitent une revue commune de la pièce.
Contrôler les transferts entre les étapes
Après la préparation du flan, vérifiez les dimensions et les positions des encoches avant d'ajouter des profils. Après le formage des bords, inspectez la géométrie correspondante avant de plier. Après le pliage, vérifiez l’alignement et l’équerrage avant de fermer le joint. Les retouches trouvées tôt évitent de transporter un flan défectueux tout au long du parcours.
Les perlages, les composants de connexion et les renforts doivent suivre une construction approuvée. Accepter tout test d'étanchéité et de performance sur l'assemblage fini ; un essai de machine à lui seul ne certifie pas le système de gaines.
Mesurer le résultat d'une commande complète
Changements de bobines séparés, traitement des flans, transferts, changements de profils, pliage, assemblage et contrôle. Utilisez une combinaison de commandes représentative avec des tailles et des raccords plutôt que d'extrapoler la vitesse d'alimentation aux gaines finies par équipe.
Pour les petits lots variables, les stations séparées existantes peuvent rester utiles. Les commandes répétées peuvent bénéficier d'une plus grande intégration, mais comparez les fonctions réelles de la ligne avec la main-d'œuvre restante et le goulot d'étranglement en aval.
Utiliser un plan d’approvisionnement et d’acceptation coordonné
- Approuver le matériel, les dessins et les plages dimensionnelles.
- Cartographiez chaque station et les outils requis.
- Vérifiez les transferts, le chargement et l’accès au service dans la mise en page.
- Réalisez des gaines représentatifs complets et des interfaces de montage.
- Enregistrez la sortie inspectée et la qualité finie convenue.
WinYing Machinery peut discuter des configurations à partir des besoins réels de production. Envoyer la matrice matière/taille et les équipements existants pour revoir le solution complète. Confirmez l’étendue de la fourniture, l’installation, la formation et la documentation pour chaque étape.
Foire aux questions
Chaque atelier a-t-il besoin d'une conduite de gaine automatique ?
La configuration de la production dépend de la production, de la composition des tâches, des opérateurs et de l'espace disponible. Des machines séparées et des lignes automatiques peuvent répondre à différentes exigences d'atelier.
Une conduite de gaine automatique complète-t-elle chaque opération ?
Les opérations incluses varient selon le modèle. Confirmez si la ligne prépare les flans, forme les bords ou plie la gaine, et identifiez tout équipement distinct de fermeture de joint ou de finition.
Le nervurage est-il le seul renfort nécessaire ?
Les perles de panneau sont une caractéristique possible. L’agencement complet du renforcement doit respecter les exigences de construction de la gaine et du projet.
Quelles informations sont nécessaires pour planifier une ligne de production ?
Fournissez le matériau et l'épaisseur, les dimensions typiques des gaines, les profils de joints et de brides, le rendement attendu, la composition des travaux, la norme de puissance et la disposition de l'atelier.
La vitesse en amont peut-elle prouver les gaines finies par équipe ?
Non. Incluez les changements de matériaux, les transferts, les travaux de profilage, le pliage, la fermeture, l'assemblage et l'inspection pour une combinaison de commandes représentative.