
Dikdörtgen Hava Kanalı Üretim Süreci
Yayınlandı · Güncellendi
Sac hazırlığından bitmiş kanala kadar: ana işlemleri ve her aşamada kullanılan ekipmanı anlayın.
Malzemeniz, kanal boyutlarınız, bağlantı profilleriniz ve gerekli üretim çıktınız etrafında bir iş akışı oluşturun.
Bir Bakışta Süreç
- 01Sayfayı hazırlayın
- 02takviye kaburgası ve çentik
- 03Kenarları şekillendirin
- 04Boşluğu katlayın
- 05Dikişi kapatın
- 06Bitir ve incele
Sabit bir makine sırası yerine tipik işlemler. Sipariş ve entegrasyon kanal yapısına, bağlantı sistemine ve üretim hattı konfigürasyonuna bağlıdır.
Dikdörtgen Kanal Üretimi: Adım Adım
Sayfa hazırlama
Bobin veya kesilmiş sacdan başlayın. Malzemeyi, kalınlığı ve boş boyutları onaylayın; Bobin beslemeli üretim aynı zamanda uygun besleme ve tesviye gerektirir.
Otomatik Kanal Hatlarını Keşfedintakviye kaburgası şekillendirme ve çentikleme
Belirtilen yerlere panel takviye kaburgasıları ekleyin ve seçilen dikiş, flanş ve katlama düzeni için köşe kabartmaları hazırlayın.
takviye kaburgası Ekipmanlarını GörüntüleKilit ve flanş şekillendirme
Gerekli uzunlamasına kilit ve enine bağlantı profillerini oluşturun. Gerçek çizim, takımlama ve montaj ilişkisi bileşenlerini eşleştirin.
Kilit Şekillendirme Makinelerini GörüntüleBoşluğu katlama
Hazırlanan boşluğu gerekli kanal şekline katlayın. Oluşturulan kenarların etrafındaki katlama konumlarını, hizalamayı ve açıklığı kontrol edin.
Katlama Makinalarını İnceleDikişin kapatılması
Karşı kenarları birleştirin ve profil ve sac malzemeyle uyumlu ekipman kullanarak uzunlamasına dikişi kapatın.
Dikiş Kapatma Ekipmanlarını GörüntüleTakviye ve muayene
Belirtilen takviye ve bağlantı bileşenlerini tamamlayın, ardından sevkıyattan önce boyutları, birleşim yerlerini ve sızdırmazlık gerekliliklerini inceleyin.
Üretim Çözümünü KeşfedinPlanlanacak İki Bağlantı
Boyuna dikiş
Sac kenarlarını kanal bölümü boyunca birleştirir. Pittsburgh kilidi ortak bir profildir; kilidin oluşturulması ve birleştirilmiş dikişin kapatılması ayrı işlemlerdir.
Enine bağlantı
Bitişik kanal bölümü uçlarını bağlar. TDF, TDC ve diğer flanş sistemleri, belirtilen profil ve uygun bağlantı bileşenlerini gerektirir.
Ayrı Makineler mi, yoksa Otomatik Kanal Hattı mı?
| Ne karşılaştırılmalı? | Ayrı makineler | Otomatik kanal hattı |
|---|---|---|
| İş akışı | Sayfayı bireysel işleme istasyonları arasında taşıyın | Seçilen işlemleri yapılandırılmış bir hatta birleştirin |
| Malzeme hazırlama | Kesilmiş sayfa veya ayrı olarak hazırlanmış bobin boşlukları | Modele bağlı olarak bobin besleme ve işleme |
| Ekipman planlaması | Her makineyi prosesine ve gerekli profillerine göre eşleştirin | Dahil edilen işlevleri ve kalan alt akış ekipmanını onaylayın |
| Seçim girişleri | İş karışımı, operatörler, kullanılabilir alan ve çıktı ihtiyaçları | Parti boyutları, bobin kullanımı, düzen ve çıktı ihtiyaçları |
Otomatik bir hat boşlukları hazırlayabilir veya ek şekillendirme işlemlerini entegre edebilir. Atölyeyi planlamadan önce gerçek kapsamını doğrulayın.
Sevkiyattan Önce Bitmiş Kanalı Kontrol Edin
Boyutlar ve şekil
Katlamaların ve bağlantıların konumu da dahil olmak üzere belirtilen uzunluğu, genişliği, yüksekliği ve kareliği kontrol edin.
Dikişler ve bağlantılar
Dikiş kapanışını, profil uyumunu ve gerekli köşeleri, takozları veya diğer bağlantı bileşenlerini kontrol edin.
Takviye ve sızdırmazlık
Belirtilen takviye ve sızdırmazlık ayrıntılarını onaylayın. Projenin gerektirdiği testleri tamamlayın.
Seçim kontrol listesi: Malzeme kalitesi, sac kalınlığı aralığı, kanal boyutları, dikiş ve flanş çizimleri, beklenen çıktı, güç standardı ve mevcut atölye alanını sağlayın.
Dikdörtgen Kanal Üretim Ekipmanlarını Keşfedin
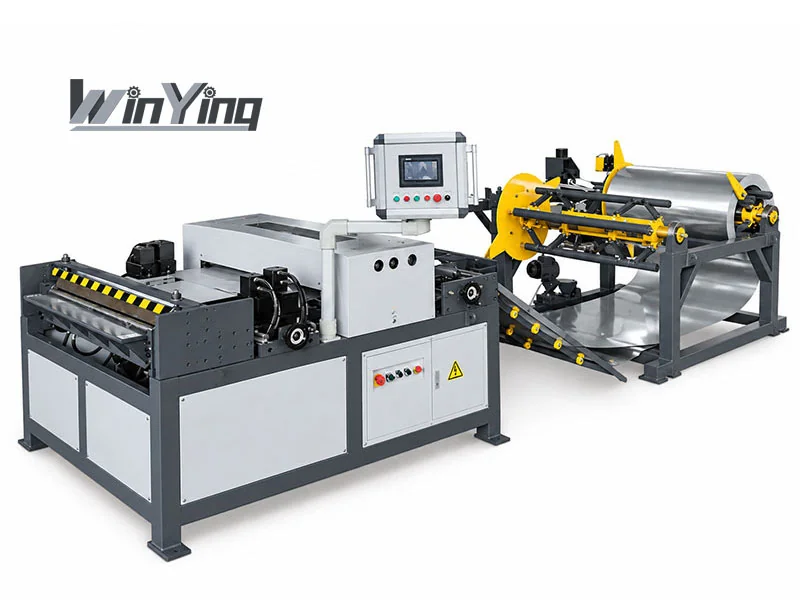
Otomatik Kanal Hatları
Bobin beslemeli işlemeyi ve her hat konfigürasyonunda mevcut olan işlevleri keşfedin.
Otomatik Kanal Hatlarını Görüntüle →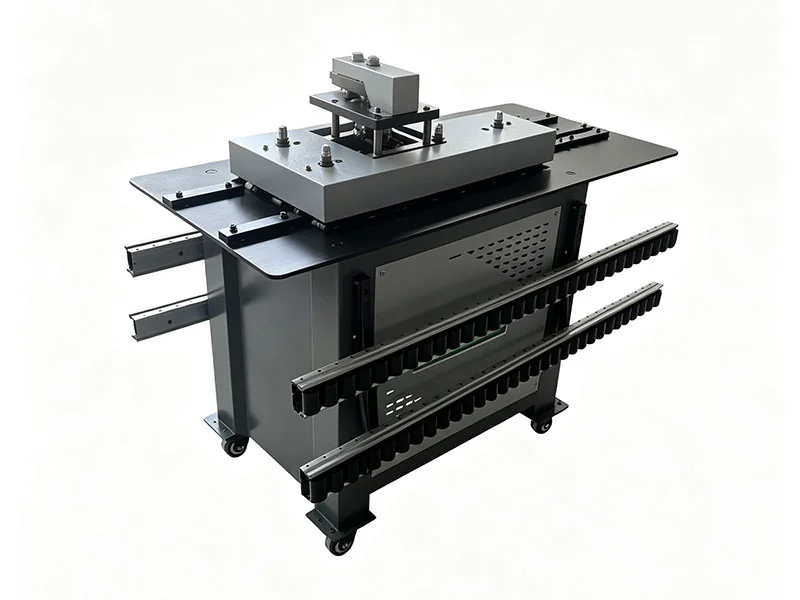
Kanal Kenet Şekillendirme Makineleri
Silindir konfigürasyonunu uzunlamasına dikiş ve diğer gerekli profillerle eşleştirin.
Kilit Şekillendirme Makinelerini Görüntüle →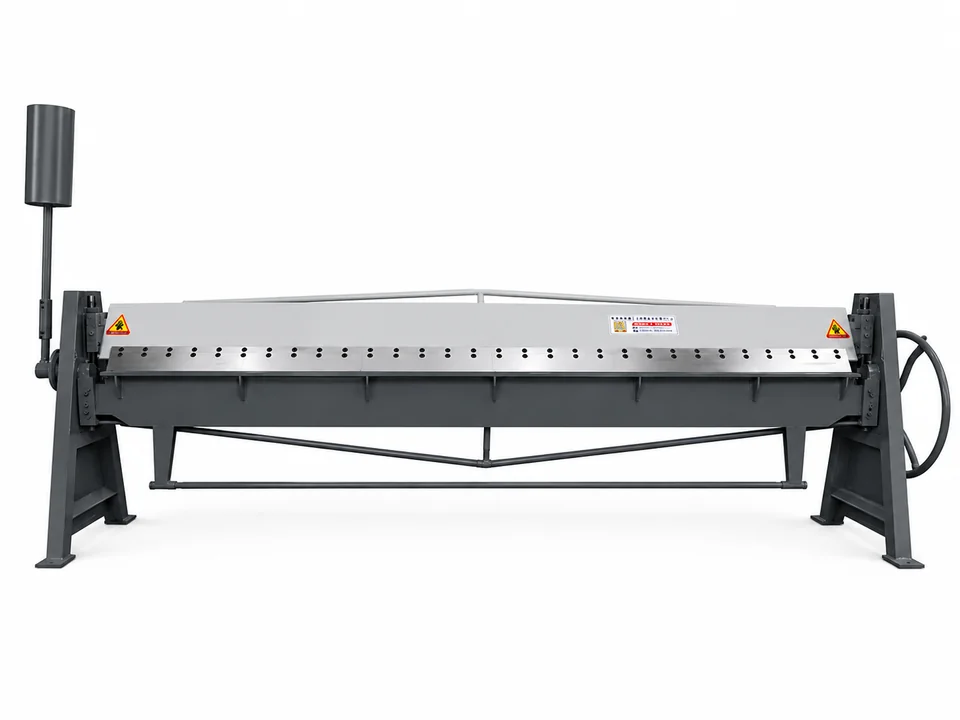
Katlama Makinaları
Çalışma genişliğinize, malzeme ve üretim ihtiyaçlarınıza uygun katlama ekipmanlarını seçin.
Katlama Makinalarını İncele →İstasyon satın almadan önce bir uyumluluk matrisi oluşturun
Dereceyi, minimum/maksimum kalınlığı, panel genişliğini, kanal kesitini, kesit uzunluğunu ve dikiş/flanş çizimini listeleyin. Her makine kendi operasyonunu kapsamalıdır. Geniş bir ham parça hazırlama istasyonu, daha dar bir alt katlayıcıyı veya uyumsuz dikiş kapatıcıyı telafi edemez.
Örneğin, G-1.2×2000 2000 mm genişlik ve 0,4–1,2 mm kalınlık listelenirken, WS-1.5×2500 2500 mm ve 0,3–1,5 mm'yi listeler. SL-12 1000–1550 mm işleme uzunluğunu listeler. Bunlar farklı kısıtlamalardır ve ortak bir iş parçası incelemesi gerektirir.
Aşamalar arasındaki aktarımları kontrol edin
Ham parça hazırlığının ardından profil eklemeden önce boyutları ve çentik konumlarını kontrol edin. Kenar oluşturulduktan sonra katlamadan önce eşleşen geometriyi inceleyin. Katladıktan sonra dikişi kapatmadan önce hizalamayı ve kareyi kontrol edin. Yeniden çalışmanın erken bulunması, kusurlu işlenmemiş parçanın tüm güzergah boyunca taşınmasını önler.
takviye kaburgası şekillendirme, bağlantı bileşenleri ve takviye onaylı yapıya uygun olmalıdır. Bitmiş montaj üzerinde her türlü sızdırmazlık ve performans testini kabul edin; Makine denemesi tek başına kanal sistemini onaylamaz.
Tam sipariş çıktısını ölçün
Ayrı bobin değişiklikleri, boş işleme, transferler, profil değişiklikleri, katlama, montaj ve inceleme. Besleme hızını vardiya başına bitmiş kanallara göre tahmin etmek yerine boyutlar ve bağlantı parçaları içeren temsili bir sipariş karışımı kullanın.
Küçük değişken gruplar için mevcut ayrı istasyonlar yararlı olmaya devam edebilir. Tekrarlanan siparişler daha fazla entegrasyondan faydalanabilir, ancak hattın gerçek işlevleri kalan işçilik ve aşağı yöndeki darboğazla birlikte.
Koordineli bir tedarik ve kabul planı kullanın
- Malzemeyi, çizimleri ve boyut aralıklarını onaylayın.
- Her istasyonun ve gerekli aletlerin haritasını çıkarın.
- Düzendeki aktarımları, yüklemeyi ve hizmet erişimini inceleyin.
- Temsili kanalları ve bağlantı arayüzlerini eksiksiz hale getirin.
- Denetlenen çıktıyı ve kararlaştırılan nihai kaliteyi kaydedin.
WinYing Makineler, gerçek üretim ihtiyaçlarından yola çıkarak konfigürasyonları tartışabilir. Malzeme/boyut matrisini ve mevcut ekipmanı gönderin gözden geçirmek için tam çözüm. Her aşama için tedarik kapsamını, kurulumu, eğitimi ve belgeleri doğrulayın.
Sıkça Sorulan Sorular
Her atölyenin otomatik bir kanal hattına ihtiyacı var mı?
Üretim kurulumu çıktıya, iş karışımına, operatörlere ve mevcut alana bağlıdır. Ayrı makineler ve otomatik hatlar farklı atölye gereksinimlerini destekleyebilir.
Otomatik kanal hattı her işlemi tamamlıyor mu?
Dahil edilen işlemler modele göre değişir. Hattın boşlukları hazırlayıp hazırlamadığını, kenarları oluşturup oluşturmadığını veya kanalı katlayıp katlamadığını doğrulayın ve herhangi bir ayrı dikiş kapatma veya bitirme ekipmanı tanımlayın.
Gerekli olan tek takviye takviye kaburgası mu?
Panel takviye kaburgasıları olası bir özelliktir. Takviye düzenlemesinin tamamı kanal inşaatına ve proje gerekliliklerine uygun olmalıdır.
Bir üretim hattını planlamak için hangi bilgilere ihtiyaç vardır?
Malzeme ve kalınlığı, tipik kanal boyutlarını, dikiş ve flanş profillerini, beklenen çıktıyı, iş karışımını, güç standardını ve atölye düzenini sağlayın.
Giriş hızı, vardiya başına kanalların bitmiş olduğunu kanıtlayabilir mi?
Hayır. Temsili bir sipariş karışımı için malzeme değişiklikleri, transferler, profil çalışmaları, katlama, kapatma, montaj ve incelemeyi dahil edin.