
Proses Pengeluaran Saluran Segi Empat
Diterbitkan · Dikemas kini
Dari penyediaan helaian ke saluran siap: fahami operasi utama dan peralatan yang digunakan pada setiap peringkat.
Bina aliran kerja di sekeliling bahan, dimensi saluran, profil sambungan dan output pengeluaran yang diperlukan.
Sekilas Pandang Proses
- 01Sediakan helaian
- 02rusuk pengukuh & takuk
- 03Bentuk tepi
- 04Lipat kosong
- 05Tutup jahitan
- 06Selesai & periksa
Operasi biasa, bukannya urutan mesin tetap. Susunan dan penyepaduan bergantung pada pembinaan saluran, sistem sambungan dan konfigurasi barisan pengeluaran.
Pengeluaran Saluran Segi Empat: Langkah demi Langkah
Penyediaan helaian
Mulakan dari gegelung atau helaian potong. Sahkan bahan, ketebalan dan dimensi kosong; pengeluaran yang diberi makan gegelung juga memerlukan penyusuan dan perataan yang sesuai.
Teroka Talian Saluran Autorusuk pengukuh & torehan
Tambah rusuk pengukuh panel di tempat yang dinyatakan dan sediakan pelega sudut untuk susunan jahitan, bebibir dan lipatan yang dipilih.
Lihat Peralatan rusuk pengukuhPembentukan kunci & bebibir
Bentuk kunci membujur yang diperlukan dan profil sambungan melintang. Padankan komponen lukisan, perkakas dan mengawan sebenar.
Lihat Mesin Pembentuk KunciMelipat kosong
Lipat kosong yang disediakan ke dalam bentuk saluran yang diperlukan. Periksa kedudukan lipatan, penjajaran dan kelegaan di sekeliling tepi yang terbentuk.
Lihat Mesin LipatMenutup jahitan
Pasang tepi mengawan dan tutup jahitan membujur menggunakan peralatan yang serasi dengan profil dan bahan kepingan.
Lihat Peralatan Penutup JahitanPengukuhan & pemeriksaan
Lengkapkan komponen tetulang dan sambungan yang ditentukan, kemudian periksa dimensi, sambungan dan keperluan pengedap sebelum penghantaran.
Terokai Penyelesaian PengeluaranDua Sambungan untuk Dirancang
Jahitan membujur
Mencantumkan tepi kepingan di sepanjang bahagian saluran. Kunci Pittsburgh ialah satu profil biasa; membentuk kunci dan menutup jahitan yang dipasang adalah operasi berasingan.
Sambungan melintang
Menghubungkan hujung keratan saluran yang bersebelahan. TDF, TDC dan sistem bebibir lain memerlukan profil tertentu dan komponen sambungan yang sepadan.
Mesin Asingkan atau Talian Saluran Automatik?
| Apa yang hendak dibandingkan | Mesin berasingan | Talian saluran automatik |
|---|---|---|
| Aliran kerja | Alihkan helaian antara stesen pemprosesan individu | Gabungkan operasi yang dipilih dalam baris yang dikonfigurasikan |
| Penyediaan bahan | Potong helaian atau kosong gegelung yang disediakan secara berasingan | Pemberian dan pemprosesan gegelung, bergantung pada model |
| Perancangan peralatan | Padankan setiap mesin dengan proses dan profil yang diperlukan | Sahkan fungsi yang disertakan dan baki peralatan hiliran |
| Input pemilihan | Campuran kerja, pengendali, ruang yang tersedia dan keperluan output | Saiz kelompok, pengendalian gegelung, susun atur dan keperluan output |
Garis automatik boleh menyediakan tempat kosong atau menyepadukan operasi pembentukan tambahan. Sahkan skop sebenar sebelum merancang bengkel.
Periksa Saluran Selesai Sebelum Penghantaran
Dimensi & bentuk
Semak panjang, lebar, tinggi dan segi empat sama yang ditentukan, termasuk kedudukan lipatan dan sambungan.
Jahitan & sambungan
Periksa penutupan jahitan, kesesuaian profil dan sudut, cleat atau komponen sambungan lain yang diperlukan.
Pengukuhan & pengedap
Sahkan butiran tetulang dan pengedap yang dinyatakan. Lengkapkan sebarang ujian yang diperlukan oleh projek.
Senarai semak pilihan: Sediakan gred bahan, julat ketebalan kepingan, dimensi saluran, lukisan jahitan dan bebibir, output yang dijangka, standard kuasa dan ruang bengkel yang tersedia.
Terokai Peralatan Pengeluaran Saluran Segi Empat
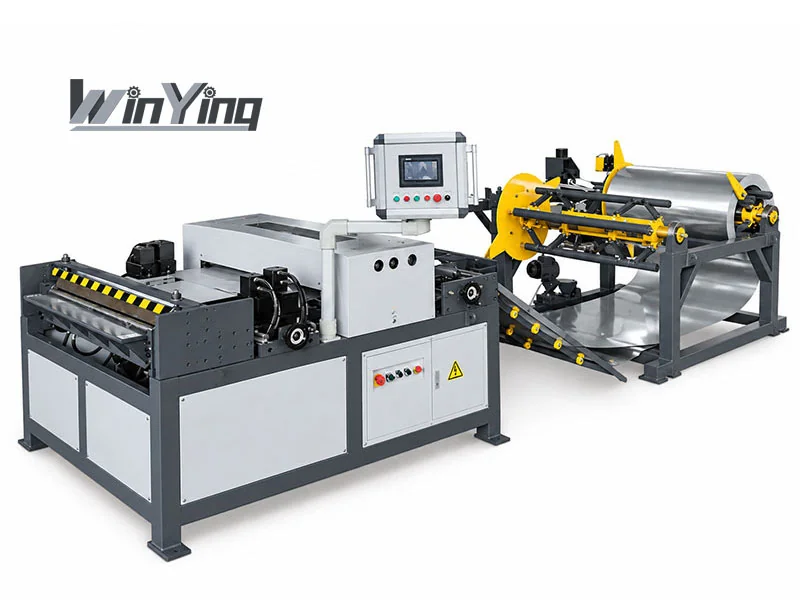
Garisan Saluran Auto
Terokai pemprosesan gegelung dan fungsi yang tersedia dalam setiap konfigurasi baris.
Lihat Garisan Saluran Auto →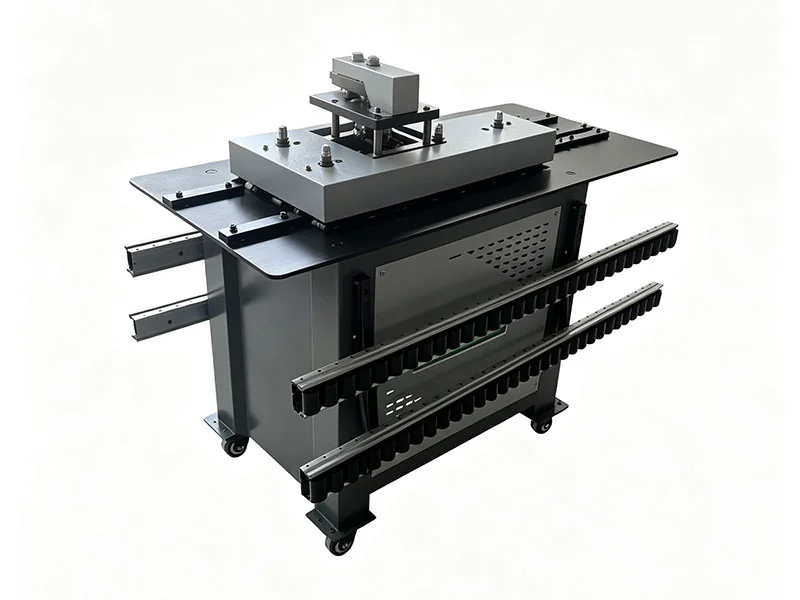
Mesin Pembentuk Sambungan Lipatan
Padankan konfigurasi penggelek dengan jahitan membujur dan profil lain yang diperlukan.
Lihat Mesin Pembentuk Kunci →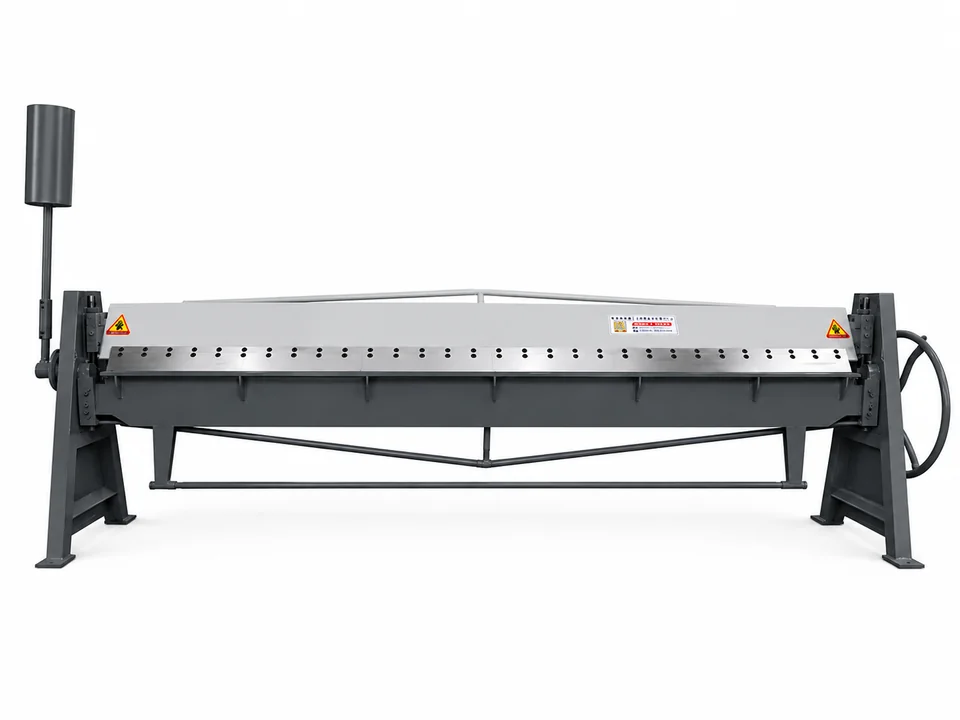
Mesin Lipat
Pilih peralatan lipat untuk lebar kerja, bahan dan keperluan pengeluaran anda.
Lihat Mesin Lipat →Bina matriks keserasian sebelum membeli stesen
Senaraikan gred, ketebalan minimum/maksimum, lebar panel, keratan rentas saluran, panjang bahagian dan lukisan jahitan/bebibir. Setiap mesin mesti meliputi operasinya sendiri. Stesen penyediaan kosong yang luas tidak boleh mengimbangi mesin pelipat plat hiliran yang lebih sempit atau jahitan yang tidak serasi lebih dekat.
Sebagai contoh, yang G-1.2×2000 menyenaraikan lebar 2000 mm dengan ketebalan 0.4–1.2 mm, manakala WS-1.5×2500 menyenaraikan 2500 mm dan 0.3–1.5 mm. The SL-12 menyenaraikan 1000–1550 mm panjang pemprosesan. Ini adalah kekangan yang berbeza dan memerlukan semakan bahan kerja biasa.
Kawal serahan antara peringkat
Selepas penyediaan kosong, semak dimensi dan kedudukan takuk sebelum menambah profil. Selepas membentuk tepi, periksa padanan geometri sebelum melipat. Selepas lipat, periksa penjajaran dan segi empat sama sebelum jahitan ditutup. Kerja semula ditemui awal mengelakkan membawa kosong yang rosak melalui keseluruhan laluan.
rusuk pengukuh, komponen sambungan dan tetulang mesti mengikut pembinaan yang diluluskan. Setuju sebarang ujian pengedap dan prestasi pada pemasangan siap; percubaan mesin sahaja tidak memperakui sistem saluran.
Ukur output pesanan lengkap
Perubahan gegelung berasingan, pemprosesan kosong, pemindahan, perubahan profil, lipatan, pemasangan dan pemeriksaan. Gunakan campuran pesanan yang mewakili dengan saiz dan kelengkapan daripada mengekstrapolasi kelajuan suapan ke saluran siap setiap syif.
Untuk kelompok pembolehubah kecil, stesen berasingan sedia ada mungkin kekal berguna. Pesanan berulang mungkin mendapat manfaat daripada lebih banyak penyepaduan, tetapi bandingkan fungsi sebenar talian dengan baki buruh dan kesesakan hiliran.
Gunakan pelan bekalan dan penerimaan yang diselaraskan
- Luluskan bahan, lukisan dan julat dimensi.
- Petakan setiap stesen dan alatan yang diperlukan.
- Semak pemindahan, pemuatan dan akses perkhidmatan dalam reka letak.
- Buat saluran perwakilan yang lengkap dan antara muka pemasangan.
- Catatkan keluaran yang diperiksa dan kualiti siap yang dipersetujui.
Jentera WinYing boleh membincangkan konfigurasi daripada keperluan pengeluaran sebenar. Hantar matriks bahan/saiz dan peralatan sedia ada untuk mengkaji semula penyelesaian penuh. Sahkan skop bekalan, pemasangan, latihan dan dokumentasi untuk setiap peringkat.
Soalan Lazim
Adakah setiap bengkel memerlukan talian saluran automatik?
Persediaan pengeluaran bergantung pada output, campuran kerja, operator dan ruang yang tersedia. Mesin berasingan dan talian automatik boleh menyokong keperluan bengkel yang berbeza.
Adakah saluran saluran automatik melengkapkan setiap operasi?
Operasi yang disertakan berbeza mengikut model. Sahkan sama ada garisan menyediakan tempat kosong, membentuk tepi atau lipatan saluran, dan kenal pasti sebarang peralatan penutup atau kemasan jahitan yang berasingan.
Adakah rusuk pengukuh satu-satunya tetulang yang diperlukan?
rusuk pengukuh panel adalah salah satu ciri yang mungkin. Susunan tetulang yang lengkap mesti mengikut pembinaan saluran dan keperluan projek.
Apakah maklumat yang diperlukan untuk merancang barisan pengeluaran?
Sediakan bahan dan ketebalan, dimensi saluran biasa, profil jahitan dan bebibir, output yang dijangka, campuran kerja, standard kuasa dan susun atur bengkel.
Bolehkah kelajuan hulu membuktikan saluran siap setiap syif?
Tidak. Sertakan perubahan material, pemindahan, kerja profil, lipatan, penutupan, pemasangan dan pemeriksaan untuk campuran pesanan perwakilan.