
Proses Produksi Saluran Udara Persegi
Diterbitkan · Diperbarui
Dari persiapan lembaran hingga saluran jadi: pahami operasi utama dan peralatan yang digunakan pada setiap tahap.
Bangun alur kerja seputar material, dimensi saluran, profil sambungan, dan hasil produksi yang diperlukan.
Sekilas Prosesnya
- 01Siapkan lembarannya
- 02rusuk penguat & takik
- 03Bentuk tepinya
- 04Lipat bagian yang blanko pelat
- 05Tutup jahitannya
- 06Selesai & periksa
Operasi yang khas, bukan urutan mesin yang tetap. Urutan dan integrasinya bergantung pada konstruksi saluran, sistem sambungan, dan konfigurasi jalur produksi.
Produksi Saluran Persegi Panjang: Langkah demi Langkah
Persiapan lembar
Mulai dari gulungan atau lembaran yang dipotong. Konfirmasikan material, ketebalan dan dimensi blanko pelat; produksi yang diberi makan koil juga membutuhkan pengumpanan material dan perataan yang sesuai.
Jelajahi Jalur Saluran Otomatisrusuk penguat & bentukan
Tambahkan rusuk penguat panel jika ditentukan dan siapkan relief sudut untuk jahitan, flensa, dan susunan lipatan yang dipilih.
Lihat Peralatan rusuk penguatKunci & pembentukan flensa
Bentuk profil kunci memanjang dan sambungan melintang yang diperlukan. Cocokkan dengan gambar, perkakas, dan komponen perkawinan yang sebenarnya.
Lihat Mesin Pembentuk KunciLipat bagian yang blanko pelat
Lipat blanko yang sudah disiapkan ke dalam bentuk saluran yang diperlukan. Periksa posisi lipatan, keselarasan dan jarak bebas di sekitar tepi yang terbentuk.
Lihat Mesin LipatMenutup jahitannya
Rakit tepi kawin dan tutup jahitan memanjang menggunakan peralatan yang kompatibel dengan bahan profil dan lembaran.
Lihat Peralatan Penutupan JahitanPenguatan & inspeksi
Selesaikan komponen tulangan dan sambungan yang ditentukan, kemudian periksa dimensi, sambungan, dan persyaratan penyegelan sebelum dikirim.
Jelajahi Solusi ProduksiDua Koneksi untuk Direncanakan
Jahitan memanjang
Bergabung dengan tepi lembaran di sepanjang bagian saluran. Kunci Pittsburgh adalah salah satu profil umum; membentuk kunci dan menutup jahitan rakitan adalah operasi terpisah.
Koneksi melintang
Menghubungkan ujung bagian saluran yang bersebelahan. TDF, TDC dan sistem flensa lainnya memerlukan profil tertentu dan komponen sambungan yang cocok.
Mesin Terpisah atau Saluran Saluran Otomatis?
| Apa yang harus dibandingkan | Mesin terpisah | Saluran saluran otomatis |
|---|---|---|
| Alur kerja | Pindahkan lembar antar stasiun pemrosesan individual | Gabungkan operasi yang dipilih dalam baris yang dikonfigurasi |
| Persiapan bahan | Potong lembaran atau blanko pelatkan koil yang disiapkan secara terpisah | Pengumpanan dan pemrosesan koil, tergantung pada modelnya |
| Perencanaan peralatan | Cocokkan setiap mesin dengan prosesnya dan profil yang diperlukan | Konfirmasikan fungsi yang disertakan dan peralatan hilir lainnya |
| Masukan seleksi | Campuran pekerjaan, operator, ruang yang tersedia dan kebutuhan keluaran | Ukuran batch, penanganan koil, tata letak, dan kebutuhan keluaran |
Jalur otomatis dapat menyiapkan blanko atau mengintegrasikan operasi pembentukan tambahan. Konfirmasikan cakupan sebenarnya sebelum merencanakan lokakarya.
Periksa Saluran Selesai Sebelum Pengiriman
Dimensi & bentuk
Periksa spesifikasi panjang, lebar, tinggi dan persegi, termasuk posisi lipatan dan sambungan.
Jahitan & sambungan
Periksa penutupan jahitan, kesesuaian profil dan sudut, gerigi, atau komponen sambungan lainnya yang diperlukan.
Penguatan & penyegelan
Konfirmasikan detail penguatan dan penyegelan yang ditentukan. Selesaikan semua pengujian yang diperlukan oleh proyek.
Daftar periksa seleksi: Menyediakan tingkat material, kisaran ketebalan lembaran, dimensi saluran, gambar jahitan dan flensa, keluaran yang diharapkan, standar daya, dan ruang bengkel yang tersedia.
Jelajahi Peralatan Produksi Saluran Persegi Panjang
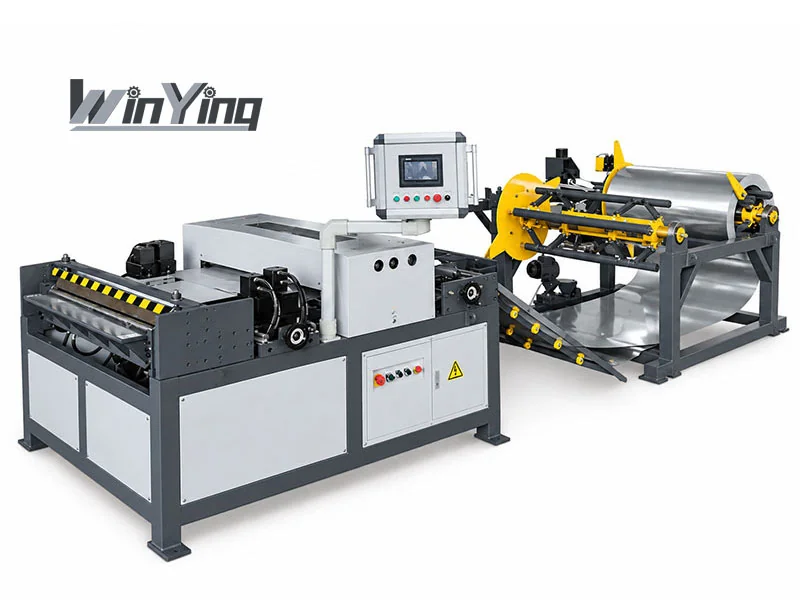
Jalur Saluran Otomatis
Jelajahi pemrosesan yang diumpankan koil dan fungsi yang tersedia di setiap konfigurasi lini.
Lihat Jalur Saluran Otomatis →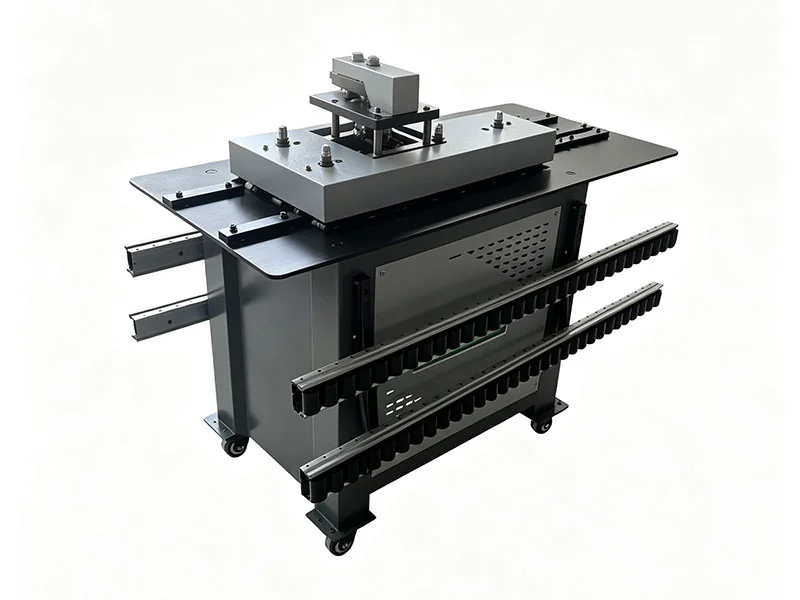
Mesin Pembentuk Sambungan Lipat
Cocokkan konfigurasi roller dengan jahitan memanjang dan profil lain yang diperlukan.
Lihat Mesin Pembentuk Kunci →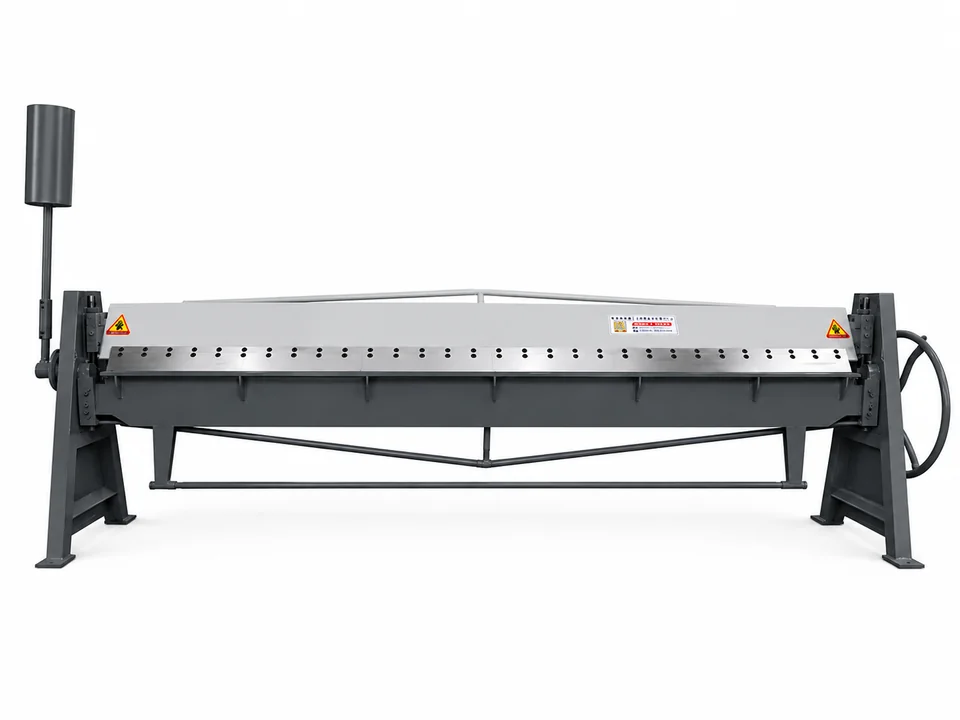
Mesin Lipat
Pilih peralatan lipat untuk lebar kerja, material, dan kebutuhan produksi Anda.
Lihat Mesin Lipat →Bangun matriks kompatibilitas sebelum membeli stasiun
Kelas daftar, ketebalan minimum/maksimum, lebar panel, penampang saluran, panjang bagian dan gambar jahitan/flensa. Setiap mesin harus mencakup operasinya sendiri. Stasiun persiapan blanko pelat yang lebar tidak dapat mengimbangi mesin pelipat pelat hilir yang lebih sempit atau penutup jahitan yang tidak kompatibel.
Misalnya, G-1.2×2000 mencantumkan lebar 2000 mm dengan ketebalan 0,4–1,2 mm, sedangkan WS-1.5×2500 daftar 2500 mm dan 0,3–1,5 mm. Itu SL-12 mencantumkan panjang pemrosesan 1000–1550 mm. Ini adalah batasan yang berbeda dan memerlukan tinjauan benda kerja secara umum.
Kontrol handoff antar tahap
Setelah persiapan blanko, periksa dimensi dan posisi takik sebelum menambahkan profil. Setelah pembentukan tepi, periksa geometri yang cocok sebelum melipat. Setelah melipat, periksa keselarasan dan kelurusannya sebelum menutup jahitan. Pengerjaan ulang yang ditemukan lebih awal menghindari pengangkutan blanko yang rusak di seluruh rute.
Pembuatan rusuk penguat, komponen sambungan dan tulangan harus mengikuti konstruksi yang disetujui. Setujui setiap penyegelan dan uji kinerja pada rakitan yang telah selesai; uji coba mesin saja tidak mensertifikasi sistem saluran.
Ukur keluaran pesanan lengkap
Perubahan koil terpisah, pemrosesan blanko, transfer, perubahan profil, pelipatan, perakitan dan inspeksi. Gunakan campuran pesanan yang representatif dengan ukuran dan kelengkapan daripada mengekstrapolasi kecepatan pengumpanan ke saluran jadi per shift.
Untuk batch variabel kecil, stasiun terpisah yang ada mungkin tetap berguna. Pesanan berulang mungkin mendapat manfaat dari lebih banyak integrasi, tetapi bandingkanlah fungsi garis yang sebenarnya dengan sisa tenaga kerja dan kemacetan di hilir.
Gunakan rencana pasokan dan penerimaan yang terkoordinasi
- Menyetujui material, gambar, dan rentang dimensi.
- Petakan setiap stasiun dan peralatan yang diperlukan.
- Tinjau transfer, pemuatan, dan akses layanan dalam tata letak.
- Buat saluran representatif lengkap dan antarmuka pemasangan.
- Catat keluaran yang diperiksa dan kualitas akhir yang disepakati.
WinYing Machinery dapat mendiskusikan konfigurasi dari kebutuhan produksi sebenarnya. Kirim matriks bahan/ukuran dan peralatan yang ada untuk meninjau solusi penuh. Konfirmasikan cakupan pasokan, instalasi, pelatihan, dan dokumentasi untuk setiap tahap.
Pertanyaan yang Sering Diajukan
Apakah setiap bengkel membutuhkan saluran saluran otomatis?
Pengaturan produksi bergantung pada output, campuran pekerjaan, operator, dan ruang yang tersedia. Mesin terpisah dan jalur otomatis dapat mendukung kebutuhan bengkel yang berbeda.
Apakah saluran saluran otomatis menyelesaikan setiap operasi?
Pengoperasian yang disertakan bervariasi menurut model. Konfirmasikan apakah garis tersebut menyiapkan blanko, membentuk tepi atau melipat saluran, dan mengidentifikasi peralatan penutup atau penyelesaian jahitan yang terpisah.
Apakah rusuk penguat merupakan satu-satunya penguatan yang dibutuhkan?
rusuk penguat panel adalah salah satu fitur yang memungkinkan. Penataan tulangan yang lengkap harus mengikuti konstruksi saluran dan persyaratan proyek.
Informasi apa yang diperlukan untuk merencanakan jalur produksi?
Menyediakan material dan ketebalan, dimensi saluran tipikal, profil jahitan dan flensa, keluaran yang diharapkan, campuran pekerjaan, standar daya, dan tata letak bengkel.
Bisakah kecepatan hulu membuktikan saluran selesai per shift?
Tidak. Termasuk perubahan material, pemindahan, pekerjaan profil, pelipatan, penutupan, perakitan dan inspeksi untuk campuran pesanan yang representatif.