
فرایند تولید کانال مستطیلی
منتشر شد · به روز شد
از آماده سازی ورق تا مجرای نهایی: عملیات اصلی و تجهیزات مورد استفاده در هر مرحله را درک کنید.
یک جریان کاری پیرامون مواد، ابعاد مجرا، پروفیل های اتصال و خروجی تولید مورد نیاز خود ایجاد کنید.
فرآیند در یک نگاه
- 01ورق را آماده کنید
- 02مهره و شکاف
- 03لبه ها را فرم دهید
- 04جای خالی را تا کنید
- 05درز را ببندید
- 06اتمام و بازرسی
عملیات معمولی، به جای یک توالی ماشین ثابت. سفارش و ادغام به ساخت کانال، سیستم اتصال و پیکربندی خط تولید بستگی دارد.
تولید کانال مستطیلی: مرحله به مرحله
آماده سازی ورق
از سیم پیچ یا ورق برش شروع کنید. مواد، ضخامت و ابعاد خالی را تأیید کنید. تولید کویل تغذیه شده نیز نیاز به تغذیه و تسطیح مناسب دارد.
خطوط داکت خودکار را کاوش کنیدمنجوق و بریدگی
مهره های پانل را در جایی که مشخص شده است اضافه کنید و برجستگی های گوشه ای را برای چینش درز، فلنج و تاشو انتخاب کنید.
مشاهده تجهیزات Beadingشکل دهی قفل و فلنج
قفل طولی و پروفیل های اتصال عرضی مورد نیاز را تشکیل دهید. طراحی، ابزار و اجزای جفت گیری واقعی را مطابقت دهید.
مشاهده ماشین های شکل دهی قفلتا کردن جای خالی
قسمت خالی آماده شده را به شکل مجرای مورد نیاز تا کنید. موقعیت چین، تراز و فاصله در اطراف لبه های تشکیل شده را بررسی کنید.
مشاهده ماشین های تاشوبستن درز
لبه های جفت را با استفاده از تجهیزات سازگار با پروفیل و مواد ورق جمع کنید و درز طولی را ببندید.
مشاهده تجهیزات بسته شدن درزتقویت و بازرسی
قطعات تقویتی و اتصال مشخص شده را تکمیل کنید، سپس ابعاد، اتصالات و الزامات آب بندی را قبل از ارسال بررسی کنید.
راه حل تولید را کاوش کنیددو اتصال به برنامه برای
درز طولی
لبه های ورق را در امتداد بخش مجرای متصل می کند. قفل پیتسبورگ یکی از مشخصات رایج است. تشکیل قفل و بستن درز مونتاژ شده عملیات جداگانه ای است.
اتصال عرضی
انتهای بخش مجرای مجاور را متصل می کند. TDF، TDC و سایر سیستم های فلنج به مشخصات مشخص شده و اجزای اتصال منطبق نیاز دارند.
ماشین های مجزا یا خط لوله اتوماتیک؟
| چه چیزی را مقایسه کنیم | ماشین آلات مجزا | خط کانال اتوماتیک |
|---|---|---|
| گردش کار | ورق را بین ایستگاه های پردازش جداگانه حرکت دهید | عملیات انتخاب شده را در یک خط پیکربندی شده ترکیب کنید |
| آماده سازی مواد | ورق یا روکش های کویل تهیه شده جداگانه را برش دهید | تغذیه و پردازش کویل بسته به مدل |
| برنامه ریزی تجهیزات | هر دستگاه را با فرآیند و پروفایل های مورد نیاز مطابقت دهید | عملکردهای شامل و تجهیزات پایین دست باقی مانده را تأیید کنید |
| ورودی های انتخاب | ترکیب شغل، اپراتورها، فضای موجود و نیازهای خروجی | اندازه دسته، جابجایی سیم پیچ، چیدمان و نیازهای خروجی |
یک خط خودکار ممکن است جاهای خالی را آماده کند یا عملیات شکل دهی اضافی را ادغام کند. قبل از برنامه ریزی کارگاه، دامنه واقعی آن را تأیید کنید.
قبل از ارسال، کانال تمام شده را بررسی کنید
ابعاد و شکل
طول، عرض، ارتفاع و مربع مشخص شده، از جمله موقعیت چینها و اتصالات را بررسی کنید.
درزها و اتصالات
بسته شدن درز، تناسب پروفیل و گوشه ها، گیره ها یا سایر اجزای اتصال مورد نیاز را بررسی کنید.
تقویت و آب بندی
جزئیات آرماتور و آب بندی مشخص شده را تأیید کنید. هر آزمایش مورد نیاز پروژه را تکمیل کنید.
چک لیست انتخاب: درجه مواد، محدوده ضخامت ورق، ابعاد مجرا، نقشه های درز و فلنج، خروجی مورد انتظار، استاندارد قدرت و فضای کارگاهی موجود را ارائه دهید.
تجهیزات تولید مجرای مستطیلی را کاوش کنید
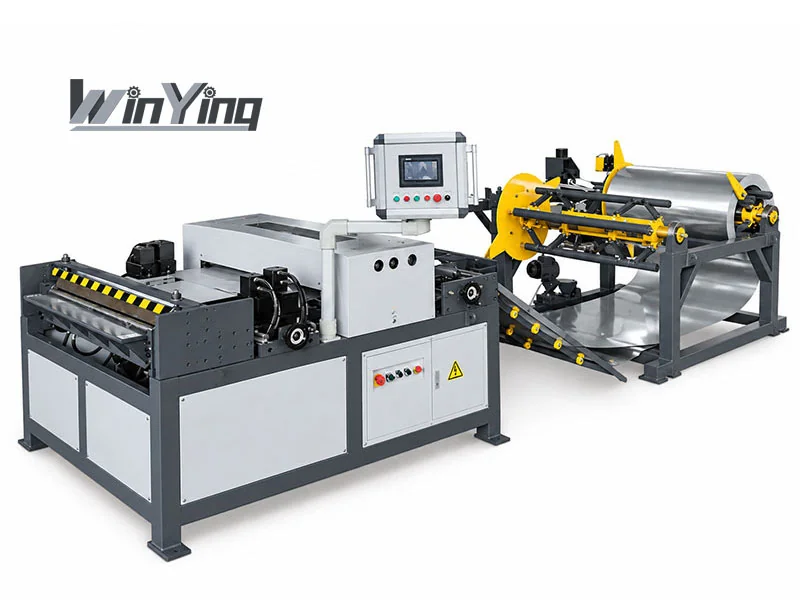
خطوط کانال خودکار
پردازش کویل تغذیه و عملکردهای موجود در پیکربندی هر خط را کاوش کنید.
مشاهده خطوط کانال خودکار →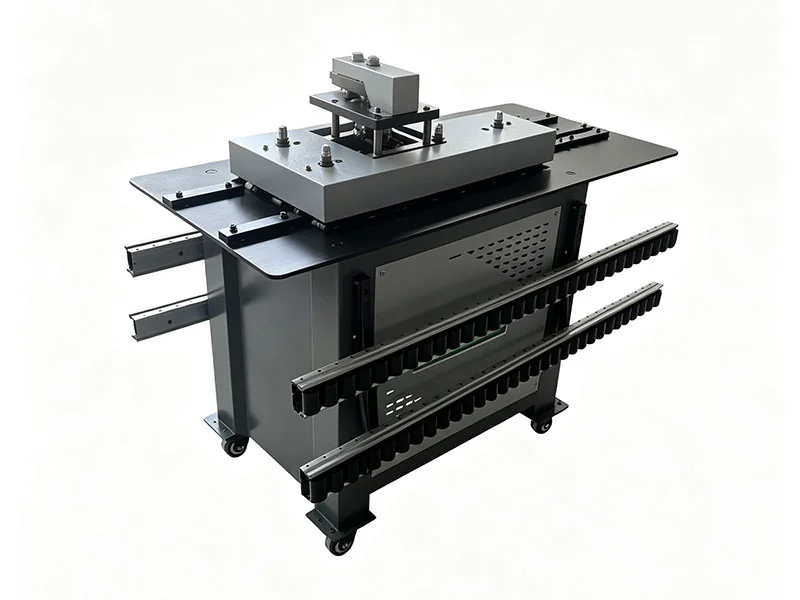
دستگاههای فرمدهی اتصال قفلشونده
پیکربندی غلتک را با درز طولی و سایر پروفیل های مورد نیاز مطابقت دهید.
مشاهده ماشین های شکل دهی قفل →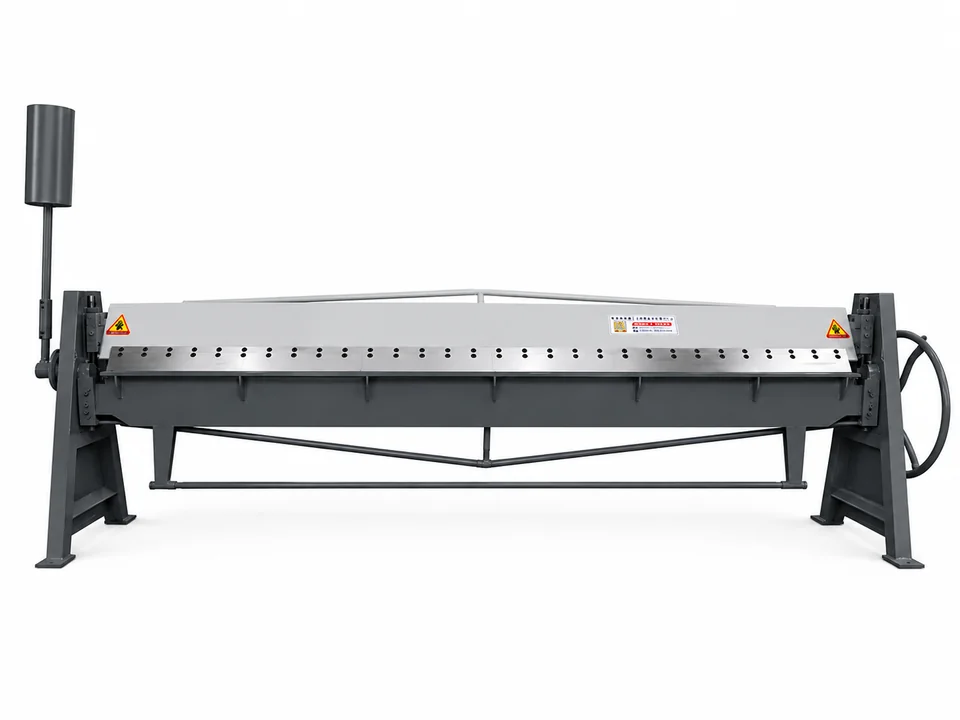
ماشین های تاشو
تجهیزات تاشو را برای عرض کار، مواد و نیازهای تولید خود انتخاب کنید.
مشاهده ماشین های تاشو →قبل از خرید ایستگاه، یک ماتریس سازگاری بسازید
درجه فهرست، حداقل/حداکثر ضخامت، عرض پانل، مقطع مجرا، طول مقطع و ترسیم درز/فلنج. هر دستگاه باید عملکرد خود را پوشش دهد. یک ایستگاه آماده سازی خالی پهن نمی تواند دستگاه تا کردن ورق پایین دست باریکتر یا درز ناسازگار را جبران کند.
به عنوان مثال، G-1.2×2000 عرض 2000 میلی متر با ضخامت 0.4-1.2 میلی متر را فهرست می کند، در حالی که WS-1.5×2500 2500 میلی متر و 0.3-1.5 میلی متر را فهرست می کند. را SL-12 طول پردازش 1000-1550 میلی متر را فهرست می کند. اینها محدودیت های متفاوتی هستند و نیاز به بررسی مشترک قطعه کار دارند.
کنترل انتقال بین مراحل
پس از آماده سازی خالی، ابعاد و موقعیت بریدگی را قبل از افزودن پروفیل بررسی کنید. پس از شکل گیری لبه، هندسه منطبق را قبل از تا زدن بررسی کنید. پس از تا کردن، تراز و مربع بودن را قبل از بسته شدن درز بررسی کنید. دوباره کاری که در اوایل کشف شد، از حمل یک جای خالی معیوب در کل مسیر جلوگیری می کند.
مهره ها، اجزای اتصال و آرماتورها باید از ساخت و ساز تایید شده پیروی کنند. موافقت با هر گونه تست آب بندی و عملکرد در مونتاژ تمام شده؛ آزمایش ماشینی به تنهایی سیستم کانال را تایید نمی کند.
خروجی سفارش کامل را اندازه گیری کنید
تغییرات کویل جداگانه، پردازش خالی، انتقال، تغییرات پروفیل، تاشو، مونتاژ و بازرسی. به جای برون یابی سرعت تغذیه به کانال های نهایی در هر شیفت، از ترکیب سفارش نماینده با اندازه ها و اتصالات استفاده کنید.
برای دسته های متغیر کوچک، ایستگاه های جداگانه موجود ممکن است مفید باقی بمانند. سفارشات مکرر ممکن است از یکپارچگی بیشتر بهره مند شوند، اما آن ها را مقایسه کنید توابع واقعی خط با نیروی کار باقی مانده و تنگنای پایین دست.
از یک طرح هماهنگی عرضه و پذیرش استفاده کنید
- مواد، نقشه ها و محدوده ابعادی را تأیید کنید.
- نقشه هر ایستگاه و ابزار مورد نیاز.
- نقل و انتقالات، بارگیری و دسترسی به خدمات را در طرح بندی مرور کنید.
- کانال های نماینده کامل و رابط های اتصال ایجاد کنید.
- خروجی بازرسی شده و کیفیت نهایی مورد توافق را ثبت کنید.
ماشینآلات WinYing میتوانند تنظیمات مربوط به نیازهای تولید واقعی را مورد بحث قرار دهند. ماتریس مواد/اندازه و تجهیزات موجود را ارسال کنید برای بررسی راه حل کامل. محدوده عرضه، نصب، آموزش و مستندات را برای هر مرحله تأیید کنید.
سوالات متداول
آیا هر کارگاهی به کانال کشی اتوماتیک نیاز دارد؟
تنظیم تولید به خروجی، ترکیب کار، اپراتورها و فضای موجود بستگی دارد. ماشین آلات جداگانه و خطوط اتوماتیک می توانند نیازهای مختلف کارگاه را پشتیبانی کنند.
آیا یک خط لوله اتوماتیک تمام عملیات را تکمیل می کند؟
عملیات ارائه شده بر اساس مدل متفاوت است. اطمینان حاصل کنید که آیا خط خطوط خالی را آماده می کند، لبه ها را تشکیل می دهد یا مجرا را تا می کند، و هر گونه تجهیزات بسته شدن یا تکمیل درز جداگانه را شناسایی کنید.
آیا مهره زدن تنها تقویت کننده مورد نیاز است؟
دانه های پانل یکی از ویژگی های ممکن است. آرایش کامل تقویت کننده باید از الزامات ساخت کانال و پروژه پیروی کند.
چه اطلاعاتی برای برنامه ریزی خط تولید مورد نیاز است؟
مواد و ضخامت، ابعاد مجرای معمولی، پروفیل های درز و فلنج، خروجی مورد انتظار، ترکیب کار، استاندارد قدرت و طرح کارگاه را ارائه دهید.
آیا سرعت بالادست می تواند کانال های تمام شده را در هر شیفت ثابت کند؟
خیر. شامل تغییرات مواد، انتقال، کار پروفیل، تاشو، بسته شدن، مونتاژ و بازرسی برای ترکیب سفارش نماینده باشد.