
תהליך ייצור תעלות מלבניות
פורסם · מעודכן
מהכנת היריעות ועד לתעלה המוגמרת: הבן את הפעולות העיקריות ואת הציוד המשמש בכל שלב.
בנה זרימת עבודה סביב החומר שלך, מידות תעלות, פרופילי חיבור ותפוקת ייצור נדרשת.
התהליך במבט חטוף
- 01הכן את הגיליון
- 02חרוז וחריץ
- 03יוצרים את הקצוות
- 04קפל את הריק
- 05סגור את התפר
- 06סיים ובדוק
פעולות אופייניות, ולא רצף מכונה קבוע. ההזמנה והשילוב תלויים בבניית התעלה, מערכת החיבור ותצורת קו הייצור.
ייצור תעלות מלבניות: צעד אחר צעד
הכנת גיליון
התחל מסליל או גיליון חתוך. אשר את החומר, העובי והממדים הריקים; ייצור המוזן בסליל דורש גם הזנת חומר ופילוס מתאימים.
חקור קווי תעלת אוטומטייםצלעות חיזוק וחריצים
הוסף חרוזי פאנל היכן שצוין והכן תבליטים פינתיים עבור התפר, האוגן והקיפול הנבחרים.
הצג ציוד צלעות חיזוקחיבור נעילה ויצירת אוגן
צור את החיבור נעילה האורך ופרופילי החיבור הרוחביים הנדרשים. התאם את רכיבי הציור, הכלים וההזדווגות בפועל.
צפה במכונות לעיצוב חיבורי נעילהקיפול הריק
קפלו את הריק המוכן לצורת הצינור הנדרשת. בדוק את מיקומי הקיפול, היישור והמרווח סביב הקצוות שנוצרו.
צפה במכונות מתקפלותסגירת התפר
הרכיבו את קצוות ההזדווגות וסגרו את התפר האורכי באמצעות ציוד התואם לפרופיל ולחומר היריעות.
צפה בציוד לסגירת תפרחיזוק ובדיקה
השלם את רכיבי החיזוק והחיבור שצוינו, ולאחר מכן בדוק מידות, חיבורים ודרישות איטום לפני המשלוח.
חקור את פתרון הייצורשני חיבורים לתכנן עבורם
תפר אורכי
מחבר את קצוות היריעות לאורך קטע הצינור. חיבור נעילה פיטסבורג הוא פרופיל נפוץ אחד; יצירת החיבור נעילה וסגירת התפר המורכב הן פעולות נפרדות.
חיבור רוחבי
מחבר קצוות קטע צינור סמוכים. TDF, TDC ומערכות אוגן אחרות דורשות את הפרופיל שצוין ורכיבי חיבור תואמים.
מכונות נפרדות או קו צינור אוטומטי?
| מה להשוות | מכונות נפרדות | קו צינור אוטומטי |
|---|---|---|
| זרימת עבודה | העבר את הגיליון בין תחנות עיבוד בודדות | שלב פעולות נבחרות בשורה מוגדרת |
| הכנת חומר | גיליון חתוך או חלקי סליל מוכנים בנפרד | הזנה ועיבוד סליל, בהתאם לדגם |
| תכנון ציוד | התאם כל מכונה לתהליך שלה ולפרופילים הנדרשים | אשר את הפונקציות הנכללות ואת הציוד הנותר במורד הזרם |
| כניסות בחירה | תמהיל עבודה, מפעילים, שטח פנוי וצרכי תפוקה | גדלי אצווה, טיפול בסליל, פריסה וצרכי פלט |
קו אוטומטי עשוי להכין ריקים או לשלב פעולות גיבוש נוספות. אשר את היקפה בפועל לפני תכנון הסדנה.
בדוק את הצינור המוגמר לפני המשלוח
מידות וצורה
בדוק את האורך, הרוחב, הגובה והריבוע שצוינו, כולל מיקום הקפלים והחיבורים.
תפרים וחיבורים
בדוק את סגירת התפר, את התאמת הפרופיל ואת הפינות הנדרשות, שקעים או רכיבי חיבור אחרים.
חיזוק ואיטום
אשר את פרטי החיזוק והאטימה שצוינו. השלם כל בדיקה הנדרשת על ידי הפרויקט.
רשימת בדיקה לבחירה: ספק דרגת חומר, טווח עובי יריעה, מידות תעלות, שרטוטי תפר ואוגן, תפוקה צפויה, תקן הספק ושטח סדנא פנוי.
חקור ציוד לייצור תעלות מלבניות
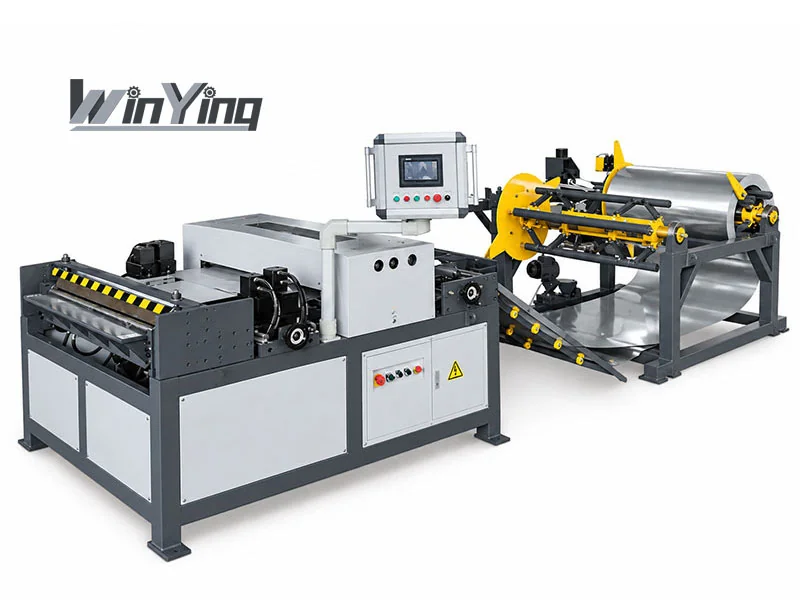
קווי צינור אוטומטי
חקור את העיבוד המוזן בסליל ואת הפונקציות הזמינות בכל תצורת קו.
הצג קווי צינור אוטומטיים →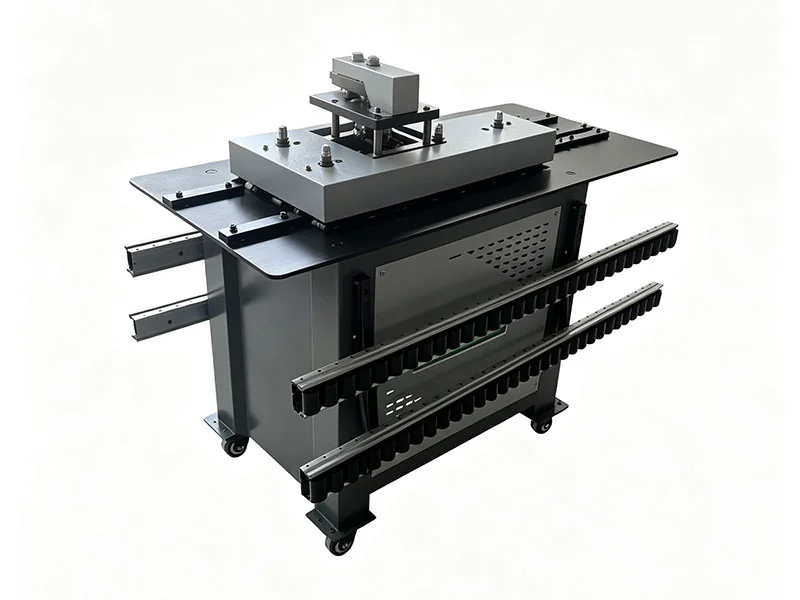
מכונות לעיצוב חיבורי קיפול
התאם את תצורת הגליל לתפר האורך ולפרופילים נדרשים אחרים.
הצג מכונות לעיצוב חיבורי נעילה →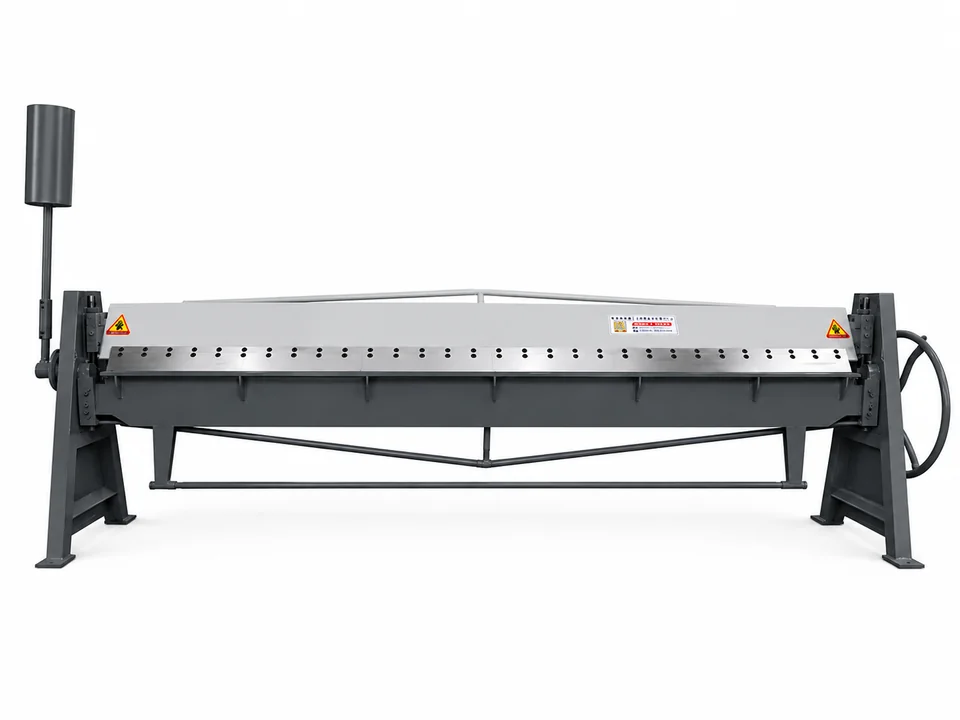
בנו מטריצת תאימות לפני קניית תחנות
דרגת רשימה, עובי מינימלי/מקסימלי, רוחב לוח, חתך תעלה, אורך חתך ושרטוט תפר/אוגן. כל מכונה חייבת לכסות את הפעולה שלה. תחנת הכנה רחבה של ריקים לא יכולה לפצות על מכונת קיפול פח צרה יותר במורד הזרם או קרוב יותר לתפר לא תואם.
לדוגמה, ה G-1.2×2000 מפרט 2000 מ"מ רוחב עם 0.4-1.2 מ"מ עובי, בעוד ה WS-1.5×2500 מפרט 2500 מ"מ ו-0.3-1.5 מ"מ. ה SL-12 מפרט אורך עיבוד של 1000-1550 מ"מ. אלו אילוצים שונים ודורשים סקירה משותפת של חלקי העבודה.
שליטה בהעברת ההעברות בין השלבים
לאחר הכנה ריק, בדוק מידות ומיקומי חריצים לפני הוספת פרופילים. לאחר יצירת הקצה, בדוק את הגיאומטריה התואמת לפני הקיפול. לאחר הקיפול, בדוק את היישור והריבוע לפני סגירת התפר. עבודה מחדש שנמצאה מוקדם מונעת נשיאת ריק פגום לאורך כל המסלול.
צלעות חיזוק, רכיבי חיבור וחיזוק חייבים לעקוב אחר בנייה מאושרת. הסכים לכל בדיקת איטום וביצועים על המכלול המוגמר; ניסוי מכונה לבדו אינו מאשר את מערכת התעלות.
מדוד פלט בהזמנה מלאה
שינויי סליל נפרדים, עיבוד ריקים, העברות, שינויי פרופיל, קיפול, הרכבה ובדיקה. השתמש בתערובת הזמנה מייצגת עם גדלים ואביזרים במקום להקציף מהירות הזנה לתעלות מוגמרות בכל משמרת.
עבור קבוצות משתנות קטנות, תחנות נפרדות קיימות עשויות להישאר שימושיות. הזמנות חוזרות עשויות להפיק תועלת משילוב רב יותר, אך השוו את הפונקציות בפועל של הקו עם העבודה שנותרה וצוואר הבקבוק במורד הזרם.
השתמש בתוכנית אספקה וקבלה מתואמת
- אישור חומר, שרטוטים וטווחי מידות.
- מפה כל תחנה וכלי עבודה נדרשים.
- סקור העברות, טעינה וגישה לשירות בפריסה.
- צור תעלות ייצוגיות וממשקי התאמה שלמים.
- רשום פלט שנבדק ואת האיכות המוגמרת המוסכמת.
מכונות WinYing יכולות לדון בתצורות מצרכי הייצור בפועל. שלח את מטריצת החומר/גודל והציוד הקיים לסקור את פתרון מלא. אשר את היקף האספקה, התקנה, הדרכה ותיעוד לכל שלב.
שאלות נפוצות
האם כל סדנה צריכה קו צינור אוטומטי?
הגדרת הייצור תלויה בתפוקה, תמהיל עבודה, מפעילים ושטח פנוי. מכונות נפרדות וקווים אוטומטיים יכולים לתמוך בדרישות סדנאות שונות.
האם קו צינור אוטומטי משלים כל פעולה?
הפעולות הכלולות משתנות בהתאם לדגם. ודא אם הקו מכין ריקים, יוצר קצוות או מקפל את הצינור, וזיהוי כל ציוד נפרד לסגירת תפרים או גימור.
האם צלעות חיזוק הם החיזוק היחיד הדרוש?
חרוזי פאנל הם תכונה אפשרית אחת. סידור החיזוק השלם חייב להיות בהתאם לדרישות בניית התעלה והפרויקט.
איזה מידע דרוש לתכנון קו ייצור?
ספק חומר ועובי, מידות תעלות אופייניות, פרופילי תפר ועם אוגן, תפוקה צפויה, תמהיל עבודה, תקן כוח ופריסה של בית מלאכה.
האם מהירות במעלה הזרם יכולה להוכיח תעלות גמורות למשמרת?
מס' כלול שינויים חומריים, העברות, עבודות פרופיל, קיפול, סגירה, הרכבה ובדיקה לתמהיל הזמנה מייצג.