
Mesin Penekuk Pipa NC dan CNC
Diterbitkan · Diperbarui
Tanyakan gerakan mana yang dikontrol mesin dan gerakan mana yang dilakukan operator. Kemudian uji seluruh bagiannya: label kontrol tidak menghilangkan kendala perkakas, penjepitan, atau benturan.
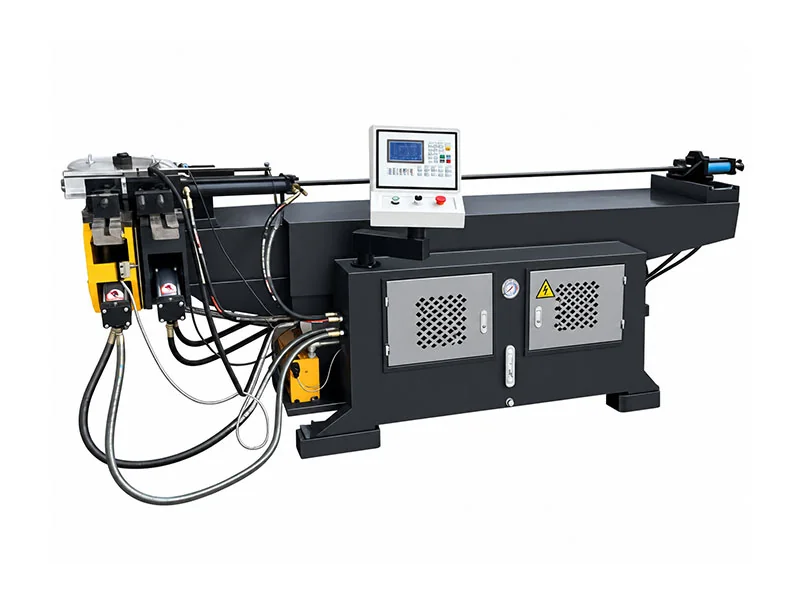
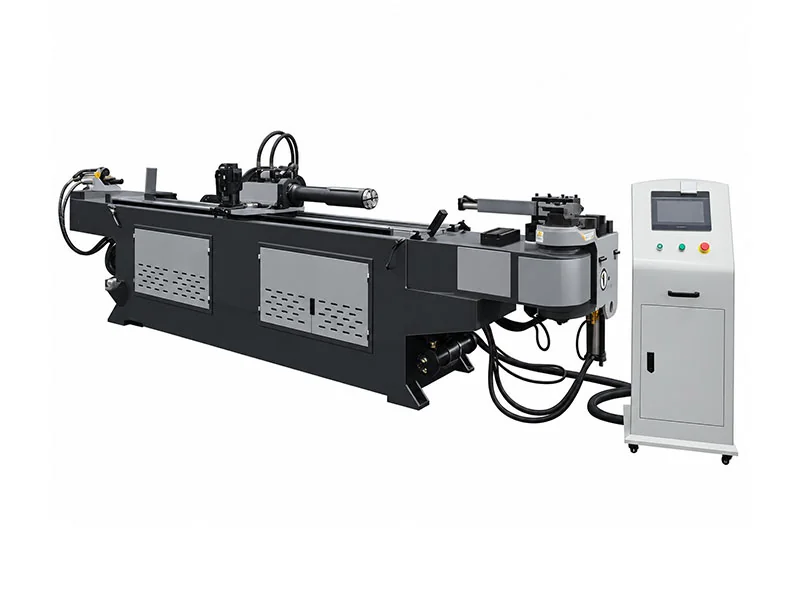
Tiga gerakan mendefinisikan diskusi otomasi
Membengkokkan
Atur dan jalankan sudut lentur yang diperlukan.
Berbelok
Arahkan tabung di antara tikungan pada bidang yang berbeda.
Memberi makan
Temukan tikungan berikutnya di sepanjang tabung yang sudah disiapkan.
Pada konfigurasi NC, pengaturan tekukan yang dipilih dapat diprogram sementara pemosisian atau rotasi tetap bergantung pada operator. Tanyakan gerakan mana yang dikontrol pada mesin yang ditawarkan secara tepat. Beberapa tikungan yang disimpan tidak dengan sendirinya membuktikan pengumpanan dan putaran servo.
Itu Referensi DW CNC menjelaskan pembengkokan terprogram dengan putaran dan pengumpanan yang dikontrol servo, menggunakan mode entri data X/Y/Z atau Y/B/C. Konfirmasikan sumbu sebenarnya, urutan penjepitan, dan pengaturan umpan langsung/tidak langsung. Bongkar muat dan penyetelan masih memerlukan keterlibatan operator.
Kedua alur kerja tersebut menempatkan tanggung jawab di tempat yang berbeda
NC: verifikasi pergerakan yang bergantung pada operator
Buat daftar setiap tikungan, posisi, dan rotasi yang diperlukan. Tanyakan mana yang terprogram dan mana yang bergantung pada penanganan operator, alat pengukur atau referensi. Jumlah tikungan yang disimpan tidak dengan sendirinya membuktikan pengumpanan atau putaran servo.
Untuk tikungan sederhana yang berulang, evaluasi upaya pengaturan, pengukuran, dan inspeksi dengan operator yang dituju. Proposal NC tetap harus menghasilkan bagian yang diterima secara lengkap.
CNC: verifikasi urutan yang diprogram
Referensi DW CNC menjelaskan pembubutan dan pengumpanan yang dikontrol servo dengan mode entri data koordinat atau benda kerja. Konfirmasikan sumbu yang dikontrol sebenarnya, penjepitan, dan pengumpanan langsung/tidak langsung.
Tikungan/putar/umpan otomatis tidak berarti bongkar muat otomatis. Pengaturan multi-radius dan fungsi tambahan memerlukan konfirmasi terpisah.
Baris yang sebanding dapat berisi berbagai jenis dimensi
| Barang | Referensi DW38NC | Referensi DW-38CNC |
|---|---|---|
| Kemampuan maksimal | Φ38×2 | Φ38×2 |
| Radius maksimum | R190 | R180 |
| Tikungan maksimal | 190° | 190° |
| Entri panjang | Jarak mandrel efektif 1600 mm | Panjang pengumpanan 2200 mm |
| Tinjauan kontrol | Konfirmasikan posisi/pemutar operator | Pembalikan dan pengumpanan material servo dijelaskan |
| Penerimaan kualitas | Pengukuran bagian selesai | Pengukuran bagian selesai |
Gulir tabel perbandingan secara horizontal untuk melihat setiap kolom.
Pola dua bagian membuat pilihan kontrol lebih jelas
Ulangi tikungan di satu bidang
Rute NC mungkin praktis jika operator dapat memposisikan secara konsisten dan gambar lengkapnya sesuai dengan peralatan. Peragakan pengaturan, pemuatan, dan inspeksi yang berulang—tidak hanya pada satu tikungan.
Kompleksitas program saja tidak menentukan pembelian. Hitung suku cadang yang diterima dan pengaturan penanganan sebenarnya.
Beberapa tikungan dengan rotasi berulang
Pengumpanan dan putaran terprogram dapat membantu pengulangan bagian rangka atau perutean. Peragakan pembuatan/penarikan kembali program, lintasan lurus terpendek dan orientasi akhir setelah semua tikungan.
Tinjau bagian yang berkembang untuk mengetahui adanya tabrakan. Tikungan pertama yang berhasil bukanlah bukti bahwa mesin dapat menjalankan urutan penuh.
Pertanyaan-pertanyaan mengenai perkakas yang sama juga berlaku pada tingkat kontrol mana pun
Pastikan cetakan tikungan, klem, penyangga tekanan, dan pengaturan mandrel/wiper untuk kemiringan, OD, dinding, dan radius sebenarnya. Tanyakan perkakas apa yang disediakan dan berapa ukuran/jari-jari yang tercakup. Baris diameter-kapasitas tidak menentukan setiap aplikasi dinding tipis atau radius sempit.
Baca radius/panduan dinding dan kirimkan seluruh urutan tikungan, bukan sketsa siku yang terisolasi.
| Masukan | Mengapa itu penting | Konfirmasikan dalam lingkup pasokan |
|---|---|---|
| Kelas tabung, OD dan dinding | Kapasitas dan pembentukan perilaku | Peringkat khusus aplikasi |
| Urutan radius dan tikungan | Die dan pergantian konfigurasi | Termasuk ukuran/jari-jari |
| Jalan lurus pendek | Akses penjepit dan umpan | Pengaturan holding yang layak |
| Dinding tipis / geometri ketat | Dukungan dan deformasi | Persyaratan mandrel/wiper |
| Amplop yang sudah jadi | Jarak bebas rangka dan alat | Uji coba bagian lengkap |
Gulir tabel perbandingan secara horizontal untuk melihat setiap kolom.
Terima batch yang sudah selesai, bukan spesifikasi pengontrol
- 01Setujui gambar
Setujui kriteria material, geometri, dan inspeksi.
- 02Atur alat
Konfirmasikan perkakas dan dukungan yang disertakan.
- 03Tunjukkan kendali
Tampilkan pemosisian atau umpan/putaran terprogram.
- 04Bagian lengkap
Periksa semua tikungan, rotasi, dan jarak bebas.
- 05Periksa kumpulan
Ukur geometri yang sudah jadi dan keluaran yang diterima.
Angka presisi gerak bukan merupakan toleransi bagian akhir yang otomatis. Variasi material, perkakas, dukungan dan penyesuaian masih mempengaruhi hasil. Pengaturan waktu, pemuatan, pembubutan/pengumpanan dan pembongkaran serta pembengkokan.
Bandingkan NC dan CNC pada kelompok komponen Anda yang sebenarnya
WinYing Machinery meninjau gambar dan batch berulang sebelum membahas otomatisasi. Mintalah daftar sumbu dan cakupan alat yang lengkap sehingga kontrol ekstra dapat menyelesaikan kebutuhan produksi yang sebenarnya.
Diskusikan aplikasi ini →- 01Gambar penuh, kelas, OD dan dinding
- 02Jari-jari, garis lurus, sudut dan rotasi
- 03Kelompok komponen, ukuran batch, dan penggunaan kembali program
- 04Perkakas, penanganan dan toleransi selesai
Pertanyaan yang Sering Diajukan
Apakah NC berarti pembengkokan manual?
Tidak. NC dapat mengontrol pengaturan pembengkokan; mengkonfirmasi gerakan mana yang tetap bergantung pada operator.
Apakah CNC berarti pemuatan otomatis?
Belum tentu. Ruang lingkup bongkar/muat harus dikonfirmasi secara terpisah.
Bisakah radius maksimum digunakan sebagai radius minimum?
Tidak. Radius layak minimum bergantung pada perkakas, material, dan geometri.
Apakah angka presisi gerak menjamin hasil akhir?
Perkakas, bahan dan proses mempengaruhi geometri akhir; menyetujui uji coba sebagian.
Kapan CNC bermanfaat?
Evaluasi suku cadang multi-tekuk berulang, persyaratan pengumpanan/rotasi, dan penghematan pengaturan dengan campuran batch sebenarnya.