
انتخاب خط خودکار کانال هوا
منتشر شد · به روز شد
پیکربندی پیرامون کانالی که میسازید، فرآیندهای مورد نیاز و خروجی مورد نیاز کارگاه خود را انتخاب کنید.
ظرفیت مواد، پروفایل های اتصال، عملکردهای خودکار و طرح کارخانه را قبل از نهایی کردن خط مقایسه کنید.
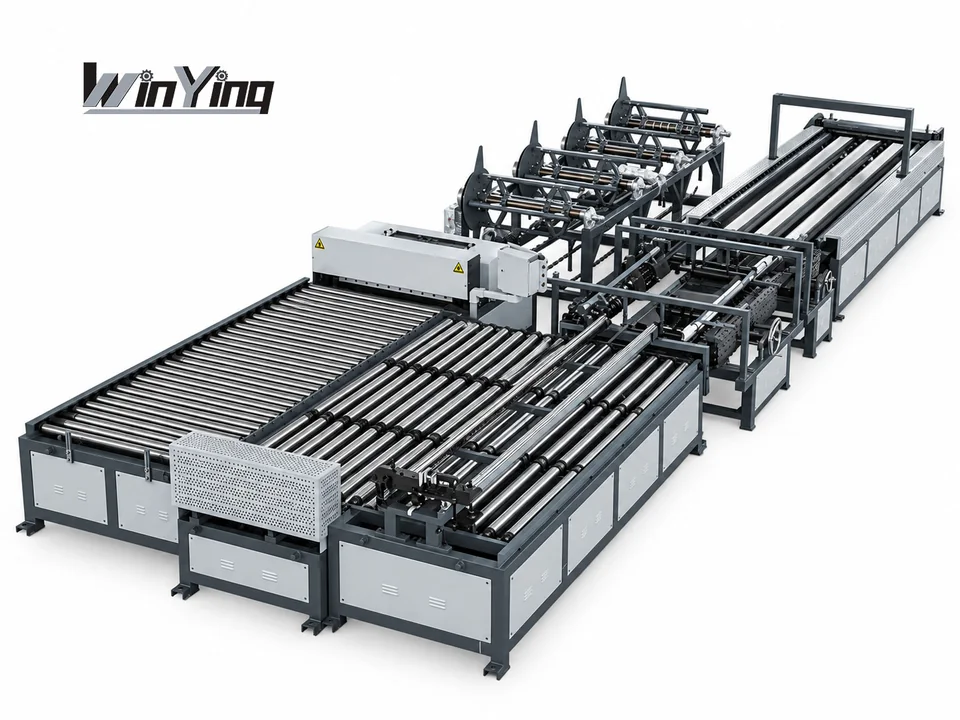
شش چک قبل از انتخاب
مجرای تمام شده را تعریف کنید
ابعاد مجرای معمولی و حداکثر، درجه مواد و محدوده ضخامت کامل را مشخص کنید.
بررسی کنید: عرض کار و ظرفیت مواد را تأیید کنید.
پروفایل های اتصال را مطابقت دهید
نقشه های درز طولی و فلنج عرضی، از جمله هرگونه TDF، TDC یا سایر الزامات اتصال را ارائه دهید.
بررسی کنید: مجموعه غلتک ها و اجزای اتصال دقیق را تأیید کنید.
انتخاب کنید چه چیزی خودکار شود
تغذیه نقشه، تسطیح، مهرهزنی، بریدگی، برش، شکلدهی لبه و تا کردن در برابر پیکربندی خط پیشنهادی.
بررسی کنید: شناسایی کنید که کدام عملیات در ماشین های جداگانه باقی می ماند.
برنامه ریزی خروجی واقع بینانه
ترکیب کار، اندازه دسته، شیفت ها و خروجی هدف خود را شرح دهید. شامل تغییرات کویل، جابجایی و بسته شدن درز پایین دست.
بررسی کنید: به جای سرعت تغذیه به تنهایی، گردش کار کامل را ارزیابی کنید.
نیازهای کویل و کارگاه را بررسی کنید
عرض سیم پیچ، وزن و اندازه سوراخ، روش بارگیری، منطقه نصب و جریان مواد را تأیید کنید.
بررسی کنید: دسترسی به سرویس و فاصله بارگیری را در طرح بندی لحاظ کنید.
نصب و پشتیبانی را تایید کنید
منبع تغذیه، هرگونه نیاز هوای فشرده، راه اندازی، آموزش اپراتور، قطعات یدکی و مستندات را بررسی کنید.
بررسی کنید: با بررسی محدوده عرضه و پذیرش موافقت کنید.
پیکربندی ها را بر اساس کاری که انجام می دهند مقایسه کنید
| گروه فرآیند | آنچه در پیشنهاد قیمت تایید شود | چه چیزی برای پایین دست برنامه ریزی کنیم |
|---|---|---|
| آماده سازی کویل | ایستگاه های کویل، ظرفیت بارگیری، تغذیه و تسطیح | ذخیره سازی کویل، روش بلند کردن و فضای تعویض |
| پردازش خالی | منجوق، الگوهای بریدگی، برش و هر گزینه پانچ | جابجایی خالی و هرگونه عملیات خارج از محدوده خط |
| شکل گیری لبه | مشخصات قفل و فلنج، ابزار و مواد پشتیبانی شده مشخص شده است | ماشینهای قفل یا فلنج جداگانه که در آن گنجانده نشده است |
| تاشو | شامل عملکردهای تاشو و شکل ها و اندازه های کانال پشتیبانی می شود | تجهیزات تاشو را در صورت نیاز جدا کنید |
| مونتاژ و تکمیل | این که آیا بسته شدن درز یا تکمیل دیگر شامل می شود | مونتاژ، اجزای اتصال، تقویت و بازرسی |
خط 1-6 پیکربندی گروه را نامگذاری می کند. هر تابع شامل جریان فرآیند، مشخصات و محدوده عرضه را تأیید کنید.
اتوماسیون را با کارگاه خود مطابقت دهید
در جاهایی که مفید هستند ایستگاه های جداگانه نگه دارید
یک خط پردازش خالی را با تجهیزات قفل، فلنج و تاشو موجود خود مقایسه کنید. نحوه جابجایی اپراتور و نحوه جابجایی قطعات آماده بین ایستگاه ها را بررسی کنید.
ورودی های مقایسه مفید: تنوع شغل، تجهیزات موجود، پرسنل و فضای موجود.
عملیات مورد نیاز را یکپارچه کنید
یک خط را با شکلدهی یا تا شدن اضافی با کاری که از ایستگاههای جداگانه حذف میکند، مقایسه کنید. نمایه ها، ابعاد و خروجی مورد نیاز شغل شما را بررسی کنید.
ورودی های مقایسه مفید: تکرار دسته ها، انتقال ها، جابجایی ها و ظرفیت پایین دست.
این جزئیات را برای یک پیشنهاد قیمت آماده کنید
- 01مواد: درجه و حداقل / حداکثر ضخامت ورق.
- 02ابعاد کانال: اندازه های معمولی و حداکثر ابعاد مورد نیاز
- 03پروفایل ها: نقشه ها یا نمونه های درز طولی و فلنج عرضی.
- 04کویل ها: عرض، وزن، اندازه سوراخ و تعداد تغییرات مواد.
- 05تولید: ترکیب کار، اندازه دسته، شیفت و خروجی مورد انتظار.
- 06کارگاه آموزشی: پلان طبقه، استاندارد قدرت و ماشین آلات پایین دست موجود.
تنظیمات خط کانال خودکار را کاوش کنید
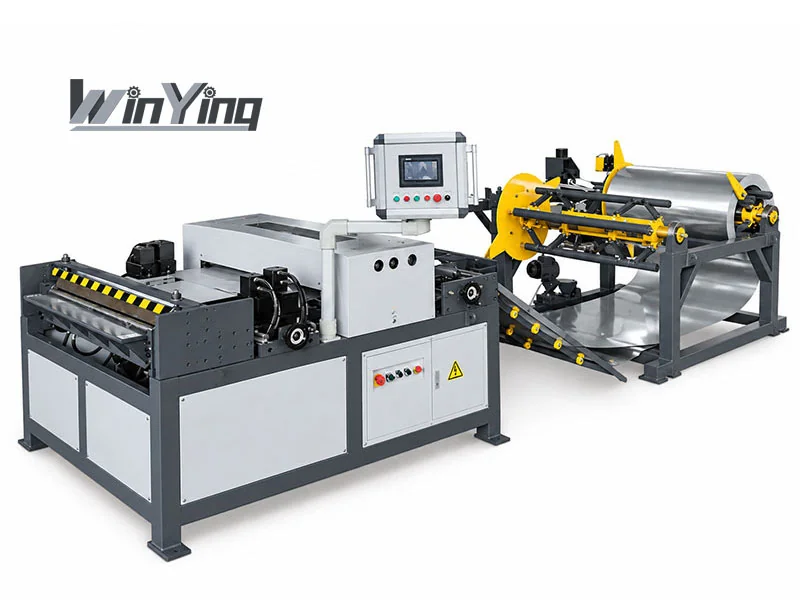
خط خودکار تولید کانال هوا 3
مشخصات مدل را مرور کنید و عملکردهای آن را با نیازهای تولید خود مقایسه کنید.
مشاهده جزئیات خط 3 →خط خودکار تولید کانال هوا 6
پیکربندی فرآیند، طرح نصب و تجهیزات موجود در محدوده تامین را بررسی کنید.
مشاهده جزئیات خط 6 →از داده های فهرست شده به عنوان مرجع استفاده کنید، نه به عنوان یک وعده شماره مدل
صفحات جزئیات خط 1-6 فعلی همان جدول مرجع YSDCNC-V-1250/V-1500 را تکرار می کنند. آنها شش بسته فرآیند مجزا ایجاد نمی کنند. قبل از تخصیص عملکردها به شماره خط، برگه پیکربندی واقعی، لیست ماشین و نمودار فرآیند مدل انتخابی را بخواهید.
این جدول مشترک ضخامت 0.4-1.5 میلی متر، عرض 1250/1500 میلی متر، حداکثر سرعت کاری 15 متر در دقیقه و قدرت 30 کیلووات را فهرست می کند. همچنین مرجع کویلری 4×7000 کیلوگرم و ابعاد طرح بندی مختلف را فهرست می کند. اساس مواد، ایستگاه های سیم پیچ واقعی و ترتیب بارگیری را به ترتیب خاص تأیید کنید.
ردپای منتشر شده و سرعت نیاز به زمینه دارد
را جدول مرجع 14×5×1.5 متر برای V-1250 و 14×5.5×1.5 متر برای V-1500 می دهد. اینها مرجع تجهیزات هستند، نه فضای قابل استفاده کامل کارگاه. ذخیره سازی/بارگیری سیم پیچ، دسترسی، انتقال و مونتاژ پایین دست را به طرح اضافه کنید.
حداکثر سرعت تغذیه یا کار مجرای تمام شده را در ساعت ایجاد نمی کند. تغییرات سیم پیچ، چرخه بریدگی/برش، شکل دهی لبه، تا شدن، بسته شدن و تغییرات سفارش باید شامل شوند. با استفاده از ترکیب شغلی و اپراتورهای خود، درخواست آزمایشی کنید.
یک جدول محدوده عرضه از عملیات گمشده جلوگیری می کند
برای هر مرحله، تجهیزات شامل تجهیزات، تجهیزات عرضه شده جداگانه و تجهیزات موجود را علامت بزنید. مشخصات قفل و فلنج واقعی، حداقل ابعاد، تغییرات ابزار و عملکردهای کنترل را تأیید کنید. بررسی کنید مسیر فلنج در کنار فرآیند تولید.
سوراخ سیم پیچ، عرض و وزن، ترتیبات بلند کردن، نیرو، هوای فشرده و نیازهای فونداسیون را بررسی کنید. اطلاعات راه اندازی، آموزش، راهنماها، دسترسی به خدمات و قطعات یدکی خط انتخابی را دریافت کنید.
موافقت با پذیرش سفارشات تکمیل شده
- درجه، حدود ضخامت، پروفیل ها و ابعاد کانال را تایید کنید.
- تغییر مواد/کویل و تغییرات اندازه نماینده را نشان دهید.
- از طریق هر عملیات گنجانده شده، قسمت های خالی و شکل گرفته تولید کنید.
- بسته شدن/مونتاژ باقیمانده را کامل کنید و مجرای نهایی را بررسی کنید.
- خروجی پذیرفته شده را با پرسنل واقعی و مسیر پایین دست ثبت کنید.
WinYing Machinery الزامات OEM/پیکربندی برنامه را مورد بحث قرار می دهد. طرح کارگاه، داده های کویل و ترکیب سفارش را ارسال کنید برای راه حل کامل تولید. برای متمایز کردن ارقام مرجع از پیکربندی خریداری شده تایید شده، قیمت را بخواهید.
| آیتم مرجع | V-1250 | V-1500 |
|---|---|---|
| عرض | 1250 mm | 1500 mm |
| مرجع ضخامت | 0.4–1.5 mm | 0.4–1.5 mm |
| حداکثر سرعت کار | 15 m/min | 15 m/min |
| قدرت | 30 kW | 30 kW |
| ابعاد تجهیزات | 14×5×1.5 m | 14×5.5×1.5 m |
سوالات متداول
آیا باید بالاترین شماره خط را انتخاب کنم؟
با توجه به جریان فرآیند واقعی، ظرفیت مواد، پروفایل های مورد نیاز و نیازهای کارگاه انتخاب کنید. نام مدل به تنهایی دامنه کامل تجهیزات را تایید نمی کند.
آیا یک خط اتوماتیک جایگزین هر دستگاه جداگانه می شود؟
این به پیکربندی پیشنهاد قیمت بستگی دارد. تأیید کنید که کدام عملیات شکلدهی، تا کردن، درز بستن و تکمیل هنوز به تجهیزات پایین دستی نیاز دارد.
چگونه باید خروجی تولید را مقایسه کنم؟
از مشاغل نمایندگی استفاده کنید و شامل اندازه های دسته ای، تغییر سیم پیچ، جابجایی و عملیات پایین دستی باشد. توافق کنید که چگونه خروجی برای اندازه مواد و کانال شما نشان داده شود.
قبل از سفارش چه چیزی را باید تایید کنم؟
مشخصات کتبی، جریان فرآیند، ابزار، طرحبندی، ابزارها، محدوده تحویل، راهاندازی، آموزش، پشتیبانی و بررسیهای پذیرش را تأیید کنید.
آیا صفحات خط 1 تا 6 شش بسته مجزا ایجاد می کنند؟
صفحات جزئیات فعلی آنها یک جدول مرجع را تکرار می کنند. نمودار فرآیند واقعی خط انتخاب شده، لیست تجهیزات و برگه پیکربندی را دریافت کنید.