
Otomatik Hava Kanalı Hattı Seçimi
Yayınlandı · Güncellendi
Yaptığınız kanala, ihtiyaç duyduğunuz süreçlere ve atölyenizin ihtiyaç duyduğu çıktıya göre bir konfigürasyon seçin.
Hattı tamamlamadan önce malzeme kapasitesini, bağlantı profillerini, otomatik fonksiyonları ve fabrika yerleşimini karşılaştırın.
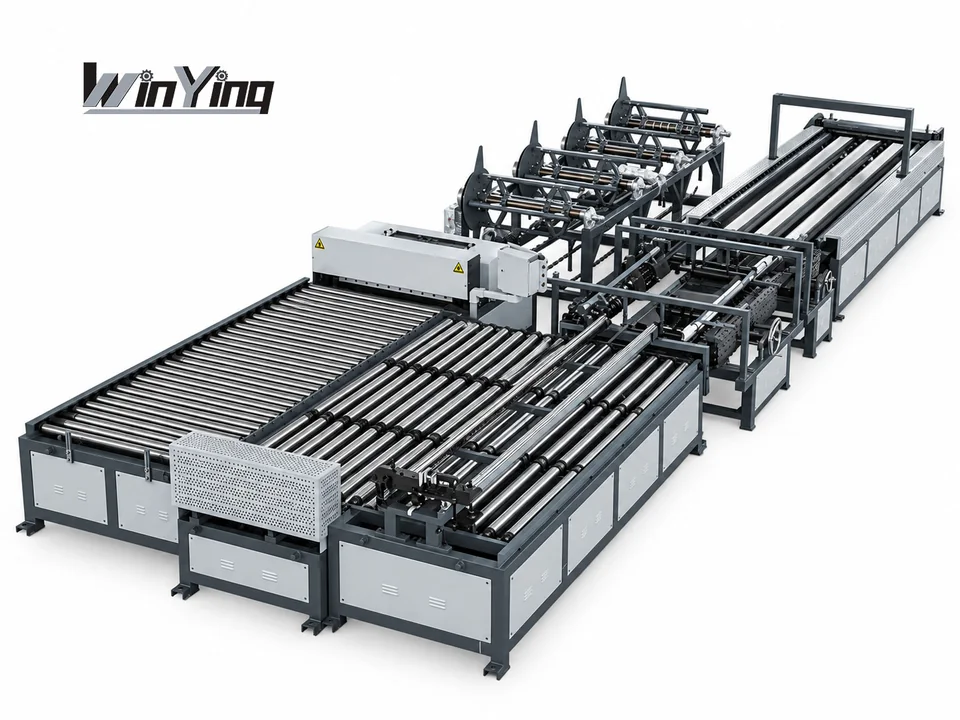
Seçimden Önce Altı Kontrol
Bitmiş kanalı tanımlayın
Tipik ve maksimum kanal boyutlarını, malzeme kalitesini ve tam kalınlık aralığını belirtin.
Kontrol etmek: Çalışma genişliğini ve malzeme kapasitesini doğrulayın.
Bağlantı profillerini eşleştirin
TDF, TDC veya diğer bağlantı gereklilikleri de dahil olmak üzere boyuna dikiş ve enine flanş çizimlerini sağlayın.
Kontrol etmek: Tam makara setlerini ve bağlantı bileşenlerini doğrulayın.
Neyin otomatikleştirileceğini seçin
Önerilen hat konfigürasyonuna göre harita besleme, tesviye, takviye kaburgası şekillendirme, çentik açma, kesme, kenar oluşturma ve katlama.
Kontrol etmek: Hangi işlemlerin ayrı makinelerde kalacağını belirleyin.
Gerçekçi çıktı planlayın
İş karışımınızı, parti büyüklüklerini, vardiyaları ve hedef çıktıyı açıklayın. Bobin değişikliklerini, taşımayı ve alt dikiş kapatmayı dahil edin.
Kontrol etmek: Yalnızca besleme hızı yerine iş akışının tamamını değerlendirin.
Bobin ve atölye ihtiyaçlarını kontrol edin
Bobin genişliğini, ağırlığını ve delik boyutunu, yükleme yöntemini, kurulum alanını ve malzeme akışını doğrulayın.
Kontrol etmek: Servis erişimini ve yükleme iznini yerleşim planına dahil edin.
Kurulumu ve desteği onaylayın
Güç kaynağını, basınçlı hava gereksinimlerini, devreye almayı, operatör eğitimini, yedek parçaları ve belgeleri kontrol edin.
Kontrol etmek: Tedarik kapsamını ve kabul kontrollerini kabul edin.
Yapılandırmaları Yaptıkları İşe Göre Karşılaştırın
| Süreç grubu | Teklifte ne teyit edilmeli? | Aşağı yönde ne planlanmalı? |
|---|---|---|
| Bobin hazırlama | Bobin istasyonları, yükleme kapasitesi, besleme ve tesviye | Bobin depolama, kaldırma yöntemi ve değiştirme alanı |
| Boş işleme | takviye kaburgası şekillendirme, çentik desenleri, kesme ve herhangi bir delme seçeneği | Boş elleçleme ve hat kapsamı dışındaki tüm işlemler |
| Kenar şekillendirme | Belirtilen kilit ve flanş profilleri, takımlar ve desteklenen malzemeler | Dahil edilmeyen ayrı kilit veya flanş makineleri |
| Katlanır | Dahil edilen katlama işlevleri ve desteklenen kanal şekilleri ve boyutları | Gerektiğinde ayrı katlama ekipmanı |
| Montaj ve bitirme | Dikiş kapatma veya diğer bitirme işlemlerinin dahil olup olmadığı | Montaj, bağlantı bileşenleri, takviye ve muayene |
Satır 1-6, grup yapılandırmalarını adlandırır. Dahil edilen her işlevi gerçek süreç akışından, spesifikasyondan ve tedarik kapsamından onaylayın.
Otomasyonu Atölyenizle Eşleştirin
Yararlı olan yerlerde ayrı istasyonlar bulundurun
Boş işleme hattını mevcut kilit, flanş ve katlama ekipmanınızla karşılaştırın. Operatörün kullanımını ve hazırlanan ham parçaların istasyonlar arasında nasıl hareket ettiğini kontrol edin.
Yararlı karşılaştırma girdileri: iş çeşitliliği, mevcut ekipman, personel ve mevcut alan.
Gerekli işlemleri entegre edin
Ek şekillendirme veya katlama içeren bir çizgiyi, ayrı istasyonlardan çıkardığı iş ile karşılaştırın. İşlerinizin gerektirdiği profilleri, boyutları ve çıktıyı doğrulayın.
Yararlı karşılaştırma girdileri: tekrarlanan partiler, transferler, geçişler ve aşağı akış kapasitesi.
Bu Detayları Teklif İçin Hazırlayın
- 01Malzeme: kalite ve minimum / maksimum sac kalınlığı.
- 02Kanal boyutları: tipik boyutlar ve gereken maksimum boyutlar.
- 03Profiller: boyuna dikiş ve enine flanş çizimleri veya örnekleri.
- 04Bobinler: genişlik, ağırlık, delik boyutu ve malzeme sayısı değişir.
- 05Üretme: iş karışımı, parti büyüklükleri, vardiyalar ve beklenen çıktı.
- 06Atölye: kat planı, güç standardı ve mevcut alt makineler.
Otomatik Kanal Hattı Yapılandırmalarını Keşfedin
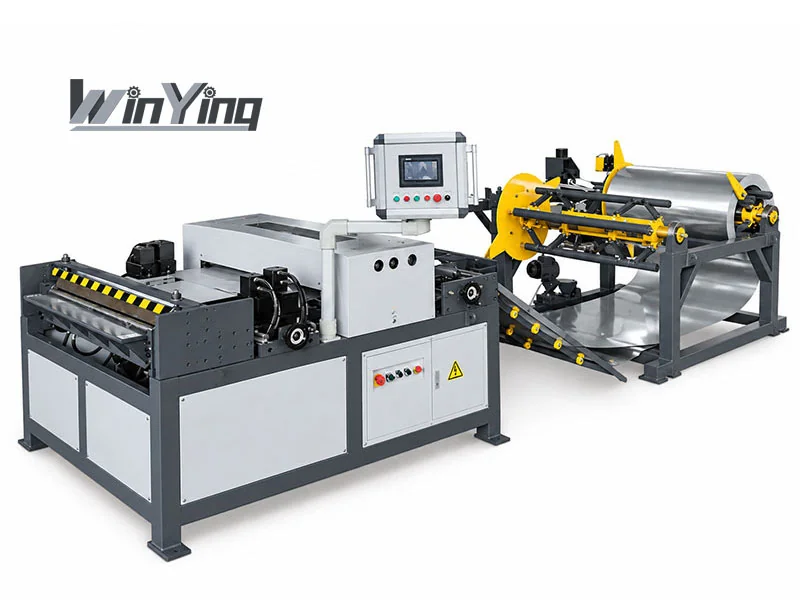
Otomatik Hava Kanalı Hattı 3
Modelin özelliklerini inceleyin ve işlevlerini üretim gereksinimlerinizle karşılaştırın.
Satır 3 Ayrıntılarını Görüntüle →Otomatik Hava Kanalı Hattı 6
Tedarik kapsamına dahil olan proses konfigürasyonunu, kurulum düzenini ve ekipmanı gözden geçirin.
Satır 6 Ayrıntılarını Görüntüle →Listelenen verileri model numarası vaadi olarak değil referans olarak kullanın
Mevcut Satır 1-6 ayrıntı sayfaları aynı YSDCNC-V-1250/V-1500 referans tablosunu tekrarlamaktadır. Altı ayrı süreç paketi oluşturmazlar. Fonksiyonları bir satır numarasına atamadan önce seçilen modelin gerçek konfigürasyon sayfasını, makine listesini ve proses şemasını isteyin.
Paylaşılan tabloda 0,4–1,5 mm kalınlık, 1250/1500 mm genişlik, 15 m/dk maksimum çalışma hızı ve 30 kW güç listeleniyor. Aynı zamanda 4×7000 kg'lık bir koyler referansını ve farklı yerleşim boyutlarını da listeler. Malzeme esasını, gerçek bobin istasyonlarını ve yükleme düzenlemesini özel sıraya göre onaylayın.
Yayınlanmış ayak izi ve hız ihtiyacı bağlamı
referans tablosu V-1250 için 14×5×1,5 m ve V-1500 için 14×5,5×1,5 m verir. Bunlar ekipman referanslarıdır, kullanılabilir atölye alanının tamamı değil. Düzene bobin depolama/yükleme, erişim, aktarımlar ve aşağı yönde montaj ekleyin.
Maksimum besleme veya çalışma hızı, kanalların saat başına bitirilmesi anlamına gelmez. Bobin değişiklikleri, çentik/kesme çevrimleri, kenar şekillendirme, katlama, kapatma ve sıra değişiklikleri dahil edilmelidir. İş karışımınızı ve operatörlerinizi kullanarak bir deneme isteyin.
Tedarik kapsamı tablosu eksik işlemleri önler
Her aşama için, dahil edilen ekipmanı, ayrı olarak sağlanan ekipmanı ve mevcut ekipmanı işaretleyin. Gerçek kilit ve flanş profillerini, minimum boyutları, takım değişikliklerini ve kontrol fonksiyonlarını doğrulayın. Gözden geçirin flanş yolu yanında üretim süreci.
Bobin deliğini, genişliğini ve ağırlığını, kaldırma düzenlerini, gücü, basınçlı havayı ve temel ihtiyaçlarını kontrol edin. Seçilen hat için devreye alma, eğitim, kılavuzlar, servis erişimi ve yedek parça bilgilerini edinin.
Tamamlanan siparişlerin kabulünü kabul edin
- Kaliteyi, kalınlık sınırlarını, profilleri ve kanal boyutlarını onaylayın.
- Bir malzeme/bobin değişikliğini ve temsili boyut değişikliklerini gösterin.
- Dahil edilen her işlemde boşluklar ve şekillendirilmiş parçalar üretin.
- Kalan kapatma/montaj işlemini tamamlayın ve bitmiş kanalları inceleyin.
- Kabul edilen çıktıyı gerçek personel ve aşağı akış rotasıyla birlikte kaydedin.
WinYing Machinery, uygulamadaki OEM/yapılandırma gereksinimlerini tartışıyor. Atölye planını, bobin verilerini ve sipariş karışımını gönderin için tam üretim çözümü. Referans rakamlarını onaylanmış satın alınan konfigürasyondan ayırt etmek için teklif isteyin.
| Referans öğesi | V-1250 | V-1500 |
|---|---|---|
| Genişlik | 1250 mm | 1500 mm |
| Kalınlık referansı | 0.4–1.5 mm | 0.4–1.5 mm |
| Maksimum çalışma hızı | 15 m/min | 15 m/min |
| Güç | 30 kW | 30 kW |
| Ekipman boyutları | 14×5×1.5 m | 14×5.5×1.5 m |
Sıkça Sorulan Sorular
En yüksek satır numarasını mı seçmeliyim?
Gerçek proses akışına, malzeme kapasitesine, gerekli profillere ve atölye ihtiyaçlarına göre seçim yapın. Model adları tek başına tüm ekipman kapsamını doğrulamaz.
Otomatik hat her makinenin yerini alacak mı?
Bu, belirtilen konfigürasyona bağlıdır. Hangi şekillendirme, katlama, dikiş kapatma ve sonlandırma işlemlerinin hala sonraki ekipman gerektirdiğini doğrulayın.
Üretim çıktısını nasıl karşılaştırmalıyım?
Temsili işleri kullanın ve parti boyutlarını, bobin değişikliklerini, işleme ve aşağı yönlü operasyonları dahil edin. Malzemeniz ve kanal boyutlarınız için çıktının nasıl gösterileceğini kabul edin.
Sipariş vermeden önce neyi onaylamalıyım?
Yazılı spesifikasyonu, süreç akışını, takımları, düzeni, yardımcı programları, teslimat kapsamını, devreye alma, eğitim, destek ve kabul kontrollerini onaylayın.
Satır 1-6 sayfaları altı farklı paket oluşturuyor mu?
Mevcut detay sayfaları bir referans tablosunu tekrarlıyor. Seçilen hattın gerçek proses şemasını, ekipman listesini ve konfigürasyon sayfasını edinin.