
Comment fonctionne une machine pour gaines spiralées
Publié · Mis à jour
Suivez la bande à travers le formage des bords, l'outillage de diamètre, le verrouillage des joints et la découpe. Choisissez ensuite une configuration autour des diamètres et des changements dans vos commandes.
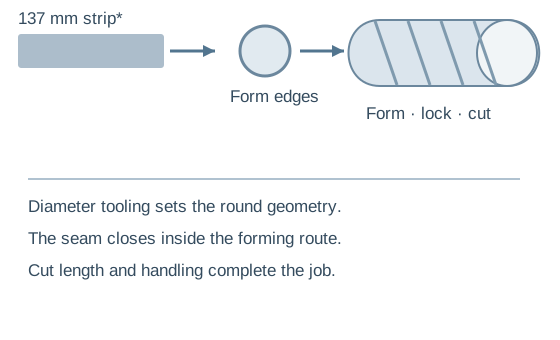
Cinq opérations, une voie de formage continu
- 01Charger et suivre
Faites correspondre les données de la bobine et de la bande ; maintenir l'alimentation matérielle de manière constante.
- 02Préparer les bords
Formez au rouleau les bords de contact utilisés pour le joint mécanique.
- 03Définir le diamètre
Sélectionnez la tête ou la disposition de formage pour le diamètre indiqué.
- 04Formulaire et verrouillage
Guidez la bande dans le tube et verrouillez les bords adjacents.
- 05Couper et décharger
Coupez la longueur commandée et soutenez la gaine terminé.
Que se passe-t-il au niveau de la tête de formage
Le diamètre est une décision d'outillage
La tête guide la bande dans sa trajectoire circulaire. Sur la référence tube-moule, changer de diamètre signifie passer au moule de formage correspondant. Une gamme de diamètres dans un catalogue ne signifie pas que tous les moules intermédiaires sont fournis.
Énumérez les diamètres réels, y compris les tailles qui n'apparaissent qu'occasionnellement. Demandez une liste de moules et une démonstration de changement afin que les commandes rares ne révèlent pas d'outillage manquant.
Le joint est un joint mécanique
Les bords de la bande préparée se rejoignent le long d'une trajectoire hélicoïdale et sont verrouillés mécaniquement. Inspectez l’engagement complet, pas seulement l’apparence de le joint extérieur. Cette opération diffère de la fermeture d'un joint longitudinal droit sur un tube roulé.
Si la construction nécessite du soudage, ne présumez pas que le premier indiqué le fournit. Définissez un itinéraire de soudage confirmé distinct.
Deux configurations publiées à étudier
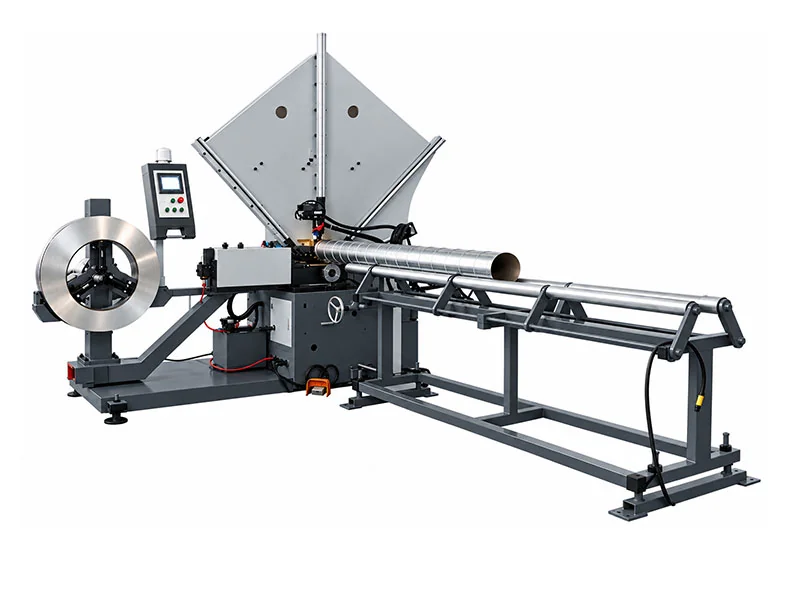
Formeur de feuillard d'acier BYL-1500
80 à 1 500 mm de diamètre ; Bande de 137 mm ; Vitesse de travail indiquée de 1 à 45 m/min. La découpe au rouleau est répertoriée, avec plasma en option.
Afficher la configuration →Système de tube-moule interchangeable
100 à 1 600 mm de diamètre ; Bande de 137 mm ; Vitesse d'alimentation de 0 à 35 m/min. Confirmez les moules de tête de formage inclus.
Afficher la configuration →| Vérification du matériel | BYL-1500 | Système de moule-tube |
|---|---|---|
| Gamme de feuilles répertoriées | 0,4 à 1,2 mm ; confirmer la base matérielle | Galvanisé 0,5–1,2 mm |
| Référence en inox | 0.4–0.8 mm | 0.4–1.0 mm |
| Itinéraire de coupe | Coupe-rouleau ; plasma en option | Coupeur à roulement |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Les sources sont les spécifications du produit liées. Il s'agit de références de configuration et non de capacités universelles pour chaque qualité. La vitesse de travail et la vitesse d'avance sont des étiquettes différentes et n'établissent pas de gaines terminés par heure.
Un atelier réalisant un seul diamètre diffère d'un atelier mixte
Longues longueurs de gaine droite
Pour des commandes répétées dans un même diamètre, recherchez un suivi stable des bobines, des longueurs de coupe prises en charge et un déchargement efficace. Mesurez le débit accepté en continu ainsi que le temps nécessaire pour retirer et stocker le tube fini.
Changements fréquents entre les diamètres
Pour les commandes de ventilation mixte, inclure les changements de moule, le réglage de la première pièce et les changements de bobines de tôle. La machine nominale la plus rapide peut offrir un rendement moins utile si les changements et les travaux d'ajustement dominent le quart de travail.
Pour plusieurs diamètres, indiquez les tailles de moule requises et demandez lesquelles sont incluses. Enregistrez les changements d’outillage, l’ajustement de la première pièce, les changements de bobines et la manipulation dans l’estimation du rendement. Les circuits de ventilation commerciale et les commandes de gaines industriels peuvent avoir des mélanges de tailles très différentes.
Un premier produit une gaine droite ; les coudes et les raccords nécessitent une planification de fabrication séparée. Revoir production de coude segmenté et allouer de l'espace pour l'assemblage et l'inspection des raccords. Vérifiez la charge du dérouleur, l'accès au levage, le support de déchargement et les services dans la configuration de l'installation.
L'acceptation commence avec le tube fini
Utilisez votre feuille réelle à des diamètres représentatifs. Acceptez de vérifier l'engagement des joints, le diamètre, la rectitude et la longueur de coupe. Demandez une démonstration de changement de diamètre et un fonctionnement continu, avec une production utilisable comptée après inspection. La vitesse de travail et la vitesse d'alimentation ne sont pas équivalentes au gaine finie par heure.
Planifiez votre diamètre et votre package de moules
WinYing Machinery examine les matériaux, les dimensions et les besoins de production avant de discuter d'une configuration. Envoyez la liste des diamètres afin que le devis couvre l'outillage et les raccords en aval ainsi que les premiers.
Discutez de cette application →- 01Qualité et épaisseur de tôle
- 02Largeur de bande et spécifications de bobine
- 03Diamètres de gaines et longueurs de coupe
- 04Mélange par lots, alimentations techniques et itinéraire de montage
Foire aux questions
La machine soude-t-elle le joint ?
Les configurations discutées ici forment et verrouillent mécaniquement le joint en spirale. Une construction soudée nécessite un processus confirmé séparément.
Une machine à mouler des tubes peut-elle fabriquer plusieurs diamètres ?
Oui, en changeant les moules de tête de formage correspondants dans la plage indiquée. Confirmez les tailles et les quantités fournies.
La vitesse d'alimentation est-elle terminée ?
Le diamètre, la longueur de coupe, la configuration, la manipulation et les changements de bobine affectent le rendement utile.
Quelles informations sont nécessaires ?
Envoyez la qualité du matériau, l'épaisseur, la largeur de la bande, les détails de la bobine, les diamètres, les longueurs de coupe, les besoins de sortie et l'alimentation électrique de destination.