
Fabrication de coudes circulaires segmentés
Publié · Mis à jour
Planifiez le coude fini et ses joints avant de choisir une machine de formage. Il s'agit d'une fabrication de raccords en tôle, sans plier un seul tube en coude.
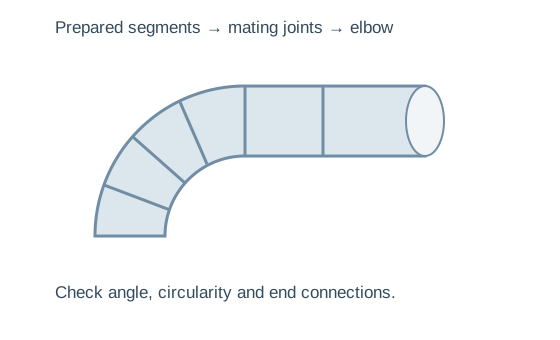
Lisez le dessin du montage complet vers l'intérieur
Géométrie globale
Indiquez le diamètre de la gaine, l'angle de braquage total, le rayon de coude spécifié et les détails de connexion d'extrémité. Le diamètre à lui seul ne peut pas définir la disposition ou l'outillage du segment.
Utilisez la construction approuvée pour le nombre de segments et le renforcement. Deux coudes de même diamètre peuvent néanmoins nécessiter une géométrie et un travail de production différents.
Chaque joint d'accouplement
Afficher les profils de bord des segments, les surplus de joint et le joint fini souhaité. Fournissez une photo ou un échantillon d’une connexion acceptable à côté du dessin.
Différentes qualités, revêtements et exigences d’inspection du projet peuvent modifier l’itinéraire. Un nom générique de coude segmenté ne confirme pas ces détails.
Cinq étapes entre la tôle et un coude fini
Développer le flan
Traduisez la disposition des segments approuvée en formes de découpe et en tolérances de bord requises. Confirmez si les équipements de développement et de découpe sont séparés.
Façonner chaque segment
Préparez la géométrie cylindrique ou segmentée. Vérifiez la circularité et l’ajustement des bords d’accouplement avant de les assembler.
Former les bords du joint
Faites correspondre l'outillage au profil de connexion spécifié. Ne déduisez pas le profil uniquement du nom de la machine.
Rejoignez-nous dans la séquence spécifiée
Gardez l’orientation du segment et l’angle global alignés. Vérifiez comment le raccord est soutenu aux endroits de joint difficiles.
Terminer et inspecter les extrémités
Complétez les connexions d'extrémité requises, puis vérifiez l'ensemble du coude plutôt qu'un seul joint formé.
Deux références de machines, des confirmations de matériaux différentes
| Article | DCP-1000 | DCH-1250 |
|---|---|---|
| Diamètre | 125–1250 mm | 125–1250 mm |
| Épaisseur | Maximum 1,2 mm ; confirmation matérielle nécessaire | Acier noir 0,4–1,5 mm |
| Autres matériaux | Confirmation spécifique au grade | Galvanisé/aluminium 0,4–1,2 mm ; inoxydable 0,4–0,8 mm |
| Pouvoir | 3 kW | 5 kW |
| Poids | 460 kg | 750 kg |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Le DCP-1000 répertorie un diamètre de 125 à 1 250 mm et une feuille de 1,2 mm maximum ; obtenir la base matérielle. Le DCH-1250 donne des limites distinctes pour l'acier noir, le galvanisé, l'acier inoxydable et l'aluminium. Ceux-ci ne doivent pas être regroupés en une seule couverture au maximum.
La vitesse de formage publiée n'est pas terminée coudes par heure. La préparation du flan, la manipulation des segments, l'assemblage et l'inspection restent tous dans le calcul du résultat.
La préparation des bords est visible dans la pièce
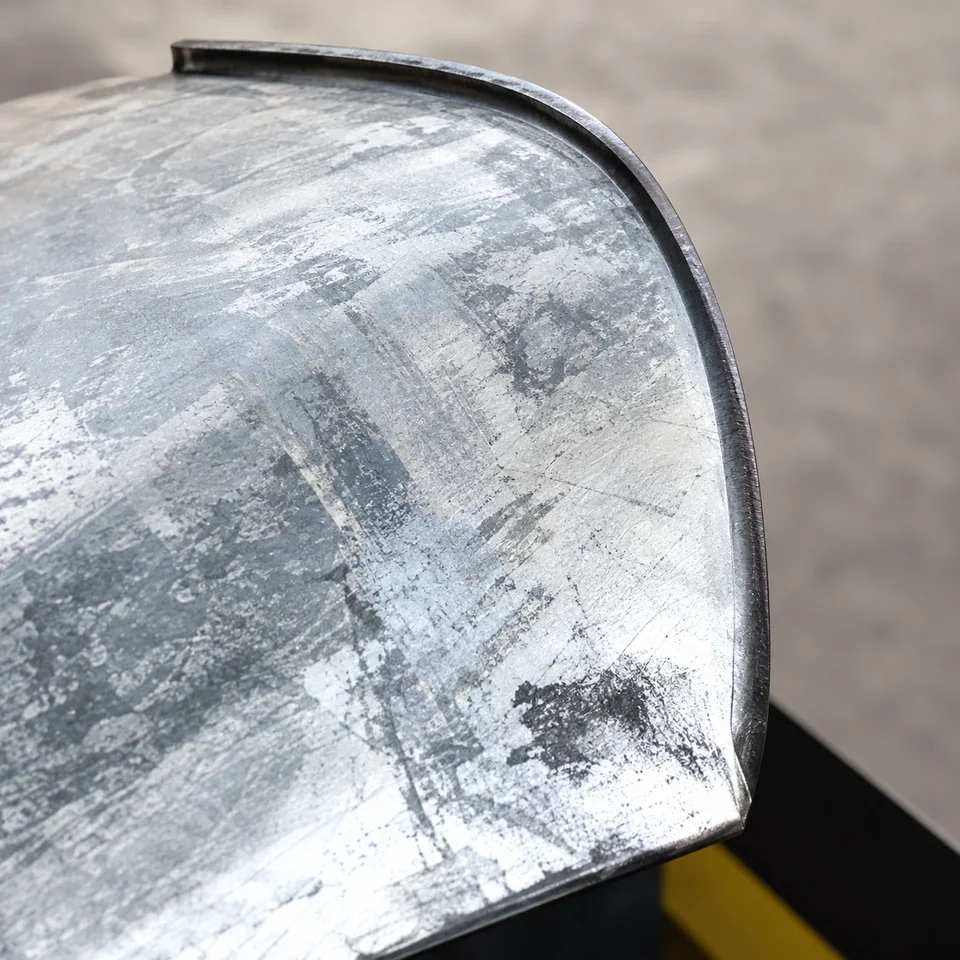
Ce que l'échantillon doit établir
Vérifiez le profil de formage indiqué avec le segment d'accouplement. Inspectez l’état du matériau, l’engagement et la géométrie terminée après l’assemblage.
Une démonstration sur un segment large et facile ne montre pas l'accès à un segment court ou à un petit raccord. Incluez l’articulation récurrente difficile dans l’essai.
Définir la capacité en coudes finis par commande
Temps de formage
La vitesse publiée décrit le fonctionnement d'une machine. Demandez quel mouvement il mesure, dans quelles conditions de matériau et de configuration.
Temps de montage complet
Compter la préparation des ébauches, le façonnage, l'assemblage, la finition finale et l'inspection. Inclure les changements de diamètre ou de matériau. Il s’agit du résultat dont votre plan de répartition a besoin.
Le DCP-1000 indique une épaisseur de feuille maximale sans répartition distincte des matériaux dans son titre. DCH-1250 répertorie différentes capacités pour l'acier noir, galvanisé, inoxydable et aluminium. Utilisez la ligne spécifique au matériau plutôt que de sélectionner par le plus grand nombre.
Spécifier l'itinéraire de fabrication complet
Équipement segmenté DCP-1000
Diamètre 125-1250 mm, tôle maximum 1,2 mm et référence 3 kW. Confirmer la qualité et l'outillage des joints.
Afficher la configuration →Équipement hydraulique DCH-1250
Diamètre de 125 à 1 250 mm avec plages d'épaisseur de matériau répertoriées séparément et référence de 5 kW.
Afficher la configuration →Montrez le coude et l'articulation dont vous avez besoin
WinYing Machinery peut examiner le montage fini et les exigences de production avant de discuter de la configuration. Demandez à la proposition d'identifier des équipements de découpe/façonnage distincts ainsi que de formage et d'assemblage.
Discutez de cette application →- 01Disposition des diamètres, angles, rayons et segments
- 02Qualité, épaisseur et détails des joints
- 03Connexions d'extrémité et segments les plus courts
- 04Quantités de lots et mesures d'acceptation
Foire aux questions
Est-ce une cintreuse de tuyaux ?
Non. Cet itinéraire assemble des segments de tôlerie ; une cintreuse de tuyaux courbe une pièce de tube.
La machine à coudes coupe-t-elle chaque pièce ?
Confirmez la portée du développement, de la découpe, du façonnage et de l’assemblage de la machine citée.
Le DCH-1250 peut-il traiter l’acier inoxydable de 1,2 mm ?
La référence publiée indique 0,4 à 0,8 mm d'acier inoxydable. Une exigence différente nécessite une capacité confirmée distincte.
Quel dessin faut-il ?
Incluez le diamètre, l'angle, le rayon, la disposition des segments, la qualité, l'épaisseur, les profils de joint et les connexions d'extrémité.