
Spiral Kanal Makinesi Nasıl Çalışır
Yayınlandı · Güncellendi
Kenar şekillendirme, çap işleme, dikiş kilitleme ve kesme boyunca şeridi takip edin. Daha sonra siparişlerinizde çaplara ve değişikliklere uygun bir konfigürasyon seçin.
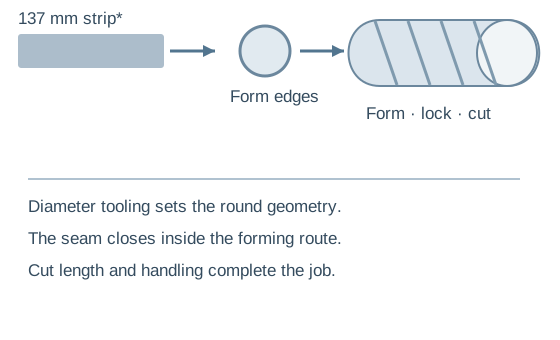
Beş işlem, bir sürekli şekillendirme rotası
- 01Yükle ve takip et
Bobin ve şerit verilerini eşleştirin; Malzemenin sürekli beslenmesini sağlayın.
- 02Kenarları hazırlayın
Mekanik dikiş için kullanılan birleşme kenarlarını yuvarlayın.
- 03Çapı ayarla
Belirtilen çap için kafayı veya şekillendirme düzenini seçin.
- 04Biçim ve kilit
Şeridi tüpün içine yönlendirin ve bitişik kenarları birbirine kilitleyin.
- 05Kesme ve boşaltma
Sipariş uzunluğunu kesin ve tamamlanan kanalı destekleyin.
Şekillendirme kafasında ne olur?
Çap bir takım kararıdır
Başlık, şeridi dairesel yoluna yönlendirir. Boru-kalıp referansında çapın değiştirilmesi, karşılık gelen şekillendirme kalıbının değiştirilmesi anlamına gelir. Katalogdaki çap aralığı her ara kalıbın tedarik edildiği anlamına gelmez.
Yalnızca ara sıra görünen boyutlar da dahil olmak üzere gerçek çapları listeleyin. Nadir siparişlerin eksik takımları ortaya çıkarmaması için bir kalıp listesi ve değişim gösterimi talep edin.
Eklem mekanik bir dikiştir
Hazırlanan şerit kenarları helisel bir yol boyunca buluşur ve mekanik olarak kilitlenir. Sadece dış dikişin görünümünü değil, tam bağlantıyı kontrol edin. Bu işlem, haddelenmiş bir boru üzerindeki düz uzunlamasına dikişin kapatılmasından farklıdır.
Yapı kaynak gerektiriyorsa, listede yer alan kaynağın bunu sağladığını varsaymayın. Ayrı bir onaylanmış kaynak rotası tanımlayın.
Araştırılacak iki yayınlanmış konfigürasyon
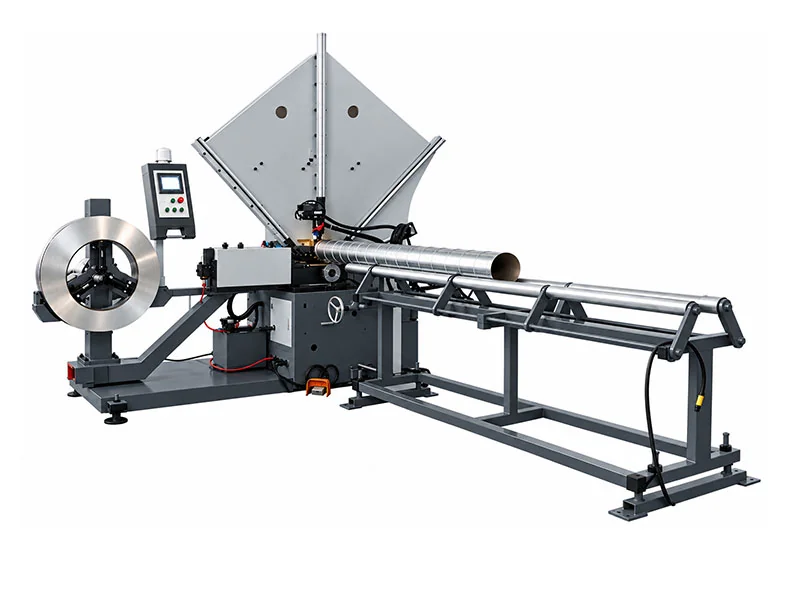
BYL-1500 çelik şerit oluşturucu
80–1500 mm çap; 137 mm'lik şerit; 1–45 m/dak listelenen çalışma hızı. Rulo kesme listelenmiştir, plazma isteğe bağlıdır.
Yapılandırmayı görüntüle →Değiştirilebilir tüp kalıp sistemi
100–1600 mm çap; 137 mm'lik şerit; 0–35 m/dak besleme hızı. Birlikte verilen şekillendirme kafası kalıplarını onaylayın.
Yapılandırmayı görüntüle →| Malzeme kontrolü | BYL-1500 | Tüp kalıp sistemi |
|---|---|---|
| Listelenen sayfa aralığı | 0,4–1,2 mm; malzeme esasını onaylayın | Galvanizli 0,5–1,2 mm |
| Paslanmaz referans | 0.4–0.8 mm | 0.4–1.0 mm |
| Kesim rotası | Rulo kesici; plazma isteğe bağlı | Yuvarlanan tip kesici |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Kaynaklar bağlantılı ürün spesifikasyonlarıdır. Bunlar konfigürasyon referanslarıdır, her sınıf için evrensel kapasiteler değildir. Çalışma hızı ve besleme hızı farklı etiketlerdir ve saat başına tamamlanmış kanalları belirlemez.
Tek çapta imalat yapan bir atölye, karma büyüklükteki bir atölyeden farklıdır
Uzun düz kanallar
Tek çapta tekrarlanan siparişler için istikrarlı bobin takibini, desteklenen kesme uzunluklarını ve verimli boşaltmayı araştırın. Bitmiş tüpün çıkarılması ve saklanması için gereken süre ile birlikte sürekli olarak kabul edilen çıktıyı ölçün.
Çaplar arasında sık değişim
Karışık havalandırma siparişleri için kalıp değişikliklerini, ilk parça ayarını ve bobin değişikliklerini içerir. Daha hızlı olan nominal makine, vardiyada değişiklik ve montaj işinin baskın olması durumunda daha az yararlı çıktı sunabilir.
Çoklu çaplar için gerekli kalıp boyutlarını listeleyin ve hangilerinin dahil olduğunu sorun. Çıktı tahmininde takım değişikliklerini, ilk parça ayarını, bobin değişikliklerini ve işlemeyi kaydedin. Ticari havalandırma tesisatları ve endüstriyel kanal siparişleri çok farklı boyut karışımlarına sahip olabilir.
Bir kalıpçı düz kanal üretir; dirsekler ve bağlantı parçaları ayrı üretim planlaması gerektirir. Gözden geçirmek bölümlü dirsek üretimi ve montaj montajı ve inceleme için yer ayırın. Kurulum düzeninde açıcı yükünü, kaldırma erişimini, boşaltma rafını ve hizmetleri kontrol edin.
Kabul bitmiş tüple başlar
Gerçek sacınızı temsili çaplarda kullanın. Dikiş bağlantısı, çap, düzlük ve kesim uzunluğuna ilişkin kontrolleri kabul edin. Muayene sonrasında sayılan kullanılabilir çıktıyla birlikte bir çap değişikliği gösterimi ve sürekli bir çalışma talep edin. Çalışma hızı ve besleme hızı saatte bitmiş kanala eşdeğer değildir.
Çapınızı ve kalıp paketinizi planlayın
WinYing Machinery, bir konfigürasyonu görüşmeden önce malzemeyi, boyutları ve üretim ihtiyaçlarını inceler. Fiyat teklifinin eskinin yanı sıra takımları ve sonraki bağlantı parçalarını da kapsaması için çap listesini gönderin.
Bu uygulamayı tartışın →- 01Kalite ve sac kalınlığı
- 02Şerit genişliği ve bobin özellikleri
- 03Kanal çapları ve kesim uzunlukları
- 04Toplu karışım, yardımcı programlar ve montaj rotası
Sıkça Sorulan Sorular
Makine dikişi kaynaklıyor mu?
Burada tartışılan konfigürasyonlar spiral dikişi mekanik olarak oluşturur ve kilitler. Kaynaklı bir yapı ayrı olarak onaylanmış bir işleme ihtiyaç duyar.
Bir tüp kalıp makinesi birden fazla çap üretebilir mi?
Evet, ilgili şekillendirme kafası kalıplarını listelenen aralık dahilinde değiştirerek. Sağlanan boyutları ve miktarları onaylayın.
Besleme hızı çıktısı bitti mi?
Hayır. Çap, kesme uzunluğu, kurulum, kullanım ve bobin değişiklikleri faydalı çıktıyı etkiler.
Hangi bilgilere ihtiyaç var?
Malzeme kalitesini, kalınlığını, şerit genişliğini, bobin ayrıntılarını, çaplarını, kesim uzunluklarını, çıktı ihtiyaçlarını ve hedef güç kaynağını gönderin.