
Como funciona uma máquina de condutas espirais
Publicado · Atualizado
Siga a tira através da formação de bordas, ferramentas de diâmetro, travamento de costura e corte. Em seguida, escolha uma configuração de acordo com os diâmetros e alterações em seus pedidos.
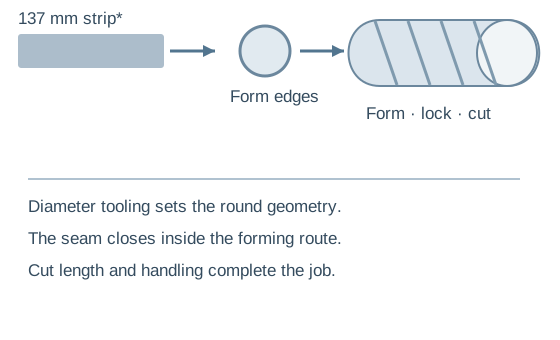
Cinco operações, uma rota de conformação contínua
- 01Carregar e rastrear
Combine os dados da bobina e da tira; mantenha a alimentação do material de forma constante.
- 02Prepare bordas
Molde as bordas de encaixe usadas para a costura mecânica.
- 03Definir diâmetro
Selecione o cabeçote ou arranjo de conformação para o diâmetro cotado.
- 04Formulário e bloqueio
Guie a tira no tubo e bloqueie as bordas adjacentes.
- 05Cortar e descarregar
Corte o comprimento do pedido e apoie o duto concluído.
O que acontece na cabeça de formação
O diâmetro é uma decisão de ferramental
A cabeça guia a tira em seu caminho circular. Na referência molde-tubo, alterar o diâmetro significa mudar para o molde de formação correspondente. Uma faixa de diâmetro em um catálogo não significa que todos os moldes intermediários sejam fornecidos.
Liste os diâmetros reais, incluindo os tamanhos que aparecem apenas ocasionalmente. Solicite uma lista de moldes e uma demonstração de troca para que pedidos raros não revelem ferramentas faltantes.
A junta é uma costura mecânica
As bordas da tira preparada encontram-se ao longo de um caminho helicoidal e são travadas mecanicamente. Inspecione o encaixe completo, não apenas a aparência da costura externa. Esta operação difere do fechamento de uma costura longitudinal reta em um tubo enrolado.
Se a construção exigir soldagem, não presuma que o primeiro listado a forneça. Defina uma rota de soldagem confirmada separada.
Duas configurações publicadas para investigar
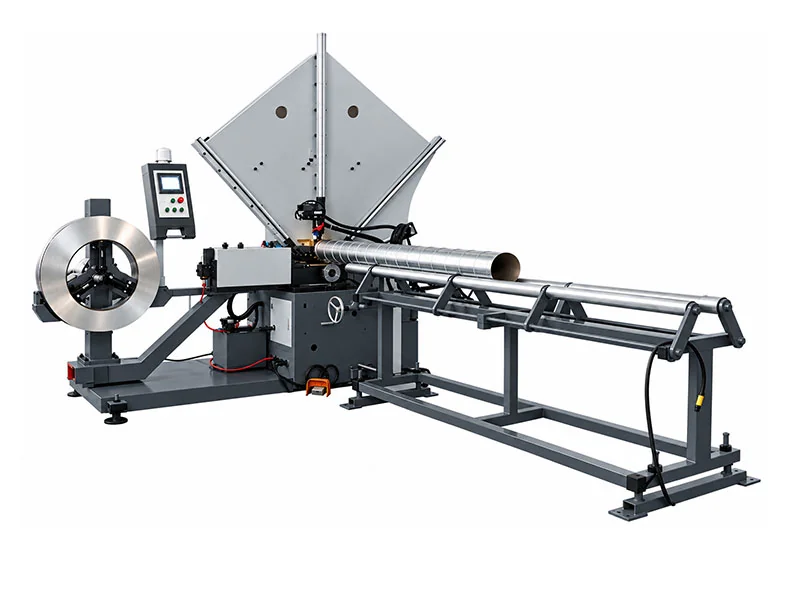
Formador de tira de aço BYL-1500
80–1500 mm de diâmetro; Tira de 137 mm; Velocidade de trabalho listada de 1–45 m/min. O corte por rolo está listado, com plasma opcional.
Ver configuração →Sistema tubo-molde intercambiável
100–1600 mm de diâmetro; Tira de 137 mm; Velocidade de alimentação de 0–35 m/min. Confirme os moldes da cabeça de formação incluídos.
Ver configuração →| Verificação de materiais | BYL-1500 | Sistema tubo-molde |
|---|---|---|
| Intervalo de folhas listado | 0,4–1,2 mm; confirmar base material | Galvanizado 0,5–1,2 mm |
| Referência inoxidável | 0.4–0.8 mm | 0.4–1.0 mm |
| Rota de corte | Cortador de rolo; plasma opcional | Cortador tipo rolo |
Role a tabela de comparação horizontalmente para ver cada coluna.
As fontes são as especificações do produto vinculadas. Estas são referências de configuração e não capacidades universais para todos os níveis. Velocidade de trabalho e velocidade de alimentação são etiquetas diferentes e não estabelecem dutos concluídos por hora.
Uma oficina que produz um diâmetro difere de uma oficina de tamanhos variados
Longos trechos de duto reto
Para pedidos repetidos em um diâmetro, investigue o rastreamento estável da bobina, comprimentos de corte suportados e descarga eficiente. Meça a produção contínua aceita juntamente com o tempo necessário para remover e armazenar o tubo acabado.
Mudanças frequentes entre diâmetros
Para pedidos de ventilação mista, inclua trocas de molde, ajuste da primeira peça e trocas de bobina. A máquina nominal mais rápida pode oferecer resultados menos úteis se as trocas e o trabalho de montagem dominarem o turno.
Para diâmetros múltiplos, liste os tamanhos de molde necessários e pergunte quais estão incluídos. Registre alterações de ferramentas, ajuste da primeira peça, alterações de bobinas e manuseio na estimativa de produção. As passagens de ventilação comercial e os pedidos de dutos industriais podem ter combinações de tamanhos muito diferentes.
Um primeiro produz duto reto; cotovelos e acessórios requerem planejamento de fabricação separado. Análise produção de cotovelo segmentado e alocar espaço para montagem e inspeção de acessórios. Verifique a carga do desbobinador, o acesso de elevação, o rack de descarga e os serviços no layout de instalação.
A aceitação começa com o tubo acabado
Use sua folha real em diâmetros representativos. Concorde com as verificações de encaixe da costura, diâmetro, retilineidade e comprimento do corte. Solicite uma demonstração de alteração de diâmetro e um funcionamento contínuo, com produção útil contada após a inspeção. A velocidade de trabalho e a velocidade de alimentação não são equivalentes ao duto acabado por hora.
Planeje seu diâmetro e pacote de molde
WinYing Machinery analisa materiais, dimensões e necessidades de produção antes de discutir uma configuração. Envie a lista de diâmetros para que a cotação cubra ferramentas e acessórios posteriores, bem como os anteriores.
Discuta esta aplicação →- 01Classe e espessura da chapa
- 02Largura da tira e especificação da bobina
- 03Diâmetros de duto e comprimentos de corte
- 04Mistura de lote, utilidades e rota de adaptação
Perguntas frequentes
A máquina solda a costura?
As configurações discutidas aqui formam e travam mecanicamente a costura em espiral. Uma construção soldada necessita de um processo confirmado separadamente.
Uma máquina de moldar tubos pode fazer vários diâmetros?
Sim, alterando os moldes da cabeça de conformação correspondentes dentro da faixa listada. Confirme os tamanhos e quantidades fornecidas.
A velocidade de alimentação está concluída?
Não. Diâmetro, comprimento de corte, configuração, manuseio e alterações na bobina afetam o rendimento útil.
Que informações são necessárias?
Envie a qualidade do material, espessura, largura da tira, detalhes da bobina, diâmetros, comprimentos de corte, necessidades de produção e fonte de alimentação de destino.