
Cómo funciona una máquina de conducto en espiral
Publicado · Actualizado
Siga la tira a través del conformado de bordes, el mecanizado de diámetros, el bloqueo de costuras y el corte. Luego elija una configuración en torno a los diámetros y cambios en sus pedidos.
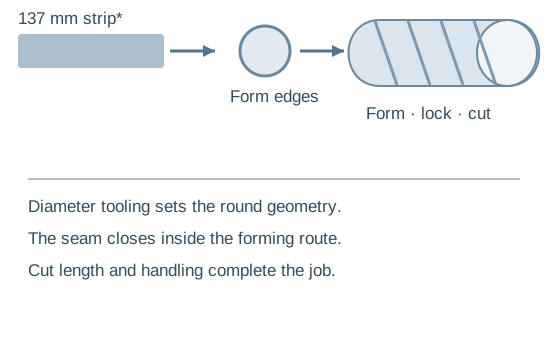
Cinco operaciones, una ruta de encofrado continua
- 01Cargar y rastrear
Haga coincidir los datos de la bobina y la tira; Mantenga el material alimentándose de manera constante.
- 02preparar los bordes
Forme en rollo los bordes coincidentes utilizados para la costura mecánica.
- 03Ajustar el diámetro
Seleccione el cabezal o disposición de formación para el diámetro cotizado.
- 04Formar y bloquear
Guíe la tira dentro del tubo y entrelace los bordes adyacentes.
- 05Cortar y descargar
Corte la longitud del pedido y apoye el conducto completo.
¿Qué sucede en el cabezal de formación?
El diámetro es una decisión sobre las herramientas.
El cabezal guía la tira por su trayectoria circular. En la referencia tubo-molde, cambiar de diámetro significa cambiar al molde de conformación correspondiente. Un rango de diámetro en un catálogo no significa que se suministren todos los moldes intermedios.
Enumere los diámetros reales, incluidos los tamaños que aparecen sólo ocasionalmente. Solicite una lista de moldes y una demostración de cambio para que los pedidos poco frecuentes no revelen herramientas faltantes.
La unión es una costura mecánica.
Los bordes de la tira preparada se encuentran a lo largo de una trayectoria helicoidal y se bloquean mecánicamente. Inspeccione el compromiso completo, no sólo la apariencia de la costura exterior. Esta operación se diferencia del cierre de una costura longitudinal recta en un tubo enrollado.
Si la construcción requiere soldadura, no asuma que el primero que figura en la lista la proporciona. Defina una ruta de soldadura confirmada separada.
Dos configuraciones publicadas para investigar
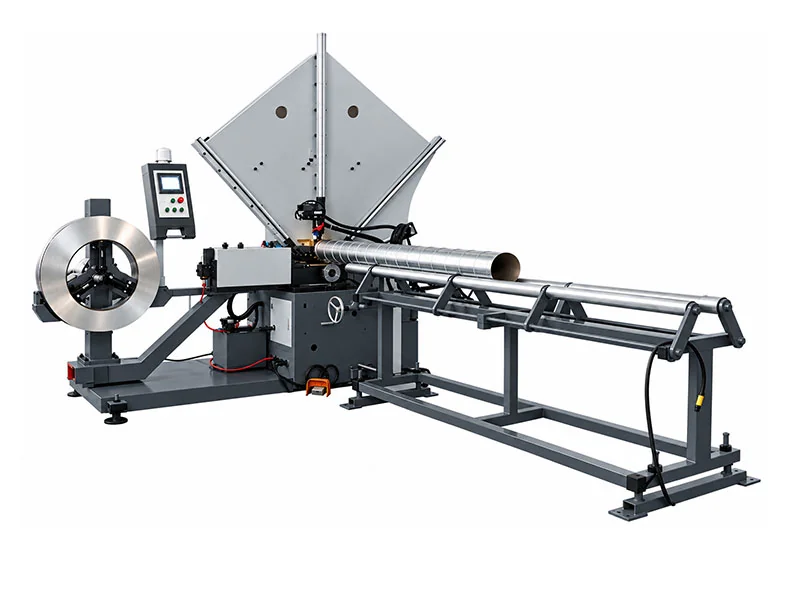
Formador de tiras de acero BYL-1500
80-1500 mm de diámetro; tira de 137 mm; Velocidad de trabajo indicada de 1 a 45 m/min. Se incluye corte con rodillo, con plasma opcional.
Ver configuración →Sistema de tubo-molde intercambiable
100-1600 mm de diámetro; tira de 137 mm; Velocidad de alimentación de 0 a 35 m/min. Confirme los moldes de cabezal formador incluidos.
Ver configuración →| control de materiales | BYL-1500 | Sistema de tubo-molde |
|---|---|---|
| Rango de hojas listado | 0,4-1,2 mm; confirmar la base material | Galvanizado 0,5–1,2 mm |
| Referencia inoxidable | 0.4–0.8 mm | 0.4–1.0 mm |
| Ruta de corte | cortador de rodillos; plasma opcional | Cortadora tipo rodante |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Las fuentes son las especificaciones del producto vinculadas. Estas son referencias de configuración, no capacidades universales para cada grado. La velocidad de trabajo y la velocidad de avance son etiquetas diferentes y no establecen conductos completos por hora.
Un taller que fabrica un diámetro se diferencia de un taller de tamaños mixtos
Largos tramos de conducto recto
Para pedidos repetidos en un diámetro, investigue un seguimiento estable de la bobina, longitudes de corte admitidas y una descarga eficiente. Mida la producción continua aceptada junto con el tiempo necesario para retirar y almacenar el tubo terminado.
Cambios frecuentes entre diámetros.
Para pedidos de ventilación mixta, incluya cambios de molde, ajuste de primera pieza y cambios de bobina. La máquina nominal más rápida puede ofrecer un rendimiento menos útil si los cambios y el trabajo de ajuste dominan el turno.
Para diámetros múltiples, indique los tamaños de molde requeridos y pregunte cuáles están incluidos. Registre los cambios de herramientas, el ajuste de la primera pieza, los cambios de bobina y el manejo en la estimación de producción. Los tramos de ventilación comercial y los pedidos de conductos industriales pueden tener combinaciones de tamaños muy diferentes.
Un formador produce conducto recto; Los codos y accesorios requieren una planificación de fabricación por separado. Revisión producción de codo segmentado y asignar espacio para el montaje e inspección de accesorios. Verifique la carga del desenrollador, el acceso de elevación, el bastidor de descarga y los servicios en el diseño de instalación.
La aceptación comienza con el tubo terminado.
Utilice su hoja real en diámetros representativos. Acuerde verificaciones de encaje de costura, diámetro, rectitud y longitud de corte. Solicite una demostración de cambio de diámetro y una ejecución continua, contando la producción utilizable después de la inspección. La velocidad de trabajo y la velocidad de alimentación no equivalen al conducto terminado por hora.
Planifique su paquete de diámetro y molde
WinYing Machinery revisa el material, las dimensiones y las necesidades de producción antes de discutir una configuración. Envíe la lista de diámetros para que la cotización cubra herramientas y accesorios posteriores, así como los primeros.
Discutir esta aplicación →- 01Grado y espesor de la hoja
- 02Ancho de tira y especificación de bobina
- 03Diámetros de conductos y longitudes de corte.
- 04Mezcla de lotes, servicios públicos y ruta de ajuste
Preguntas frecuentes
¿La máquina suelda la costura?
Las configuraciones analizadas aquí forman y bloquean mecánicamente la costura en espiral. Una construcción soldada necesita un proceso confirmado por separado.
¿Puede una máquina de moldear tubos fabricar varios diámetros?
Sí, cambiando los moldes de cabezal formador correspondientes dentro del rango indicado. Confirmar los tamaños y cantidades suministradas.
¿La velocidad de alimentación está terminada?
No. Los cambios de diámetro, longitud de corte, configuración, manipulación y bobina afectan la producción útil.
¿Qué información se necesita?
Envíe calidad del material, espesor, ancho de la tira, detalles de la bobina, diámetros, longitudes de corte, necesidades de salida y fuente de alimentación de destino.