
Gaines spiralées ou rectangulaires : fabrication
Publié · Mis à jour
Comparez l'équipement dont vous avez besoin pour livrer chaque forme, et pas seulement la vitesse d'une machine principale. Les raccords, les connexions et la manutention des matériaux font partie de la décision d'investissement.
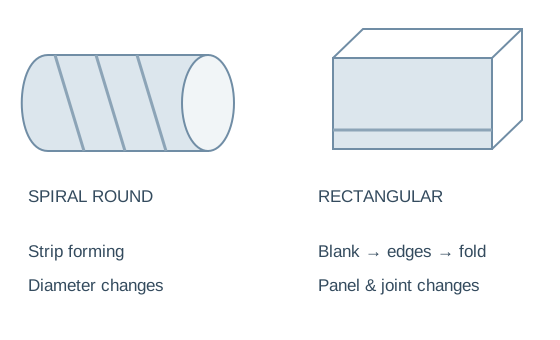
Tracez les deux lignes de production
Bande de bobine au tube
Préparer la bande → former les bords → définir le diamètre → verrouiller le joint hélicoïdal → couper → réaliser les raccords et les connexions.
Planification des moules de formage, déchargement des tubes, stockage des longueurs et fabrication des coudes. Le gamme d'équipements en spirale fournit le tracé principal de la gaine droite.
Du flan à l'assemblage
Préparer le flan → cordon/encoche → former les joints et les brides → plier → fermer → terminer le renforcement et les joints.
Planifier les transferts de panneaux, la compatibilité des outillages et la capacité de fermeture avec le solution rectangulaire.
Qu'est-ce qui change lorsque votre commande change ?
| Article | Ronde en spirale | Rectangulaire |
|---|---|---|
| Action | Bande de bobine étroite | Flans alimentés en feuilles ou en bobines |
| Changements de taille | Outillage de diamètre | Taille du flan, plis, outillage de connexion |
| Relations | Joints/raccords ronds spécifiés | Joint longitudinale et bride transversale |
| Travaux en aval | Découpe, coudes, assemblage | Fermeture, coins/taquets, renfort |
| Manutention | Vidange et stockage des tubes | Transferts entre gares |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Un changement de diamètre rond et un changement de taille de panneau rectangulaire impliquent des ajustements différents. Demandez aux fournisseurs de démontrer les changements récurrents dans votre composition de commandes réelle plutôt qu'un traitement ininterrompu dans le meilleur des cas.
Choisissez l'itinéraire parmi les commandes que vous recevez
Courses rondes droites
Donnez la priorité aux outils de diamètre, à la longueur de coupe prise en charge et au déchargement. Vérifiez ensuite la capacité des travaux de coude et de montage nécessaires pour expédier une commande complète.
Larges sections rectangulaires
Donnez la priorité à la précision du flan, à la disposition des renforts, aux profils de bord et à l’accès au pliage/fermeture. Vérifiez le plus grand flan par rapport à chaque station en aval.
Raccords mixtes et lots courts
Comptez le temps d’installation et d’assemblage. Des stations séparées et flexibles peuvent rester utiles à côté d'une ligne automatique ; l’intégration devrait s’attaquer à l’opération qui retarde l’expédition.
Construire un plan d’investissement pour un atelier mixte
- Enregistrez une semaine représentative des commandes par forme, matériau, taille et nombre d'ajustements.
- Temps de préparation, de formage, de transferts et d'assemblage séparément.
- Identifiez l’opération qui retarde les commandes complètes.
- Comparez les stations distinctes avec automatisation en utilisant les mêmes tâches et le même personnel.
- Réservez un espace de chargement, d’accès au service et de produits finis pour les deux itinéraires.
Conservez l’équipement existant dans la liste de planification. Une ligne de traitement de flans peut fonctionner avec les stations de verrouillage/bride actuelles, tandis qu'un nouveau formeur en spirale peut encore nécessiter des équipement de coude.
Trois limites que la proposition de mécanisme doit respecter
Le projet définit la forme
Utiliser les dessins de projet approuvés pour établir les exigences en matière de forme, de matériau, de dimensions, de renforcement et de connexion. La commodité des machines n'autorise pas une modification de la forme spécifiée de la gaine. Regroupez les commandes par diamètre ou taille de panneau, matériau, quantité de lots et nombre de raccords.
Les longs tirages ronds, les larges panneaux rectangulaires et les petits lots de raccords mixtes imposent des exigences différentes en matière de changements et de manipulation. Une vitesse de formage élevée offre peu d'avantages si l'assemblage du montage ou la fermeture du joint retarde l'expédition.
Une spécification n’est pas une promesse de production pour l’ensemble de l’usine
La référence du moule tubulaire répertorie des diamètres de 100 à 1 600 mm et des bandes de 137 mm, mais l'offre réelle de moules et les limites de qualité doivent correspondre à la commande. Les fonctions de ligne rectangulaire nécessitent également une portée équipement par équipement.
Utilisez des composants finis avec des connexions pour acceptation. Une démonstration de configuration ne peut pas établir une conception de système approuvée ou ses performances en pression.
Coordonner les interfaces des équipements
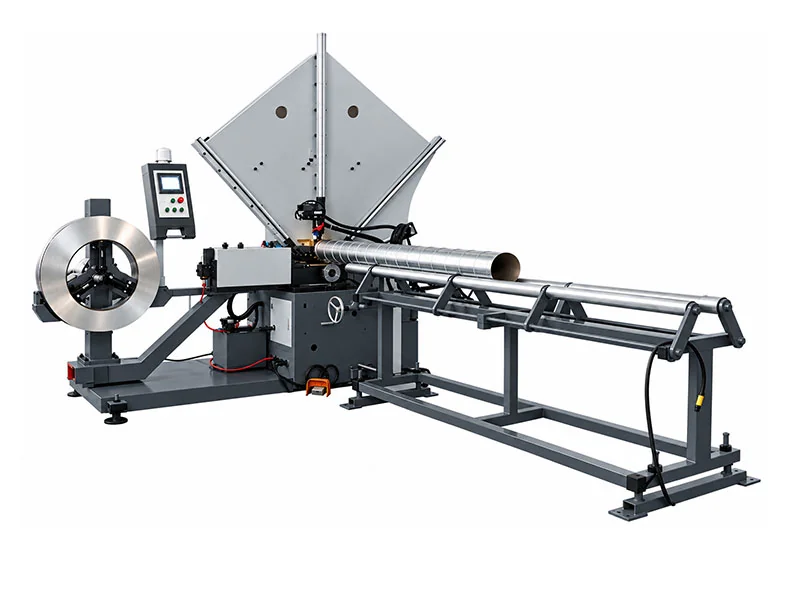
Itinéraire rond et droit
Examinez la plage de diamètres, les changements de stock et de tête/moule, puis planifiez l'assemblage des coudes et des raccords.
Afficher la configuration →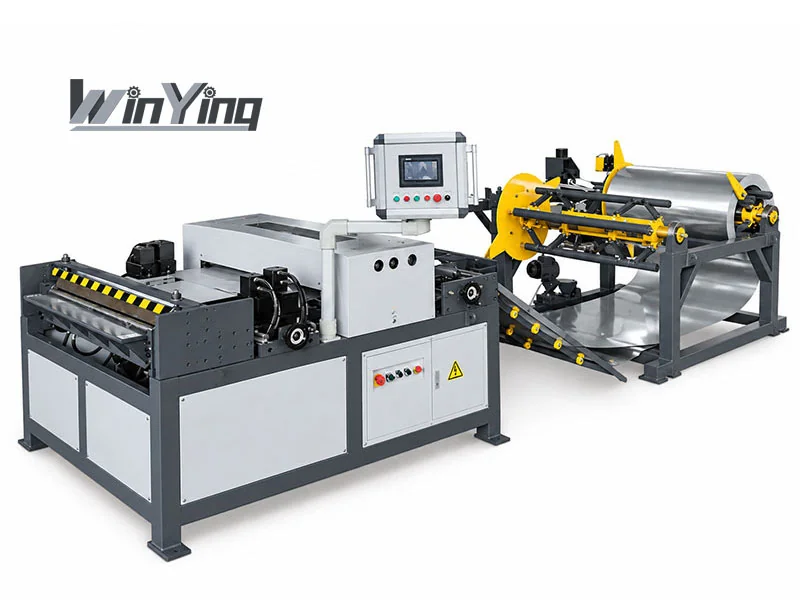
Parcours rectangulaire
Cartographiez le traitement des pièces brutes avec les équipements de verrouillage, de bride, de pliage et de fermeture existants.
Afficher la configuration →Les images montrent des références d'équipements, pas une promesse de configurations identiques. Comparez les machines réellement citées.
Décrivez les deux côtés de votre carnet de commandes
WinYing Machinery peut examiner ensemble les exigences de production rondes et rectangulaires. Incluez les équipements existants afin que la proposition aborde la capacité utile et les transferts réels.
Discutez de cette application →- 01Formes, tailles et matrice matérielle
- 02Nombre de raccords et dessins de connexion
- 03Stations existantes et disposition des opérateurs
- 04Plan d'étage de l'atelier et mélange des lots
Foire aux questions
Un formeur en spirale réalise-t-il des gaines rectangulaires ?
Les systèmes discutés ici produisent des tubes ronds. La fabrication rectangulaire utilise un processus différent.
Une ligne rectangulaire fait-elle des coudes ronds ?
Ne présumez pas que l’opération est incluse. Confirmez l’équipement et l’outillage dédiés au coude.
Qu’est-ce qui nécessite moins d’opérateurs ?
Comparez des flux de travail complets. Le chargement, les modifications, les transferts et l'assemblage peuvent dépasser le cycle de formage principal.
Un atelier peut-il fabriquer les deux formes ?
Oui, avec des itinéraires adaptés et une planification des capacités pour la manutention, les alimentations techniques, le stockage et la finition.