
Formation de gaines en spirale en bande d'acier : ce qu'il faut vérifier
Une machine à gaines en spirale à bande d'acier forme une gaine circulaire à l'aide d'une bande continue et d'un joint en spirale. Avant de sélectionner la configuration fournie, vérifiez la largeur de la bande, la qualité du matériau, l'épaisseur, la plage de diamètres de la gaine finie, la qualité des joints et la disposition de coupe par rapport à un échantillon représentatif. Ne supposez pas le même outillage et la même configuration qu'une machine à mouler des tubes. Comparez les machine à gaines en spirale pour moules à tubes, guide du processus de formage de gaines en spirale et gamme de machines à gaines en spirale.
Machine pour gaines spiralées à bande d’acier
BYL-1500 forme une gaine circulaire en spirale à partir d'une bande préparée. Faites correspondre les changements de diamètre, le matériau et la configuration de coupe pour compléter les commandes.
- Modèle
- BYL-1500
- Diamètre
- 80–1500 mm
- Largeur de bande
- 137 mm
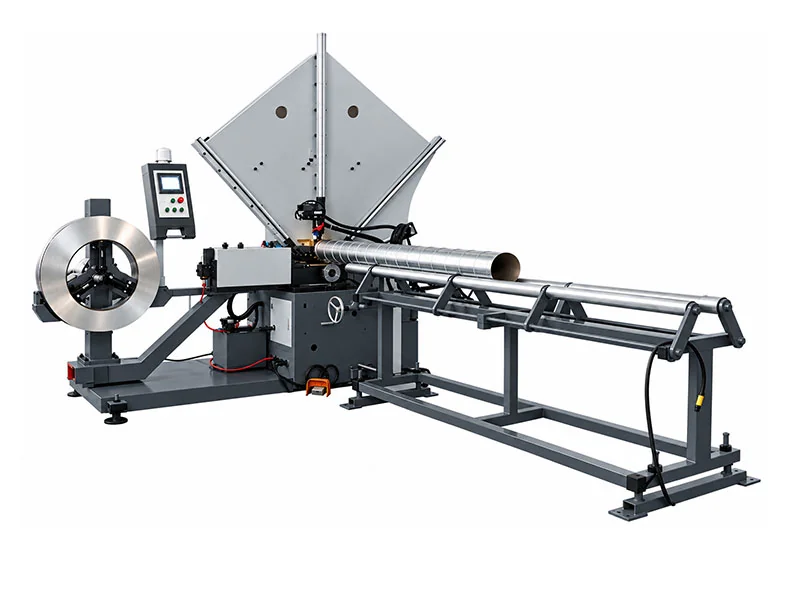
Tracez la bande de 137 mm à travers le premier
- 01
Préparer la bande
Confirmez la qualité, l’épaisseur et la largeur indiquée de 137 mm.
- 02
Définir le diamètre
Vérifiez la configuration de formage pour le tube requis.
- 03
Formulaire et verrouillage
Réalisez le joint en spirale verrouillé mécaniquement.
- 04
Couper et manipuler
Supportez les longueurs commandées et inspectez les extrémités des tubes.
Référence technique BYL-1500
| Modèle | BYL-1500 |
|---|---|
| Diamètre du tube | 80–1500 mm |
| Épaisseur de paroi de tube | 0,4 à 1,2 mm (acier inoxydable 0,4 à 0,8 mm) |
| Méthode de coupe | Coupeur à rouleau (coupeur plasma en option) |
| Largeur de bande | 137 mm |
| Vitesse de travail | 1–45 m/min |
| Puissance du moteur | 4 kW |
| Dimensions | 2700 × 1700 × 2300 mm |
| Poids | 2200 kg |
La vitesse de travail est indiquée entre 1 et 45 m/min. Le résultat final comprend également la configuration du diamètre, la découpe et la manipulation. L'acier inoxydable a une plage de 0,4 à 0,8 mm fournie séparément.
Configuration de coupe et travaux en aval
Coupe-rouleau
La source répertorie la découpe au rouleau. Confirmez la plage de longueur de coupe, l’état final et la disposition de décharge/support.
Découpeur plasma en option
Le découpage au plasma est répertorié comme une option et non comme une fonctionnalité incluse dans chaque commande. Confirmez l’étendue complète des fournitures de coupe et de l’utilitaire.
Essayez les changements de diamètre que vous utilisez réellement
Comparez de longues séries d'un même diamètre avec des lots qui changent de taille à plusieurs reprises. Demandez un réglage de la première pièce et des longueurs de coupe représentatives, puis inspectez le diamètre, la fermeture des joints et le débit utilisable.
Questions à régler avant de commander
Est-ce que ça soude le joint en spirale ?
L'itinéraire décrit forme et verrouille le joint en spirale ; une exigence soudée nécessite une confirmation séparée.
Le coupage plasma est-il la norme ?
La découpe au rouleau est répertoriée ; le plasma est une configuration facultative.
La vitesse maximale peut-elle définir le rendement horaire ?
Non. Incluez la configuration, les modifications, les coupes et la manipulation.
Quelle est la gamme de référence en inox ?
Le tableau BYL-1500 fourni indique 0,4 à 0,8 mm ; confirmer la note réelle.
Quelles données sur les bobines de tôle et les gaines sont nécessaires ?
Qualité, épaisseur, détails des bandes et des bobines, liste des diamètres, longueurs et mélange de production.
Dites-nous vos besoins en matière de gaines en spirale
Envoyez votre matériau, épaisseur, diamètre de gaine et exigences de production afin que nous puissions confirmer la configuration BYL-1500 appropriée.