
Jak działa maszyna do kanałów spiralnych
Opublikowany · Zaktualizowano
Podążaj za paskiem przez formowanie krawędzi, obróbkę średnicy, zabezpieczanie szwów i cięcie. Następnie wybierz konfigurację dotyczącą średnic i przezbrojeń w swoich zamówieniach.
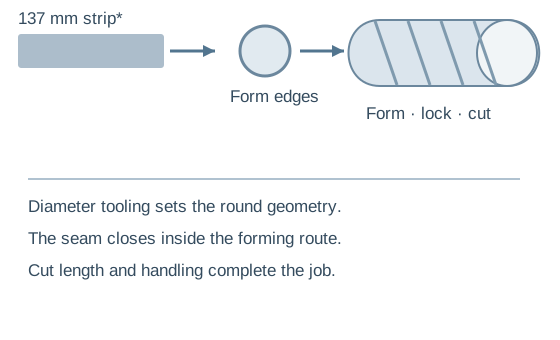
Pięć operacji, jedna ciągła trasa formowania
- 01Załaduj i śledź
Dopasuj dane cewek i pasków; utrzymuj równomierne podawanie materiału.
- 02Przygotuj krawędzie
Zwiń krawędzie łączące użyte do szwu mechanicznego.
- 03Ustawiona średnica
Wybierz głowicę lub układ formujący dla podanej średnicy.
- 04Formuj i blokuj
Wprowadzić pasek w tubę i skleić sąsiadujące krawędzie.
- 05Cięcie i rozładowanie
Obetnij zamówioną długość i podeprzyj gotowy kanał.
Co dzieje się w formującej się głowie
Średnica jest decyzją dotyczącą narzędzi
Głowica prowadzi pasek po okrężnej drodze. W odniesieniu do formy rurowej zmiana średnicy oznacza zmianę na odpowiednią formę formującą. Zakres średnic podany w katalogu nie oznacza, że dostarczana jest każda forma pośrednia.
Wymień rzeczywiste średnice, łącznie z rozmiarami, które pojawiają się tylko sporadycznie. Poproś o listę form i demonstrację zmiany, aby rzadkie zamówienia nie ujawniły brakujących narzędzi.
Połączenie to szew mechaniczny
Przygotowane krawędzie taśmy spotykają się po spirali i są mechanicznie blokowane. Sprawdź całe połączenie, a nie tylko wygląd szwu zewnętrznego. Operacja ta różni się od zamykania prostego szwu wzdłużnego na zwiniętej rurze.
Jeśli konstrukcja wymaga spawania, nie zakładaj, że zapewnia to wymieniony model. Zdefiniuj osobną, potwierdzoną trasę spawania.
Dwie opublikowane konfiguracje do zbadania
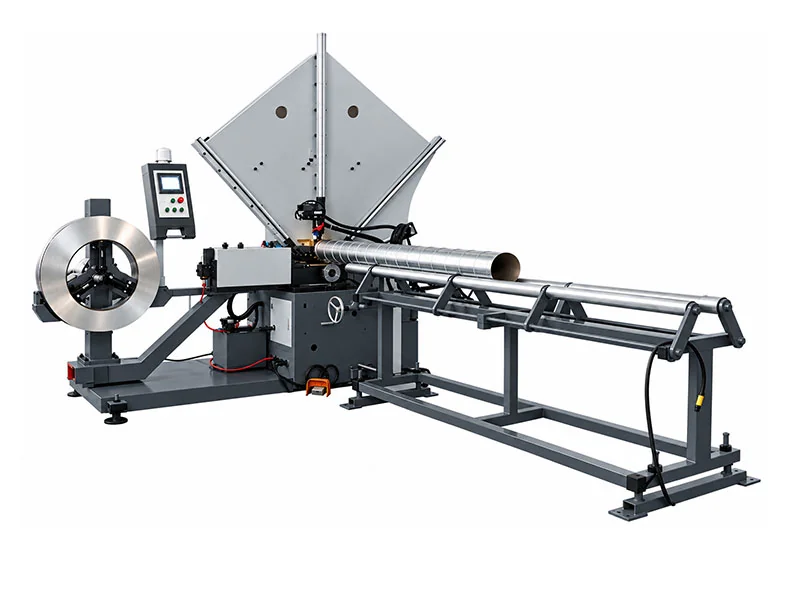
Formówka do taśm stalowych BYL-1500
średnica 80–1500 mm; Pasek 137 mm; Podana prędkość robocza 1–45 m/min. Na liście znajduje się cięcie walcowe, opcjonalnie plazma.
Zobacz konfigurację →Wymienny system rura-forma
średnica 100–1600 mm; Pasek 137 mm; Prędkość podawania 0–35 m/min. Sprawdź dołączone formy głowicy formującej.
Zobacz konfigurację →| Kontrola materiału | BYL-1500 | System formy rurowej |
|---|---|---|
| Wymieniony zakres arkuszy | 0,4–1,2 mm; potwierdzić podstawę materialną | Ocynkowane 0,5–1,2 mm |
| Odniesienie ze stali nierdzewnej | 0.4–0.8 mm | 0.4–1.0 mm |
| Trasa cięcia | Obcinarka rolkowa; plazma opcjonalna | Frez rolkowy |
Przewiń tabelę porównawczą w poziomie, aby zobaczyć każdą kolumnę.
Źródłami są powiązane specyfikacje produktów. Są to odniesienia do konfiguracji, a nie uniwersalne możliwości dla każdej klasy. Prędkość robocza i prędkość posuwu to różne etykiety i nie określają liczby ukończonych kanałów na godzinę.
Warsztat wykonujący jedną średnicę różni się od warsztatu o różnej wielkości
Długie odcinki prostych kanałów
W przypadku powtarzających się zamówień na jedną średnicę należy sprawdzić stabilne prowadzenie cewki, obsługiwane długości cięcia i wydajne rozładowanie. Mierz ciągłą akceptowaną moc wyjściową wraz z czasem potrzebnym na wyjęcie i przechowywanie gotowej rury.
Częste zmiany średnic
W przypadku zamówień na wentylację mieszaną należy uwzględnić zmianę formy, regulację pierwszego elementu i wymianę cewki. Szybsza maszyna nominalna może oferować mniej użyteczną wydajność, jeśli na zmianie dominują prace związane z przezbrojeniami i montażem.
W przypadku wielu średnic podaj wymagane rozmiary form i zapytaj, które są uwzględnione. Zapisz zmiany oprzyrządowania, regulację pierwszego elementu, zmiany cewek i obsługę w oszacowaniu wydajności. Komercyjne systemy wentylacyjne i zamówienia na kanały przemysłowe mogą mieć bardzo różne rozmiary.
Pierwsza wytwarza prosty kanał; kolanka i złączki wymagają osobnego planowania produkcji. Recenzja segmentowa produkcja łokci i przydziel miejsce na montaż i kontrolę armatury. Sprawdź obciążenie rozwijacza, dostęp do podnoszenia, stojak wyładowczy i usługi w układzie instalacji.
Odbiór rozpoczyna się od gotowej tuby
Użyj rzeczywistego arkusza o reprezentatywnych średnicach. Uzgodnij sprawdzenie połączenia szwów, średnicy, prostoliniowości i długości cięcia. Poproś o demonstrację zmiany średnicy i ciągłą pracę, z mocą użytkową liczoną po kontroli. Prędkość robocza i prędkość podawania nie są równoznaczne z liczbą gotowego kanału na godzinę.
Zaplanuj średnicę i pakiet form
WinYing Machinery przegląda materiały, wymiary i potrzeby produkcyjne przed omówieniem konfiguracji. Wyślij listę średnic, aby oferta obejmowała oprzyrządowanie i złączki końcowe, a także poprzednie.
Omów tę aplikację →- 01Gatunek i grubość blachy
- 02Szerokość taśmy i specyfikacja cewki
- 03Średnice kanałów i długości cięć
- 04Mieszanka wsadowa, media i trasa montażu
Często zadawane pytania
Czy maszyna zgrzewa szew?
Omówione tutaj konfiguracje mechanicznie tworzą i blokują szew spiralny. Konstrukcja spawana wymaga osobnego potwierdzonego procesu.
Czy jedna maszyna do formowania rur może wykonać kilka średnic?
Tak, poprzez zmianę odpowiednich form głowicy formującej w podanym zakresie. Potwierdź dostarczone rozmiary i ilości.
Czy prędkość podawania jest skończona?
Nie. Średnica, długość cięcia, konfiguracja, obsługa i zmiany cewek wpływają na użyteczną wydajność.
Jakie informacje są potrzebne?
Wyślij gatunek materiału, grubość, szerokość paska, szczegóły cewki, średnice, długości cięcia, potrzeby wyjściowe i docelowy zasilacz.