
سازوکار دستگاه کانال اسپیرال
منتشر شد · به روز شد
نوار را از طریق شکل دهی لبه، قطر ابزار، قفل درز و برش دنبال کنید. سپس یک پیکربندی پیرامون قطرها و تغییر در سفارشات خود انتخاب کنید.
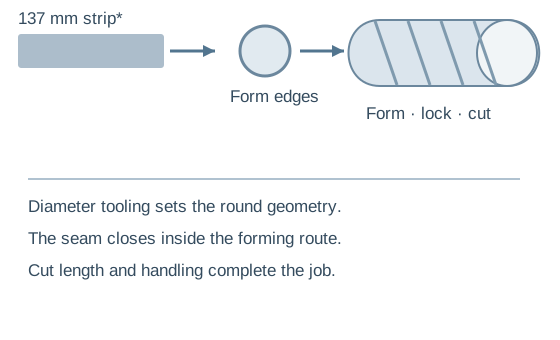
پنج عملیات، یک مسیر تشکیل پیوسته
- 01بارگیری و ردیابی
مطابقت داده های سیم پیچ و نوار. تغذیه مواد را به طور پیوسته حفظ کنید.
- 02لبه ها را آماده کنید
لبه های جفت استفاده شده برای درز مکانیکی را رول کنید.
- 03تنظیم قطر
سر یا آرایش شکل دهی را برای قطر نقل شده انتخاب کنید.
- 04فرم و قفل
نوار را به داخل لوله هدایت کنید و لبه های مجاور را قفل کنید.
- 05برش و تخلیه
طول سفارش را برش دهید و کانال تکمیل شده را پشتیبانی کنید.
آنچه در سر شکل گیری اتفاق می افتد
قطر یک تصمیم ابزاری است
سر نوار را به مسیر دایره ای خود هدایت می کند. در مرجع لوله-قالب، تغییر قطر به معنای تغییر به قالب مربوطه است. محدوده قطر در کاتالوگ به این معنی نیست که هر قالب میانی عرضه شده است.
قطرهای واقعی را فهرست کنید، از جمله اندازه هایی که فقط گاهی ظاهر می شوند. لیست قالب و نمایش تغییر را درخواست کنید تا سفارشات نادر ابزار گم شده را نشان ندهند.
مفصل یک درز مکانیکی است
لبه های نوار آماده شده در امتداد یک مسیر مارپیچ به هم می رسند و به صورت مکانیکی قفل می شوند. درگیری کامل را بررسی کنید، نه فقط ظاهر درز بیرونی. این عملیات با بستن یک درز طولی مستقیم بر روی یک لوله نورد متفاوت است.
اگر ساخت و ساز مستلزم جوشکاری است، فرض نکنید که قبلی ذکر شده آن را فراهم می کند. یک مسیر جوشکاری تایید شده جداگانه تعریف کنید.
دو پیکربندی منتشر شده برای بررسی
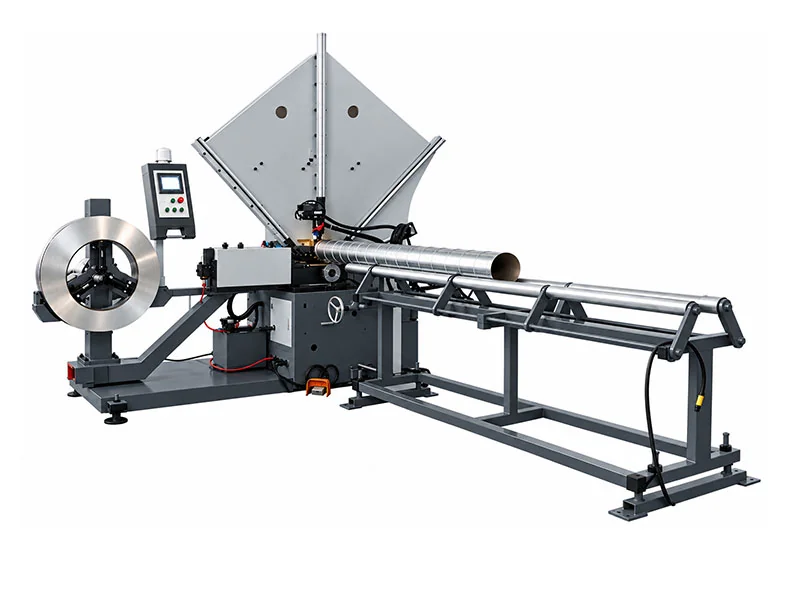
نوار فولادی BYL-1500
قطر 80-1500 میلی متر؛ نوار 137 میلی متری؛ 1-45 متر در دقیقه سرعت کار ذکر شده. برش غلتکی با پلاسما اختیاری فهرست شده است.
مشاهده پیکربندی →سیستم لوله-قالب قابل تعویض
قطر 100-1600 میلی متر؛ نوار 137 میلی متری؛ سرعت تغذیه 0-35 متر در دقیقه قالب های تشکیل دهنده سر را تایید کنید.
مشاهده پیکربندی →| بررسی مواد | BYL-1500 | سیستم لوله-قالب |
|---|---|---|
| محدوده ورق ذکر شده | 0.4-1.2 میلی متر؛ تایید مبنای مادی | گالوانیزه 0.5-1.2 میلی متر |
| مرجع ضد زنگ | 0.4–0.8 mm | 0.4–1.0 mm |
| مسیر برش | برش غلتکی; پلاسما اختیاری است | برش از نوع رولینگ |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
منابع مشخصات محصول مرتبط هستند. اینها مرجع پیکربندی هستند، نه ظرفیت های جهانی برای هر درجه. سرعت کار و سرعت تغذیه برچسب های متفاوتی هستند و کانال های تکمیل شده را در ساعت ایجاد نمی کنند.
کارگاهی که یک قطر را درست می کند با یک کارگاهی با سایز مختلط متفاوت است
مسیرهای طولانی مجرای مستقیم
برای تکرار سفارشات در یک قطر، ردیابی کویل پایدار، طول برش پشتیبانی شده و تخلیه کارآمد را بررسی کنید. خروجی پذیرفته شده پیوسته را همراه با زمان مورد نیاز برای برداشتن و ذخیره لوله تمام شده اندازه گیری کنید.
تغییرات مکرر بین قطرها
برای سفارشات تهویه مختلط، شامل تغییرات قالب، تنظیم قطعه اول و تغییرات سیم پیچ باشد. در صورتی که تغییر و جابجایی بر شیفت غالب باشد، ماشین اسمی سریعتر ممکن است خروجی مفید کمتری ارائه دهد.
برای قطرهای چندگانه، اندازه های قالب مورد نیاز را فهرست کنید و بپرسید که کدامیک گنجانده شده است. ثبت تغییرات ابزار، تنظیم قطعه اول، تغییرات سیم پیچ و جابجایی در برآورد خروجی. مسیرهای تهویه تجاری و سفارشات کانال های صنعتی می توانند دارای اندازه های بسیار متفاوت باشند.
یک مجرای مستقیم تولید می کند. زانوها و اتصالات نیاز به برنامه ریزی ساخت جداگانه دارند. مرور کنید تولید زانویی تقسیم شده و فضا را برای مونتاژ اتصالات و بازرسی اختصاص دهید. بار uncoiler، دسترسی بالابر، قفسه تخلیه و خدمات را در طرح نصب بررسی کنید.
پذیرش با لوله تمام شده شروع می شود
از ورق واقعی خود در قطرهای معرف استفاده کنید. بررسی های مربوط به درگیری درز، قطر، صافی و طول برش را تأیید کنید. درخواست نمایش تغییر قطر و اجرای مداوم، با خروجی قابل استفاده شمارش پس از بازرسی. سرعت کار و سرعت تغذیه معادل کانال تمام شده در ساعت نیست.
بسته بندی قطر و قالب خود را برنامه ریزی کنید
WinYing Machinery مواد، ابعاد و نیازهای تولید را قبل از بحث در مورد پیکربندی بررسی می کند. فهرست قطر را بفرستید تا پیشنهاد قیمت شامل ابزارآلات و اتصالات پایین دستی و همچنین اولی شود.
درباره این برنامه → بحث کنید- 01درجه و ضخامت ورق
- 02مشخصات عرض نوار و سیم پیچ
- 03قطر کانال و طول برش
- 04ترکیب دسته ای، ابزارهای برق و مسیر اتصالات
سوالات متداول
آیا دستگاه درز را جوش می دهد؟
تنظیمات مورد بحث در اینجا به طور مکانیکی درز مارپیچ را تشکیل می دهند و قفل می کنند. ساخت و ساز جوش داده شده نیاز به یک فرآیند تایید شده جداگانه دارد.
آیا یک دستگاه قالب لوله می تواند چندین قطر بسازد؟
بله، با تغییر قالب های سر شکل دهنده مربوطه در محدوده ذکر شده. اندازه ها و مقادیر ارائه شده را تأیید کنید.
آیا سرعت تغذیه خروجی تمام شده است؟
شماره، قطر، طول برش، تنظیم، جابجایی و تغییرات سیم پیچ بر خروجی مفید تأثیر می گذارد.
چه اطلاعاتی مورد نیاز است؟
درجه مواد، ضخامت، عرض نوار، جزئیات سیم پیچ، قطر، طول برش، نیازهای خروجی و منبع تغذیه مقصد را ارسال کنید.