
Hoe werkt een spiraalkanaalmachine
Gepubliceerd · Bijgewerkt
Volg de strip door het vormen van de randen, het bewerken van de diameter, het vastzetten van de naden en het snijden. Kies dan bij uw bestellingen een configuratie rondom de diameters en omstellingen.
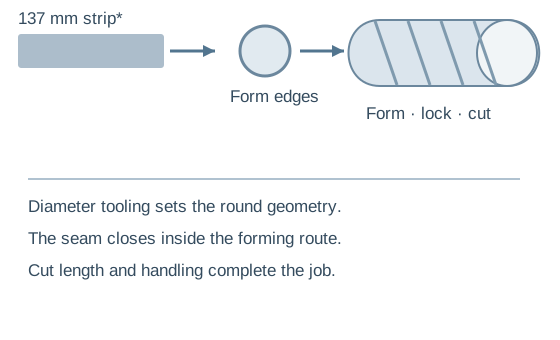
Vijf operaties, één continu vormingstraject
- 01Laden en volgen
Match spoel- en stripgegevens; houd het materiaal gestaag voedend.
- 02Randen voorbereiden
Rol de pasranden die voor de mechanische naad worden gebruikt, op.
- 03Diameter instellen
Selecteer de kop of vormopstelling voor de opgegeven diameter.
- 04Vorm & slot
Leid de strip in de buis en vergrendel aangrenzende randen.
- 05Knippen en ontladen
Snijd de bestellengte af en ondersteun het voltooide kanaal.
Wat gebeurt er bij de vormkop
Diameter is een gereedschapsbeslissing
De kop geleidt de strip in zijn cirkelvormige pad. Bij de buisvormreferentie betekent het veranderen van de diameter het veranderen naar de overeenkomstige vormvorm. Een diameterbereik in een catalogus betekent niet dat iedere tussenmatrijs geleverd wordt.
Vermeld de werkelijke diameters, inclusief de maten die slechts af en toe voorkomen. Vraag een matrijslijst en een ombouwdemonstratie aan, zodat bij zeldzame bestellingen geen ontbrekend gereedschap aan het licht komt.
De verbinding is een mechanische naad
Geprepareerde stripranden komen langs een spiraalvormig pad samen en zijn mechanisch vergrendeld. Inspecteer de volledige aangrijping, niet alleen het uiterlijk van de buitennaad. Deze handeling verschilt van het sluiten van een rechte langsnaad op een opgerolde buis.
Als de constructie laswerkzaamheden vereist, ga er dan niet van uit dat de genoemde constructie hierin voorziet. Definieer een afzonderlijke bevestigde lasroute.
Twee gepubliceerde configuraties om te onderzoeken
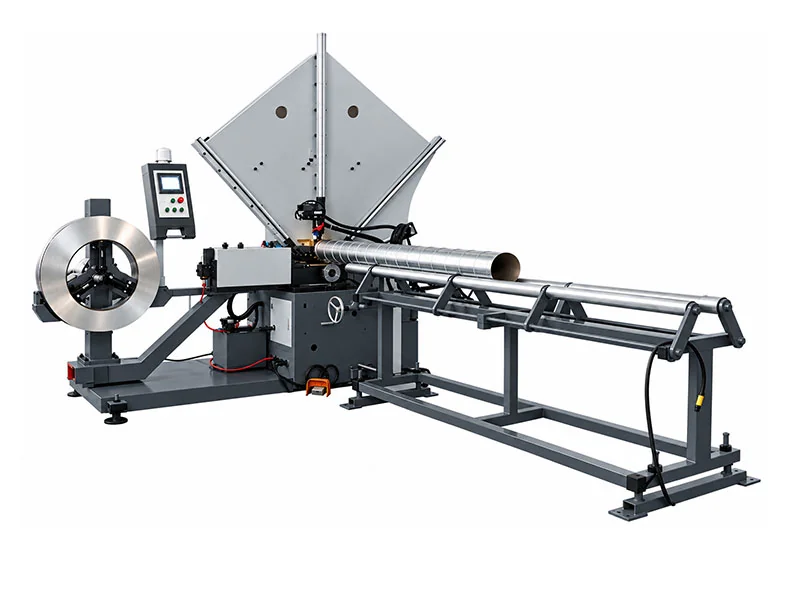
BYL-1500 stalen stripvormer
80–1500 mm diameter; strook van 137 mm; 1–45 m/min vermelde werksnelheid. Rollensnijden wordt vermeld, met plasma optioneel.
Bekijk configuratie →Verwisselbaar buisvormsysteem
100–1600 mm diameter; strook van 137 mm; 0–35 m/min invoersnelheid. Bevestig de meegeleverde vormkopmallen.
Bekijk configuratie →| Materiaalcontrole | BYL-1500 | Buisvormsysteem |
|---|---|---|
| Vermeld bladbereik | 0,4–1,2 mm; materiële basis bevestigen | Gegalvaniseerd 0,5–1,2 mm |
| Roestvrij referentie | 0.4–0.8 mm | 0.4–1.0 mm |
| Snijroute | Rolsnijder; plasma optioneel | Rollende snijder |
Blader horizontaal door de vergelijkingstabel om elke kolom te zien.
Bronnen zijn de gekoppelde productspecificaties. Dit zijn configuratiereferenties, geen universele capaciteiten voor elke kwaliteit. Werksnelheid en doorvoersnelheid zijn verschillende labels en bepalen niet het aantal voltooide kanalen per uur.
Een werkplaats die één diameter maakt, verschilt van een winkel met gemengde afmetingen
Lange stukken recht kanaal
Onderzoek voor herhaalbestellingen in één diameter een stabiele spoelvolging, ondersteunde snijlengtes en efficiënte afvoer. Meet de continue geaccepteerde output samen met de tijd die nodig is om de afgewerkte buis te verwijderen en op te slaan.
Frequente veranderingen tussen diameters
Voor bestellingen met gemengde ventilatie moet u ook matrijswissels, aanpassing van het eerste stuk en spoelwissels meenemen. De snellere nominale machine biedt mogelijk minder bruikbare output als wissel- en paswerkzaamheden de dienst domineren.
Bij meerdere diameters vermeldt u de benodigde matrijsmaten en vraagt u welke inbegrepen zijn. Registreer gereedschapswijzigingen, afstelling van het eerste stuk, spoelwisselingen en verwerking in de outputschatting. Commerciële ventilatieruns en industriële kanaalbestellingen kunnen zeer verschillende maatmixen hebben.
Een voormalige produceert een recht kanaal; ellebogen en fittingen vereisen een aparte fabricageplanning. Beoordeling gesegmenteerde elleboogproductie en ruimte vrijmaken voor montage en inspectie van de fittingen. Controleer de belasting van de afwikkelaar, de hijstoegang, het afvoerrek en de services in de installatielay-out.
Acceptatie begint bij de afgewerkte buis
Gebruik uw werkelijke plaat met representatieve diameters. Ga akkoord met controles op naadaangrijping, diameter, rechtheid en snijlengte. Vraag om een demonstratie van diameterverandering en een continue run, waarbij de bruikbare output na inspectie wordt geteld. Werksnelheid en voedingssnelheid zijn niet gelijk aan het afgewerkte kanaal per uur.
Plan uw diameter en vormpakket
WinYing Machinery beoordeelt materiaal, afmetingen en productiebehoeften voordat een configuratie wordt besproken. Stuur de diameterlijst zodat de offerte zowel de gereedschappen en hulpstukken omvat als de eerstgenoemde.
Bespreek deze toepassing →- 01Soort en plaatdikte
- 02Stripbreedte en spoelspecificatie
- 03Kanaaldiameters en snijlengtes
- 04Batchmix, nutsvoorzieningen en montageroute
Veelgestelde vragen
Las de machine de naad?
De hier besproken configuraties vormen en vergrendelen mechanisch de spiraalnaad. Een lasconstructie heeft een afzonderlijk bevestigd proces nodig.
Kan één buisvormmachine meerdere diameters maken?
Ja, door overeenkomstige vormkopvormen binnen het vermelde bereik te vervangen. Bevestig de geleverde maten en hoeveelheden.
Is de invoersnelheid voltooid?
Nee. Diameter, snijlengte, opstelling, hantering en spoelwisselingen zijn van invloed op de bruikbare output.
Welke informatie is nodig?
Stuur materiaalkwaliteit, dikte, stripbreedte, spoeldetails, diameters, snijlengtes, uitgangsbehoeften en bestemmingsvoeding.