
Funktionsweise einer Spiralrohrmaschine
Veröffentlicht · Aktualisiert
Folgen Sie dem Streifen durch Kantenformen, Durchmesserwerkzeug, Nahtverriegelung und Schneiden. Wählen Sie dann in Ihren Bestellungen eine Konfiguration rund um die Durchmesser und Umstellungen.
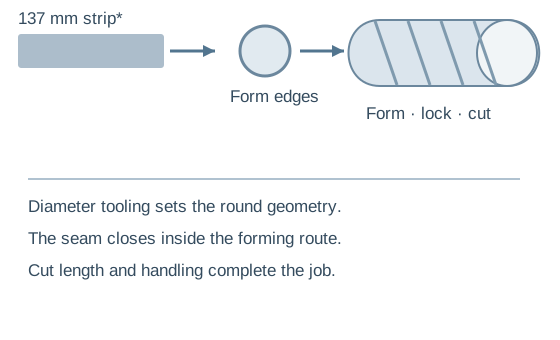
Fünf Arbeitsgänge, eine kontinuierliche Umformstrecke
- 01Laden und verfolgen
Passen Sie die Spulen- und Streifendaten an. Halten Sie die Materialzufuhr gleichmäßig.
- 02Kanten vorbereiten
Die für die mechanische Naht verwendeten Verbindungskanten rollformen.
- 03Durchmesser einstellen
Wählen Sie den Kopf oder die Formanordnung für den angegebenen Durchmesser.
- 04Formen & verriegeln
Führen Sie den Streifen in das Rohr ein und verriegeln Sie die angrenzenden Kanten.
- 05Schneiden und entladen
Schneiden Sie die Bestelllänge ab und stützen Sie den fertigen Kanal ab.
Was passiert am Formkopf?
Der Durchmesser ist eine Werkzeugentscheidung
Der Kopf führt das Band in seine kreisförmige Bahn. Bei der Rohrform-Referenz bedeutet die Änderung des Durchmessers den Wechsel zur entsprechenden Formform. Ein Durchmesserbereich in einem Katalog bedeutet nicht, dass jede Zwischenform geliefert wird.
Listen Sie die tatsächlichen Durchmesser auf, einschließlich der Größen, die nur gelegentlich vorkommen. Fordern Sie eine Formenliste und eine Umstellungsdemonstration an, damit bei seltenen Bestellungen fehlende Werkzeuge nicht aufgedeckt werden.
Die Verbindung ist eine mechanische Naht
Vorbereitete Bandkanten treffen auf einer spiralförmigen Bahn aufeinander und werden mechanisch verriegelt. Überprüfen Sie den gesamten Eingriff, nicht nur das Aussehen der Außennaht. Dieser Vorgang unterscheidet sich vom Schließen einer geraden Längsnaht an einem gerollten Rohr.
Wenn die Konstruktion Schweißarbeiten erfordert, gehen Sie nicht davon aus, dass die aufgeführten Schweißarbeiten dies ermöglichen. Definieren Sie eine separate bestätigte Schweißroute.
Zwei veröffentlichte Konfigurationen zur Untersuchung
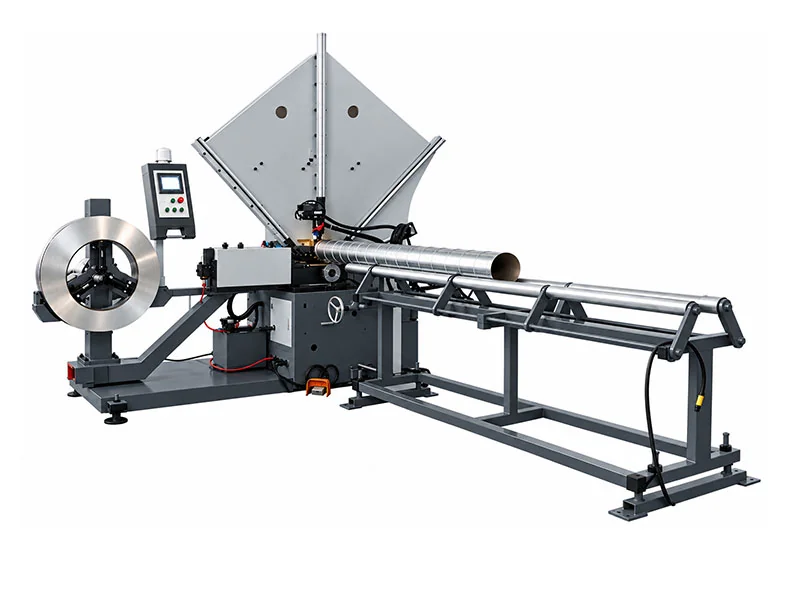
BYL-1500 Stahlbandformer
80–1500 mm Durchmesser; 137 mm Streifen; 1–45 m/min angegebene Arbeitsgeschwindigkeit. Rollenschneiden ist aufgeführt, optional auch mit Plasma.
Konfiguration anzeigen →Austauschbares Rohrformsystem
100–1600 mm Durchmesser; 137 mm Streifen; Vorschubgeschwindigkeit 0–35 m/min. Bestätigen Sie die mitgelieferten Formkopfformen.
Konfiguration anzeigen →| Materialprüfung | BYL-1500 | Rohrformsystem |
|---|---|---|
| Gelistetes Blattsortiment | 0,4–1,2 mm; Materialbasis bestätigen | Verzinkt 0,5–1,2 mm |
| Edelstahl-Referenz | 0.4–0.8 mm | 0.4–1.0 mm |
| Schnittroute | Rollenschneider; Plasma optional | Rollschneider |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Quellen sind die verlinkten Produktspezifikationen. Hierbei handelt es sich um Konfigurationsreferenzen, nicht um universelle Kapazitäten für jede Klasse. Arbeitsgeschwindigkeit und Vorschubgeschwindigkeit sind unterschiedliche Bezeichnungen und stellen keine fertigen Kanäle pro Stunde dar.
Eine Werkstatt, die einen Durchmesser herstellt, unterscheidet sich von einer Werkstatt mit gemischten Größen
Lange Strecken gerader Leitungen
Achten Sie bei Nachbestellungen mit einem Durchmesser auf eine stabile Spulenführung, unterstützte Schnittlängen und eine effiziente Entladung. Messen Sie die kontinuierliche akzeptierte Leistung zusammen mit der Zeit, die zum Entfernen und Lagern des fertigen Rohrs erforderlich ist.
Häufige Durchmesserwechsel
Berücksichtigen Sie bei gemischten Lüftungsaufträgen Formwechsel, Erststückanpassung und Spulenwechsel. Die schnellere Nennmaschine bietet möglicherweise weniger Nutzleistung, wenn Umrüst- und Montagearbeiten die Schicht dominieren.
Geben Sie bei mehreren Durchmessern die erforderlichen Formgrößen an und fragen Sie, welche enthalten sind. Erfassen Sie Werkzeugänderungen, Erststückanpassung, Spulenwechsel und Handhabung in der Produktionsschätzung. Gewerbliche Lüftungsstrecken und industrielle Kanalbestellungen können sehr unterschiedliche Größenmischungen aufweisen.
Ein Former erzeugt einen geraden Kanal; Bögen und Formstücke bedürfen einer gesonderten Fertigungsplanung. Rezension segmentierte Ellenbogenproduktion und Raum für die Montage und Inspektion der Armatur vorsehen. Überprüfen Sie die Abwickellast, den Hebezugang, das Entladegestell und die Dienstleistungen im Installationsplan.
Die Abnahme beginnt mit der fertigen Tube
Verwenden Sie Ihr tatsächliches Blech mit repräsentativen Durchmessern. Vereinbaren Sie Kontrollen auf Nahteingriff, Durchmesser, Geradheit und Schnittlänge. Fordern Sie eine Demonstration der Durchmesseränderung und einen Dauerlauf an, wobei die nutzbare Leistung nach der Inspektion gezählt wird. Arbeitsgeschwindigkeit und Vorschubgeschwindigkeit entsprechen nicht der fertigen Leitung pro Stunde.
Planen Sie Ihren Durchmesser und Ihr Formpaket
WinYing Machinery überprüft Material, Abmessungen und Produktionsanforderungen, bevor eine Konfiguration besprochen wird. Senden Sie die Durchmesserliste, damit das Angebot sowohl Werkzeuge und nachgeschaltete Fittings als auch Ersteres abdeckt.
Besprechen Sie diesen Antrag →- 01Sorte und Blechdicke
- 02Bandbreiten- und Spulenspezifikation
- 03Kanaldurchmesser und Schnittlängen
- 04Chargenmischung, Versorgungsunternehmen und Montageroute
Häufig gestellte Fragen
Verschweißt die Maschine die Naht?
Die hier besprochenen Konfigurationen formen und verriegeln die Spiralnaht mechanisch. Eine Schweißkonstruktion benötigt einen gesondert bestätigten Prozess.
Kann eine Rohrformmaschine mehrere Durchmesser herstellen?
Ja, durch Austausch der entsprechenden Formkopfformen innerhalb des aufgeführten Bereichs. Bestätigen Sie die gelieferten Größen und Mengen.
Ist die Ausgabe der Vorschubgeschwindigkeit beendet?
Nein. Durchmesser, Schnittlänge, Einrichtung, Handhabung und Spulenänderungen wirken sich auf die Nutzleistung aus.
Welche Informationen werden benötigt?
Senden Sie Materialqualität, Dicke, Bandbreite, Spulendetails, Durchmesser, Schnittlängen, Leistungsbedarf und Zielstromversorgung.