
Cara Kerja Mesin Saluran Udara Spiral
Diterbitkan · Diperbarui
Ikuti strip melalui pembentukan tepi, perkakas diameter, penguncian jahitan dan pemotongan. Kemudian pilih konfigurasi seputar diameter dan perubahan sesuai pesanan Anda.
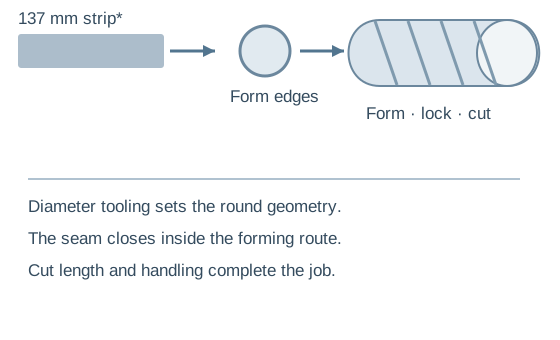
Lima operasi, satu rute pembentukan berkelanjutan
- 01Muat & lacak
Cocokkan data koil dan strip; jaga agar bahan tetap masuk.
- 02Siapkan pinggirannya
Bentuk gulungan tepi kawin yang digunakan untuk jahitan mekanis.
- 03Tetapkan diameter
Pilih kepala atau susunan pembentuk untuk diameter yang disebutkan.
- 04Bentuk & kunci
Arahkan strip ke dalam tabung dan kaitkan tepi yang berdekatan.
- 05Potong & buang
Potong panjang pesanan dan dukung saluran yang sudah selesai.
Apa yang terjadi pada kepala pembentuk
Diameter adalah keputusan perkakas
Kepala memandu strip ke jalur melingkarnya. Pada referensi cetakan tabung, mengubah diameter berarti mengubah cetakan pembentuk yang sesuai. Kisaran diameter dalam katalog tidak berarti setiap cetakan perantara disediakan.
Cantumkan diameter sebenarnya, termasuk ukuran yang hanya muncul sesekali. Mintalah daftar cetakan dan demonstrasi pergantian sehingga pesanan yang jarang terjadi tidak menunjukkan perkakas yang hilang.
Sambungannya adalah jahitan mekanis
Tepi strip yang telah disiapkan bertemu sepanjang jalur heliks dan dikunci secara mekanis. Periksa keseluruhan pengikatannya, bukan hanya tampilan jahitan luarnya saja. Operasi ini berbeda dengan menutup jahitan memanjang lurus pada tabung yang digulung.
Jika konstruksi memerlukan pengelasan, jangan berasumsi bahwa konstruksi tersebut menyediakannya. Tentukan rute pengelasan terpisah yang dikonfirmasi.
Dua konfigurasi yang diterbitkan untuk diselidiki
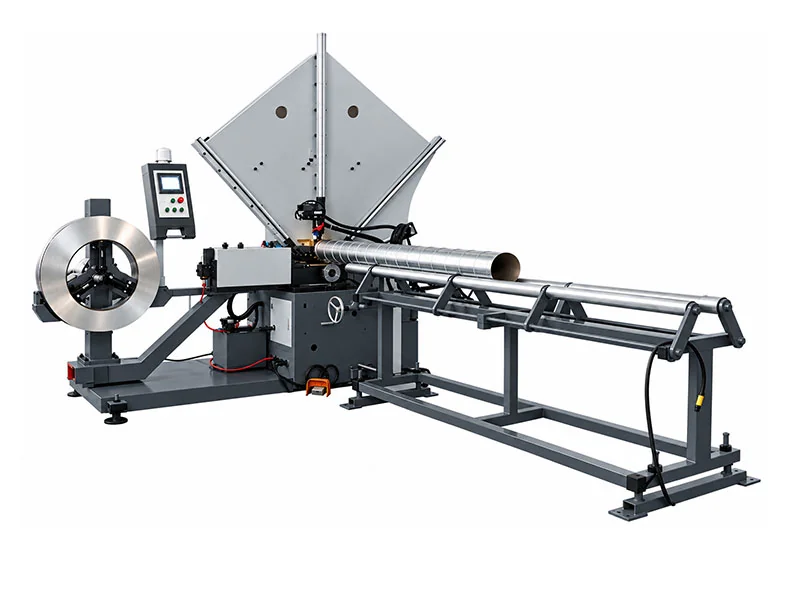
Bekas strip baja BYL-1500
diameter 80–1500 mm; strip 137mm; Kecepatan kerja terdaftar 1–45 m/mnt. Pemotongan rol terdaftar, dengan plasma opsional.
Lihat konfigurasi →Sistem cetakan tabung yang dapat dipertukarkan
diameter 100–1600 mm; strip 137mm; kecepatan makan 0–35 m/mnt. Konfirmasikan cetakan kepala pembentuk yang disertakan.
Lihat konfigurasi →| Pemeriksaan bahan | BYL-1500 | Sistem cetakan tabung |
|---|---|---|
| Kisaran lembar yang terdaftar | 0,4–1,2 mm; mengkonfirmasi dasar material | Galvanis 0,5–1,2 mm |
| Referensi tahan karat | 0.4–0.8 mm | 0.4–1.0 mm |
| Memotong rute | Pemotong rol; plasma opsional | Pemotong tipe bergulir |
Gulir tabel perbandingan secara horizontal untuk melihat setiap kolom.
Sumber adalah spesifikasi produk yang ditautkan. Ini adalah referensi konfigurasi, bukan kapasitas universal untuk setiap tingkatan. Kecepatan kerja dan kecepatan pengumpanan adalah label yang berbeda dan tidak menghasilkan saluran yang lengkap per jam.
Bengkel yang membuat satu diameter berbeda dengan bengkel berukuran campuran
Saluran lurus yang panjang
Untuk pesanan berulang dalam satu diameter, selidiki pelacakan koil yang stabil, panjang pemotongan yang didukung, dan pelepasan yang efisien. Ukur keluaran yang diterima secara terus menerus bersama dengan waktu yang diperlukan untuk melepas dan menyimpan tabung jadi.
Perubahan yang sering terjadi antar diameter
Untuk pesanan ventilasi campuran, termasuk penggantian cetakan, penyesuaian bagian pertama, dan penggantian koil. Mesin nominal yang lebih cepat mungkin menghasilkan keluaran yang kurang berguna jika pergantian dan pekerjaan pemasangan mendominasi shift.
Untuk beberapa diameter, cantumkan ukuran cetakan yang diperlukan dan tanyakan mana yang disertakan. Catat perubahan perkakas, penyesuaian bagian pertama, perubahan koil, dan penanganan dalam perkiraan keluaran. Saluran ventilasi komersial dan pesanan saluran industri dapat memiliki campuran ukuran yang sangat berbeda.
Yang pertama menghasilkan saluran lurus; siku dan perlengkapan memerlukan perencanaan fabrikasi terpisah. Tinjauan produksi siku tersegmentasi dan mengalokasikan ruang untuk perakitan dan inspeksi pemasangan. Periksa beban uncoiler, akses pengangkatan, rak pelepasan, dan layanan dalam tata letak pemasangan.
Penerimaan dimulai dengan tabung yang sudah jadi
Gunakan lembaran Anda yang sebenarnya dengan diameter yang representatif. Setuju untuk memeriksa pengikatan jahitan, diameter, kelurusan, dan panjang potongan. Minta demonstrasi perubahan diameter dan pengoperasian terus menerus, dengan keluaran yang dapat digunakan dihitung setelah pemeriksaan. Kecepatan kerja dan kecepatan pengumpanan tidak setara dengan saluran jadi per jam.
Rencanakan paket diameter dan cetakan Anda
WinYing Machinery meninjau material, dimensi, dan kebutuhan produksi sebelum membahas konfigurasi. Kirimkan daftar diameter sehingga kutipannya mencakup perkakas dan perlengkapan hilir serta yang sebelumnya.
Diskusikan aplikasi ini →- 01Ketebalan kelas dan lembaran
- 02Lebar strip dan spesifikasi koil
- 03Diameter saluran dan panjang potongan
- 04Campuran batch, utilitas dan rute pemasangan
Pertanyaan yang Sering Diajukan
Apakah mesin mengelas jahitannya?
Konfigurasi yang dibahas di sini secara mekanis membentuk dan mengunci lapisan spiral. Konstruksi yang dilas memerlukan proses yang dikonfirmasi secara terpisah.
Bisakah satu mesin cetakan tabung membuat beberapa diameter?
Ya, dengan mengganti cetakan kepala pembentuk yang sesuai dalam kisaran yang tercantum. Konfirmasikan ukuran dan jumlah yang disediakan.
Apakah kecepatan pengumpanan sudah selesai?
Tidak. Diameter, panjang potongan, pengaturan, penanganan, dan perubahan koil mempengaruhi keluaran yang berguna.
Informasi apa yang dibutuhkan?
Kirim tingkat material, ketebalan, lebar strip, detail kumparan, diameter, panjang potongan, kebutuhan keluaran, dan catu daya tujuan.