
Producción de conductos en espiral o rectangulares
Publicado · Actualizado
Compare el equipo que necesita para producir cada forma, no solo la velocidad de una máquina principal. Los accesorios, las conexiones y el manejo de materiales pertenecen a la decisión de inversión.
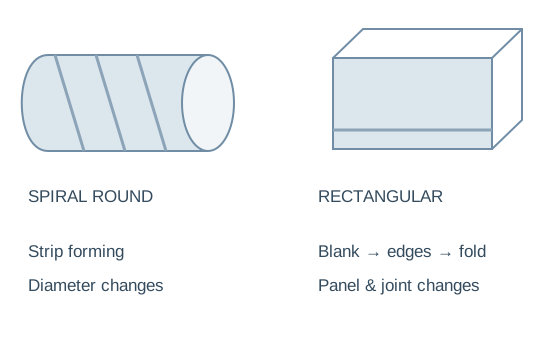
Traza las dos líneas de producción.
Tira de bobina a tubo
Prepare la tira → forme los bordes → establezca el diámetro → bloquee la costura helicoidal → corte → realice accesorios y conexiones.
Planificación de moldes, descarga de tubos, almacenamiento de longitudes y fabricación de codos. El gama de equipos en espiral Suministra la ruta principal del conducto recto.
En blanco para ensamblar
Preparar el pieza en bruto → cordón/muesca → formar cerraduras y bridas → doblar → cerrar → completar el refuerzo y las juntas.
Planificar traslados de paneles, compatibilidad de utillajes y capacidad de cierre con el solución rectangular.
¿Qué cambia cuando cambia su pedido?
| Artículo | Ronda espiral | Rectangular |
|---|---|---|
| Existencias | Tira de bobina estrecha | Piezas en bruto alimentadas por hojas o bobinas |
| Cambios de talla | Herramientas de diámetro | Tamaño en blanco, pliegues, herramientas de conexión. |
| Conexiones | Juntas/accesorios redondos especificados | Costura longitudinal y brida transversal. |
| Trabajo posterior | Corte, codos, montaje. | Cierre, esquinas/tacos, refuerzo. |
| Manejo | Descarga y almacenamiento de tubos. | Traslados entre estaciones |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Un cambio de diámetro redondo y un cambio de tamaño de panel rectangular implican ajustes diferentes. Pida a los proveedores que demuestren los cambios recurrentes en su combinación de pedidos real en lugar de realizar una ejecución ininterrumpida en el mejor de los casos.
Elige la ruta entre los pedidos que recibes
Carreras circulares rectas
Priorice el diámetro de las herramientas, la longitud de corte admitida y la descarga. Luego verifique la capacidad del codo y los accesorios necesarios para enviar un pedido completo.
Amplias secciones rectangulares
Priorice la precisión del pieza en bruto, la disposición del refuerzo, los perfiles de los bordes y el acceso al plegado/cierre. Verifique el pieza en bruto más grande con cada estación aguas abajo.
Accesorios mixtos y lotes cortos.
Cuente el tiempo de instalación y montaje. Las estaciones separadas flexibles pueden seguir siendo útiles junto a una línea automática; La integración debe abordar la operación que retrasa el envío.
Construya un plan de inversión para un taller mixto
- Registre una semana representativa de pedidos por forma, material, tamaño y número de accesorios.
- Tiempo de preparación, conformado, traslados y montaje por separado.
- Identificar la operación que retrasa los pedidos completos.
- Compare estaciones separadas con automatización utilizando los mismos trabajos y personal.
- Reserva de espacio de carga, acceso de servicio y producto terminado para ambas rutas.
Mantenga el equipo existente en la lista de planificación. Una línea de procesamiento de piezas en bruto puede funcionar con las estaciones de bloqueo/brida actuales, mientras que una nueva formadora de espirales aún puede requerir una instalación dedicada. equipo de codo.
Tres límites que debe respetar la propuesta de maquinaria
El proyecto define la forma.
Utilice dibujos de proyecto aprobados para establecer los requisitos de forma, material, dimensiones, refuerzo y conexión. La conveniencia de la maquinaria no autoriza un cambio en la forma especificada del conducto. Agrupe los pedidos por diámetro o tamaño de panel, material, cantidad de lote y número de accesorios.
Las tiradas redondas largas, los paneles rectangulares anchos y los pequeños lotes de accesorios mixtos imponen diferentes exigencias en cuanto a cambios y manipulación. Una alta velocidad de formación ofrece pocos beneficios si el montaje del accesorio o el cierre de la junta retrasa el envío.
Una especificación no es una promesa de producción para toda la fábrica
La referencia del molde tubular enumera diámetros de 100 a 1600 mm y tiras de 137 mm, pero el suministro real del molde y los límites de calidad deben adaptarse al pedido. Las funciones de línea rectangular también necesitan un alcance equipo por equipo.
Utilice componentes terminados con conexiones para su aceptación. Una demostración de configuración no puede establecer un diseño de sistema aprobado ni su rendimiento de presión.
Coordinar las interfaces del equipo.
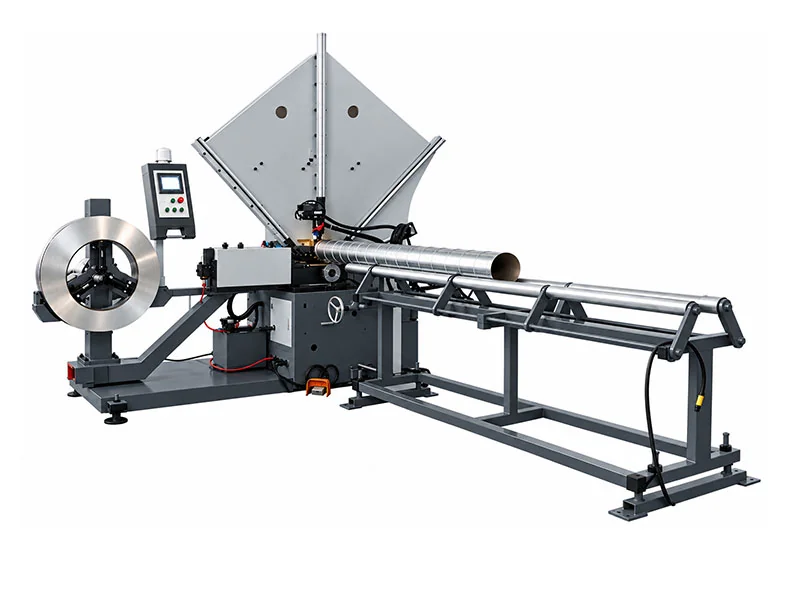
Ruta circular recta
Revise el rango de diámetros, el stock y los cambios de cabezal/molde, luego planifique el ensamblaje de codos y accesorios.
Ver configuración →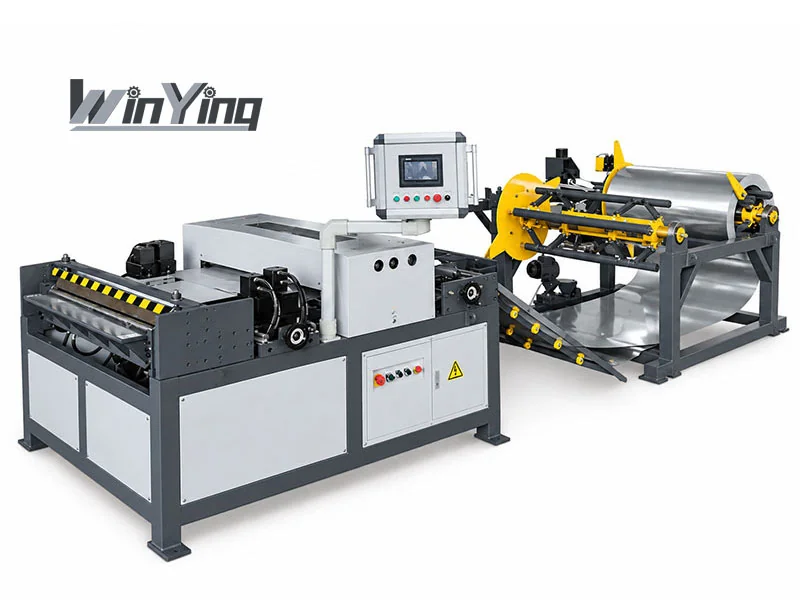
Ruta rectangular
Asigne el procesamiento de piezas en bruto a equipos existentes de cerradura, brida, plegado y cierre.
Ver configuración →Las imágenes muestran referencias de equipos, no una promesa de configuraciones idénticas. Compare las máquinas cotizadas reales.
Describe ambos lados de tu cartera de pedidos.
WinYing Machinery puede revisar juntos los requisitos de producción redondos y rectangulares. Incluir el equipo existente para que la propuesta aborde la capacidad útil y las transferencias reales.
Discutir esta aplicación →- 01Formas, tamaños y matriz de materiales.
- 02Números de accesorios y dibujos de conexión.
- 03Estaciones existentes y disposición del operador.
- 04Plano de planta del taller y mezcla de lotes.
Preguntas frecuentes
¿Un formador en espiral produce conductos rectangulares?
Los sistemas discutidos aquí producen tubos redondos. La fabricación rectangular utiliza una ruta de proceso diferente.
¿Una línea rectangular forma codos redondos?
No asuma que la operación está incluida. Confirme el equipo y las herramientas de codo dedicados.
¿Cuál necesita menos operadores?
Compara flujos de trabajo completos. La carga, los cambios, los traslados y el montaje pueden superar el ciclo de formado principal.
¿Puede un taller hacer ambas formas?
Sí, con rutas adecuadas y planificación de capacidad para manejo de materiales, servicios públicos, almacenamiento y acabado.